

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Sürekli düğme dikişi, dikiş iğnesinin hareketinden daha fazlasına bağlıdır. Doğru konumlandırılmış düğmelerin sürekli olarak tedarik edilmesi, dikiş döngüsünün doğru aşamasında dikiş alanına ulaşmalıdır. Bu koordinasyon olmadan, dikiş makinesi bir düğmeyi bitirirken bir sonraki düğme besleme yolunda ilerlemeye devam ederek iş akışında bir duraklama yaratabilir.
Bir Düğme Besleyici Makinesi normalde birkaç bağlantılı görevi yerine getirir. Gevşek düğmeler toplanır, düzenlenir, yönlendirilir ve dikiş konumuna doğru iletilir. Otomatik besleme sistemleri genellikle düğmelerin gevşek bir kaynaktan bağlantıya uygun bir konuma hareket etmesine olanak tanıyan bir sıralama bölümünü ve ardından bir besleme yolunu kullanır.
Bu nedenle senkronizasyon, yalnızca besleme hızından ziyade zamanlamayla ilgilidir. Düğmeleri çok hızlı hareket ettiren bir besleyici, teslimat noktasının yakınında tıkanıklık yaratabilir, yavaş bir besleme ise dikiş mekanizmasının bir sonraki düğmeyi beklemesine neden olabilir.
Pratik bir üretim dizisi şu şekilde görülebilir:
Düğme beslemesi → Sıralama → Yönlendirme → Besleme → Konumlandırma → Dikiş → Sonraki düğmesi
Her aşamada bir sonraki hareket için yeterli alan bırakılmalıdır. Dikiş döngüsü bittiğinde, makine düzenine bağlı olarak hazırlanmış başka bir düğmenin halihazırda mevcut olması veya yerine oturması gerekir.
Düğme Besleme Makinesi Düğmeleri Dikişe Nasıl Hazırlar?
Gevşek düğmeler nadiren besleyiciye tutarlı bir yönde girer. Bazıları yukarı doğru bakabilir, bazıları ters dönebilir, bazıları ise dikiş pozisyonuna uygun olmayan bir açıya gelebilir. Bu nedenle besleme ekipmanının düğmeleri dikiş alanına ulaşmadan önce düzenlemesi gerekir.
Yaygın bir düzenlemede düğmelerin kılavuzlu bir yol boyunca hareket ettirildiği bir kase veya hazne kullanılır. Titreşim, düğmelerin kademeli olarak bir çıkışa doğru kaydırılmasına yardımcı olurken, parçaları konumlarına ve yönlerine göre ayırma özelliği sunar. Üretici kılavuzları, düğme yüzeylerini düzenleyen ve uygun parçaları teslimat yoluna yönlendiren titreşimli kaseleri açıklar.
Bir düğme doğru yola ulaştığında hareketi daha kontrollü hale gelir. Kılavuzlar yanlara doğru hareketi sınırlandırabilirken, mekanik parçalar veya hava destekli hareket düğmeyi dikiş konumuna doğru taşıyabilir.
Farklı düğme şekilleri besleme sürecini değiştirebilir. Birkaç delikli düz düğmeler bir tür konumlandırma yöntemi gerektirebilirken saplı düğmeler farklı bir yapıya sahiptir ve başka bir yol düzenlemesine ihtiyaç duyar. Bu nedenle, bir düğme stili için tasarlanmış bir besleyicinin, başka bir stilin sorunsuz çalışabilmesi için önce ayarlanması gerekebilir.
İyi hazırlık, iğnenin yakınında gereken düzeltme miktarını azaltır. Besleme aşaması, dikiş makinesinin yanlış yönlendirilmiş bir düğmeyle ilgilenmesini istemek yerine, hazırlığın çoğunu sürecin başında ele alır.
Düğme Ayırma Makinesi Beslemeyi Nasıl Destekler?
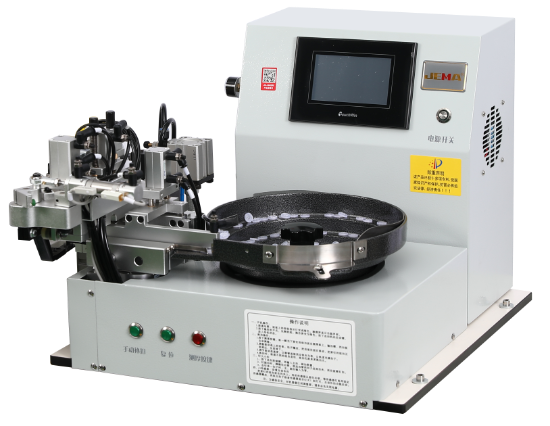
A Düğme Ayırma Makinesi hazırlık aşamasının önemli bir parçası olarak çalışır. Rolü sadece düğmeleri ileri doğru hareket ettirmek değildir. Sıralama, kullanılabilir yönleri besleme gereksinimlerini karşılamayan parçalardan ayırır.
Makineye karışık konumlarda giren bir grup düğmeyi hayal edin. Bazılarının doğru yüzü yukarı doğru olabilirken bazıları baş aşağı veya uygun olmayan bir açıda durabilir. Bir sıralama yolu, kabul edilebilir parçaları ileri doğru yönlendirebilir ve uygun olmayanları geri getirebilir veya yeniden yönlendirebilir.
Mekanik sıralama düzenlemeleri, düğmeleri seçilen bir yöne yönlendirmek için boşluklar, kılavuzlar, plakalar veya diğer yapıları kullanabilir. Bu düzenlemeler düğme şekline ve boyutuna göre ayarlanır.
Sıralama tamamlandıktan sonra besleyici daha düzenli bir akış elde eder. Besleme yolunun girişindeki daha az değişiklik, istikrarlı bir sıranın korunmasını kolaylaştırır.
| Sahne | Ana Görev | Dikişe Etkisi |
|---|---|---|
| Tedarik | Gevşek Düğmeleri Tutar | Beslenme İçin Malzeme Sağlar |
| Sıralama | Yanlış Pozisyonları Ayırır | Oryantasyon Sorunlarını Azaltır |
| Rehberlik | Düğme Hareketini Kontrol Eder | Düzenli Bir Akış Oluşturur |
| Konumlandırma | Ek için Yerler Düğmesi | İğne Hizalamasını Destekler |
| Dikiş | Düğmeyi Kumaşa Bağlar | Döngüyü Tamamlar |
Bu nedenle bir ayırma ünitesi ve besleyici, izole edilmiş makineler yerine bağlantılı aşamalar olarak çalışır. Doğru ayırma daha sonraki besleme hareketinin kontrolünü kolaylaştırır.
Besleyici Dikiş Makinesi Çevrimiyle Nasıl Eşleşiyor?
Dikiş makinesi tekrarlanan çalışma döngüsüne başladığında senkronizasyon daha görünür hale gelir. Bir düğme takıldıktan sonra kelepçenin, iğnenin veya kumaşın hareketini engellemeden başka bir düğmenin gelmesi gerekir.
Otomatik düğme besleme sistemleri, dikiş işlemine göre tasarlanan besleme modlarıyla düğme dikiş makineleriyle koordineli olarak çalışabilir. Bazı sistemler düğmeleri sürekli olarak besleyebilirken diğer düzenlemeler, üretim gereksinimleri değiştiğinde manuel veya sınırlı toplu çalışmaya izin verir.
Tipik bir sıra şu şekilde işleyebilir:
- Hazırlanan bir düğme besleme pozisyonuna doğru hareket eder.
- Dikiş makinesi mevcut ataşmanı tamamlar.
- Düğme tutma alanı kullanılabilir hale gelir.
- Bir sinyal veya mekanik hareket bir sonraki besleme hareketine izin verir.
- Başka bir düğme dikiş konumuna girer.
- Bir sonraki ataşman için dikişe devam edilir.
Adımlar arasındaki zamanlama önemlidir. Hareketli bir bileşen aynı alanı kaplarken besleme gerçekleşmemelidir. Aynı zamanda dikiş ile besleme arasındaki aşırı gecikme, sürekli çalışmanın ritmini kesintiye uğratabilir.
Kontrol sinyalleri hareketin koordine edilmesine yardımcı olabilir. Bir sensör, bir düğmenin belirli bir konuma ulaşıp ulaşmadığını gösterebilirken, başka bir kontrol eylemi, alıcı alan zaten doluyken ilave beslemeyi önleyebilir.
Bu nedenle senkronizasyonu tek bir komut yerine küçük eylemler zinciri olarak görmek daha iyidir. Bir sonraki aşamanın engellenmeden başlayabilmesi için her hareketin uygun bir anda gerçekleşmesi gerekir.
Düğme Konumu Sürekli Dikişi Nasıl Etkiler?
Bir düğme sıralama ve besleme aşamalarından geçtikten sonra, doğru konumlandırma bir sonraki husus haline gelir. Bir dikiş makinesinin, deliklerin amaçlanan iğne hareketiyle aynı hizada olması için düğmenin öngörülebilir bir yere ulaşması gerekir. Konumdaki küçük bir değişiklik bile iğnenin düğmeye girişini etkileyebilir.
Bir Düğme Besleme Makinesi genellikle dikiş başlamadan önce her parçayı bir tutma alanına doğru yönlendirir. Mekanik kılavuzlar, kelepçeler veya besleme plakaları, son hareket sırasında düğmeyi kontrol edebilir. Bazı otomatik sistemler, hazırlanmış bir düğmeyi dikiş konumuna yerleştirmek için yatay bir besleme düzeni kullanır.
Konumlandırma çeşitli koşullardan etkilenebilir:
- Hareket sırasında düğme yönü değişir.
- Kılavuz artık veya gevşek malzeme nedeniyle tıkanmıştır.
- Düğmelerin şekli veya kalınlığı farklılık gösterir.
- Besleme basıncı düğme tipine göre ayarlanmamıştır.
- Bir düğme tam olarak tutma konumuna ulaşmıyor.
Doğru konumlandırma aynı zamanda ilik delikleri ile dikiş deseni arasındaki ilişkiye de bağlıdır. Örneğin dört delikli bir düğmenin iki delikli düğmeden farklı bir hareket düzenine ihtiyacı vardır. Alışılmadık şekillere sahip düğmeler için besleme yolunun ilave ayarlanması gerekebilir.
Süreci görüntülemenin yararlı bir yolu yön için sıralama, hareket için besleme, doğruluk için konumlandırma ve bağlantı için dikiştir. Her aşamanın ayrı bir görevi vardır, ancak bir aşama diğerini etkileyebilir.
Düğme Beslemesi Senkronizasyondan Çıktığında Ne Olur?
Düğmenin dağıtımı dikiş döngüsüyle eşleşmediğinde sürekli dikiş işlemi kesintiye uğrayabilir. Sık karşılaşılan bir durum, besleme noktasında hazır bir düğme mevcut değilken dikiş makinesinin mevcut çalışmasını tamamlamasıdır.
Düğmeler çok erken geldiğinde başka bir sorun ortaya çıkabilir. Alıcı alanın yakınında birkaç parça birikerek tıkanma veya yanlış konumlandırma olasılığını artırabilir. Bu nedenle besleyicinin mümkün olduğu kadar çok parçayı dikiş makinesine doğru hareket ettirmek yerine düğmelerin serbest bırakılmasını kontrol etmesi gerekir.
Otomatik düğme besleme sistemi üreticileri genellikle otomatik besleme, manuel çalıştırma ve daha küçük üretim süreçlerine yönelik düzenlemeler dahil olmak üzere farklı çalışma modları sunar. Bu tür seçenekler çalışma durumuna göre beslenme davranışının değiştirilmesine olanak tanır.
Beslenme sorununun yaygın belirtileri şunlardır:
- Bir dikiş çevriminden sonra boş besleme konumu.
- İki buton birlikte yola giriyor.
- Yanlış yönde gelen bir düğme.
- Besleme çıkışının yakınında tekrarlanan duraklar.
- Kılavuz ve tutma alanı arasında kalan bir düğme.
Bir kesinti meydana geldiğinde, yalnızca dikiş kafasına odaklanmak yerine besleme yolunun tamamını kontrol etmek daha faydalıdır. Sıralama, yönlendirme, teslimat ve konumlandırmanın tümü aynı sıranın parçalarını oluşturur.
Temizlik de önemlidir. Küçük iplik parçaları, kumaş tozu veya düğme parçaları dar besleme yolları boyunca birikerek düğmelerin serbestçe hareket etme şeklini kademeli olarak değiştirebilir. Düzenli denetim, bu gibi durumların tekrarlanan kesintilere dönüşmeden önce tespit edilmesine yardımcı olabilir.
Sensörler ve Kontrol Sinyalleri Operasyonu Nasıl Koordine Ediyor?
Otomatik besleme, hareket ve kontrol arasındaki iletişime dayanır. Düğme besleyicinin, düğmenin uygun konuma ulaştığını bilmesi gerekirken, dikiş makinesinin uygun olmayan bir anda besleme işlemi başlatmaktan kaçınması gerekir.
Bazı entegre sistemler dikiş makinesini ve besleyiciyi, tamamlanan bir dikiş döngüsünün bir sonraki düğmenin hazırlanmasını tetikleyebileceği şekilde bağlar. Otomatik düğme besleme sistemlerine yönelik çalıştırma talimatları, dikişin tamamlandığı, iplik kullanımının gerçekleştiği ve besleyicinin bir sonraki düğmeyi beslediği sırayı açıklar.
Sensörler, bir düğmenin mevcut olup olmadığını veya bir besleme pozisyonunun mevcut olup olmadığını tespit ederek bu tür bir koordinasyonu destekleyebilir. Daha sonra bir kontrol sinyali başka bir besleme hareketine izin verebilir, geciktirebilir veya durdurabilir.
| Çalışma Durumu | Besleyici Yanıtı | Dikiş Response |
|---|---|---|
| Düğme Hazır | Düğmeyi Konumunda Tutar | Dikiş Çevrimini Başlatır |
| Dikiş in Progress | İzin Bekleniyor | Düğme Eklemeyi Tamamlar |
| Düğme Eksik | Hazırlanmaya Devam Ediyor veya Bekliyor | Sonraki Döngüde Gecikmeler |
| Besleme Engellendi | Bir Sorunu Durdurur veya Sinyal Verir | Plansız Operasyonu Önler |
| Döngü Tamamlandı | Sarf Malzemeleri Sonraki Düğmesi | Bir Sonraki Eklentiye Hazırlanıyor |
Kontrol mantığının aynı zamanda beklenmeyen kesintileri de ele alması gerekir. Sıkışma nedeniyle duran bir makine, kullanılan alana düğme beslemeye devam etmemelidir. Otomatik sistemler, bir soruna işaret etmek ve istenmeyen hareketi önlemeye yardımcı olmak için alarmları veya koruyucu kontrolleri kullanabilir.
Kurulum değişiklikleri sırasında operatörlerin otomatik beslemeden manuel çalışmaya geçmeleri de gerekebilir. Bu tür bir esneklik, düğme türlerini değiştirirken, hizalamayı kontrol ederken veya daha küçük bir üretim görevini yerine getirirken faydalı olabilir.
Sürekli Çalışma Sırasında Düğme Beslemesi Nasıl Sabit Kalabilir?
Stabil besleme, uygun düğme hazırlığıyla başlar. Şekil, kalınlık veya yüzey durumu açısından önemli ölçüde farklılık gösteren düğmeler, ayırma ve besleme yolunda farklı şekilde hareket edebilir. Besleyici kurulumunun kullanılan düğmeyle eşleştirilmesi, gereksiz kesintilerin azaltılmasına yardımcı olur.
Düzenli inceleme, besleme alanından dikiş konumuna kadar olan tüm yolu kapsamalıdır. Hızlı bir kontrol aşağıdakileri içerebilir:
- Tedarik alanı: Düğmelerin sıralama bölümüne serbestçe hareket edebildiğinden emin olun.
- Sıralama yolu: Tıkanmış veya kirli kılavuz yüzeyleri olup olmadığını kontrol edin.
- Besleme yolu: Hareketi kısıtlayabilecek parçaları arayın.
- Konumlandırma alanı: Düğmelerin amaçlanan tutma noktasına ulaştığını doğrulayın.
- Kontrol sistemi: Uyarı sinyallerini veya kesintiye uğrayan besleme eylemlerini kontrol edin.
Ayarlama sürekli çalışmanın başka bir parçasıdır. Düğme boyutunun veya şeklinin değiştirilmesi kılavuzlarda, tutma parçalarında veya sıralama ayarlarında değişiklik yapılmasını gerektirebilir. Bir düğme türü için çalışan bir kurulum otomatik olarak diğerine aktarılmamalıdır.
Üç ana aşama arasındaki ilişki basit tutulabilir:
Düğme Ayırma Makinesi → Düğme Besleme Makinesi → Dikiş Makinesi
Sıralama düğmeyi hazırlar, besleme onu ileri doğru hareket ettirir ve dikiş, takma işlemini tamamlar. Aşamalar arasındaki zamanlama koordineli kaldığında, operatörün her dikiş döngüsünden önce her düğmeyi manuel olarak yerleştirmesine gerek kalmaz.
Bu nedenle sürekli çalışma, yalnızca besleme hızından ziyade işbirliğine bağlıdır. Düzgün düzenlenmiş bir iş akışı, her düğmeye, gevşek tedarikten ayırmaya, ardından dikiş makinesi bir sonraki bağlantı döngüsüne başlamadan önce yönlendirmeli besleme ve konumlandırmaya geçmek için yeterli zaman verir.