

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Naylon bant, malzemenin uzunluğu ve genişliği boyunca uzanan çok sayıda ince telden yapılmış dokuma bir yapıya sahiptir. Bir şerit genişliği boyunca kesildiğinde yapının bir kısmı kesintiye uğrar. Özellikle bant tutulduğunda, çekildiğinde, katlandığında veya dikildiğinde yeni kenar boyunca gevşek şeritler görünebilir.
Bu nedenle temiz görünümlü bir kesim yalnızca bir bölümü diğerinden ayırmakla ilgili değildir. Kenar durumu ayrıca bandın daha sonraki işlemler sırasında nasıl davranacağını da etkileyebilir. Gevşek lifler yakındaki yüzeylere takılabilir, dikiş sırasında birbirine dolanabilir veya defalarca kullanımdan sonra kenarların düzgün görünmemesine neden olabilir.
Basit bir bıçak, bandı mekanik olarak ayırabilir ancak tek başına kesmek, kalan liflerin durumunu değiştirmez. Dokuma malzemelerde, kesici kenar hâlâ çevredeki yapı tarafından artık sıkı bir şekilde tutulmayan birçok açıkta kalan şerit içerebilir.
Isı, kesici kenarla başa çıkmanın başka bir yolunu sağlar. Naylon, temas alanı çevresinde daha yumuşak hale gelerek kontrollü ısıtmaya yanıt verir. Uygun kesme koşullarıyla, malzeme soğudukça kenar yakınındaki lifler bir araya gelerek daha stabil bir sınır oluşturabilir.
Böyle bir süreç iki eylemi tek bir işlemde birleştirir. Yeni oluşturulan kenar aynı anda işlenirken malzeme tek tek parçalara ayrılır. Dar dokuma bantlarla çalışan üreticiler için her iki adımı birleştirmek, kesme işleminin organize edilmesini kolaylaştırabilir.
Naylon Bant Kesme Makinesi Kesim Kenarını Nasıl Kapatır?
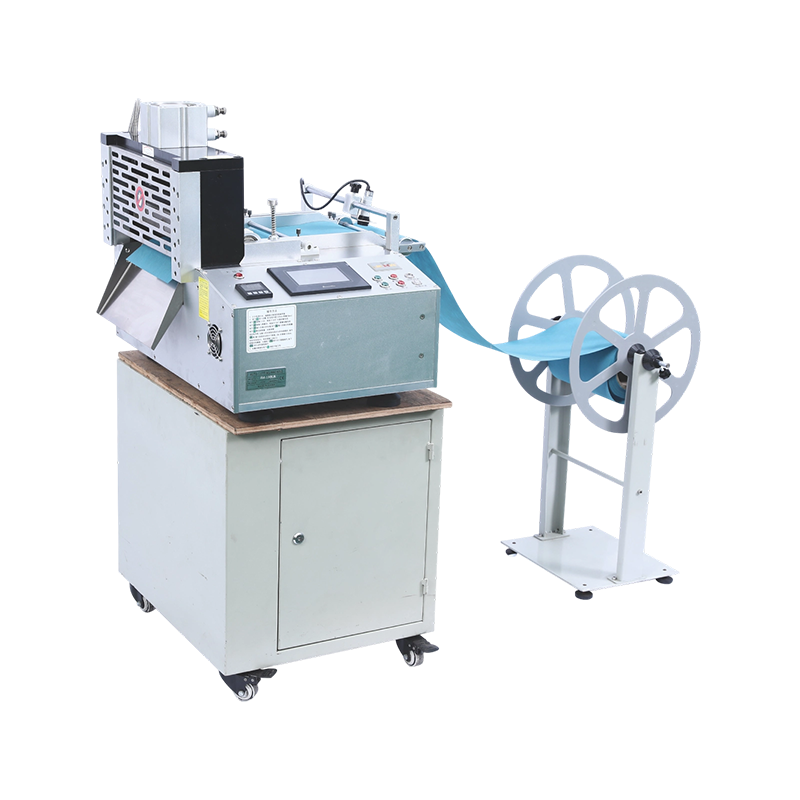
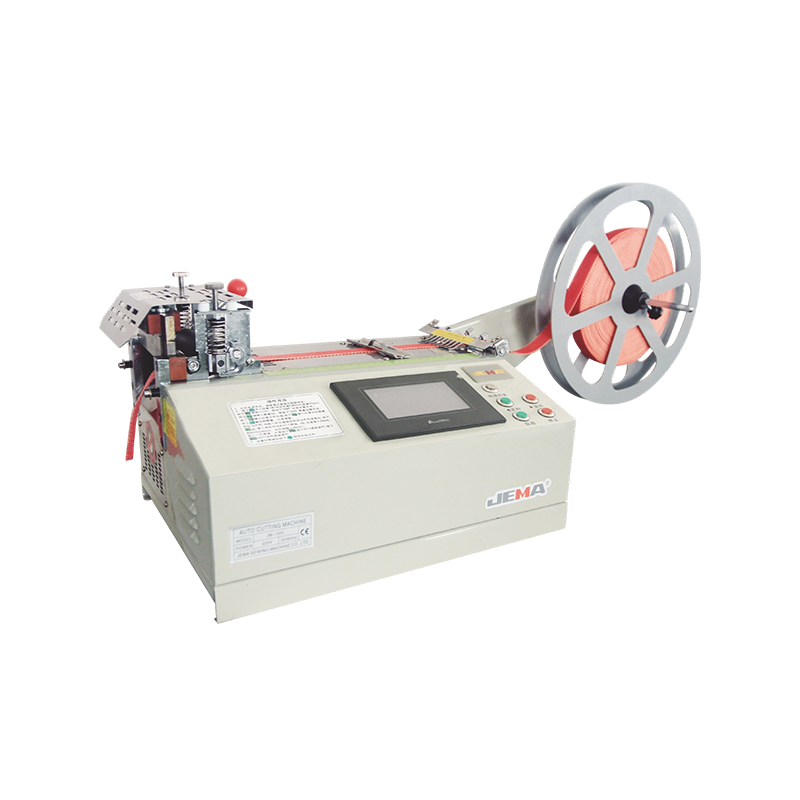
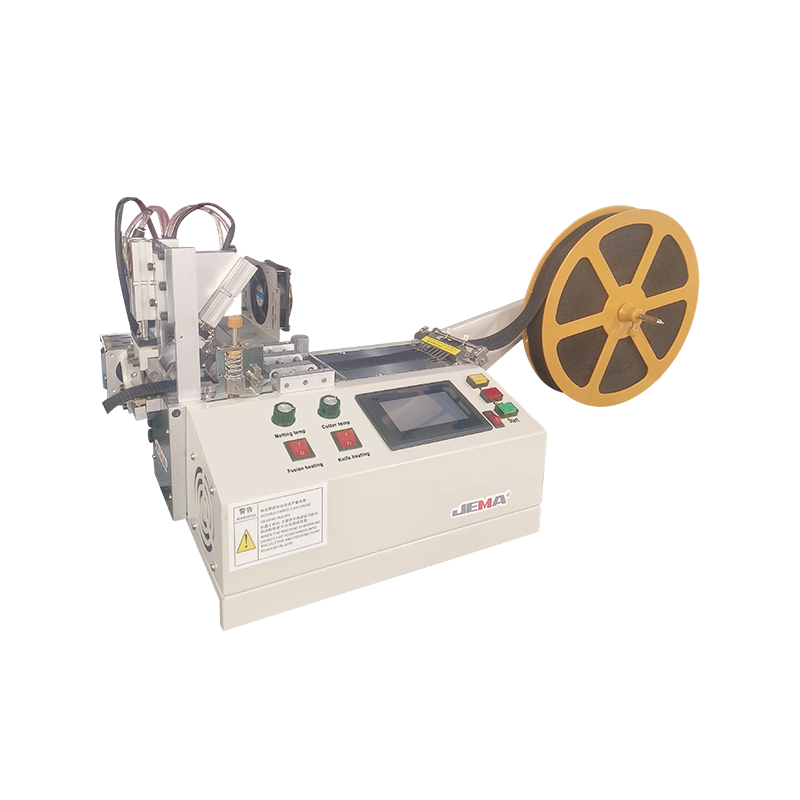
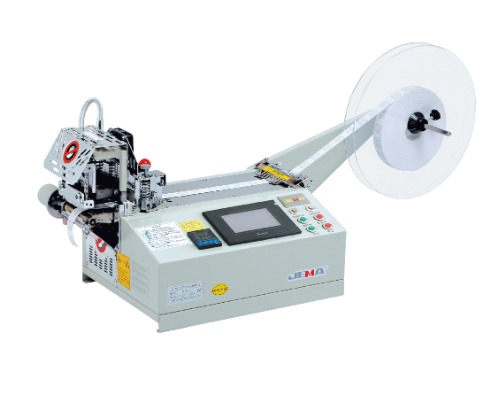
Naylon Bant Kesme Makinesi normalde bandı, ayırma ve kenar işleminin birlikte gerçekleştiği ısıtılmış bir kesme alanına doğru getirir. Kesme bölümü ısıyı sadece malzemeyi ısıtmak için kullanmak yerine, kontrollü bir temas noktasında ısı uygular.
Isıtılan bıçak banda ulaştığında kesme çizgisine yakın olan lifler yumuşar. Kesme işleminden kaynaklanan basınç, malzemenin ayrılmasına yardımcı olurken, yumuşatılmış kenar, elyafların bir araya gelmesi için yeterince yakın kalır. Bıçak uzaklaştıktan sonra tedavi edilen alan soğur ve daha stabil hale gelir.
Süreç basit bir sıra ile izlenebilir:
- Bant kesme konumuna doğru hareket eder.
- Konumlandırma sistemi, malzemeyi istenilen alanda tutar.
- Isınan kesme parçası bantla temas eder.
- Malzeme kesme hattında ayrılır.
- Kenar lifleri ayırma sırasında ısı alır.
- İşlenen kenar temastan sonra soğur.
Süreç boyunca uygun bir denge önemlidir. Çok az ısı, kesim çevresinde gevşek lifler bırakabilir. Aşırı ısıtma, kenarın görünümünü veya hissini değiştirebilir ve çevredeki malzemeyi etkileyebilir.
Kesme baskısının da rolü vardır. Bıçağın tutarlı bir temas alanını korurken bandı temiz bir şekilde ayırması gerekir. Hareket, ısı ve kesme eylemi birlikte çalıştığında ortaya çıkan kenar daha sonraki işlemlerde daha stabil kalabilir.
Isı Naylon Bantla Buluştuğunda Ne Olur?
Naylon ısıya maruz kaldığında değişmeden kalmaz. Sıcaklık arttıkça lifleri yumuşar ve kesme alanının yakınındaki malzemenin daha uzaktaki soğutucu bölümden farklı tepki vermesine olanak tanır.
Kontrollü ısıtma bu değişimden yararlanır. Bıçağa yakın olan lifler bir araya gelecek kadar yumuşayabilirken, kesimden uzak alanlar nispeten değişmeden kalır. Isı kaynağı malzemeyi terk ettiğinde, işlenen kenar soğur ve yeni bir şekil alır.
Isının amaçlanan kesme alanı çevresinde yoğunlaşması gerekir. Bandın büyük bir kısmı yumuşadığında kenar daha sert, daha geniş veya gerekenden daha az düzgün hale gelebilir. Bu nedenle uygun bir ayar, her bant için tek bir sabit koşulu takip etmek yerine, işlenen malzemeye bağlıdır.
Bant kalınlığı, ısının malzeme içinde ilerleme şeklini değiştirebilir. İnce bir dokuma şerit hızlı tepki verebilirken, daha kalın bir yapı farklı bir ısıtma koşulu gerektirebilir. Dokuma yoğunluğu ve yüzey işlemi de liflerin tepkisini etkileyebilir.
Maddi durum da önemli. Farklı koşullar altında saklanan bant, farklı esnekliğe veya yüzey hissine sahip olabilir. Bu tür farklılıklar kesme sırasında kenarın tepki verme şeklini etkileyebilir.
Pratik üretimde amaç mümkün olduğunca fazla ısı uygulamak değildir. Amaç, çevredeki bandı amaçlanan durumunda tutarken, kesme alanına açıkta kalan lifleri tutacak kadar ısı vermektir.
Kesim Sırasında Hangi Parçalar Birlikte Çalışır?
Bir kesme makinesi, bir kesme noktası çevresinde birkaç küçük işlem gerçekleştirir. Besleme, konumlandırma, ısıtma, kesme ve toplama işlemlerinin koordineli bir sıra takip etmesi gerekir, böylece bandın her bir bölümü bıçağa sabit bir durumda ulaşır.
Besleme bölümü uzun bandı ileri doğru hareket ettirir. Bant konumundaki değişiklikler kesimin yapıldığı yeri etkileyebileceğinden hareketinin sabit kalması gerekir.
Konumlandırma bölümü bandın hizalı kalmasına yardımcı olur. Dokuma bant esnektir ve kullanım sırasında yanlara doğru hareket edebilir, bu nedenle kontrollü bir yolda tutulması tutarlı bir kesme pozisyonunun korunmasına yardımcı olur.
Isıtılan kesme kısmı ana işlemi gerçekleştirir. Yeni açığa çıkan kenarı işlerken malzemeyi ayırır. Bantla temasının bir kesme döngüsünden diğerine tutarlı kalması gerekir.
Kesimden sonra, bitmiş parçalar bir toplama alanına alınır. Kesilen bölümleri aktif kesme alanından uzak tutmak, düzenli bir iş akışının korunmasına yardımcı olur.
| Makine Alanı | Ana Rol | Kenar Kalitesiyle İlişkisi |
|---|---|---|
| Besleme bölümü | Bandı kesme alanına doğru hareket ettirir | Sabit malzeme hareketini destekler |
| Konumlandırma bölümü | Bandı yerinde tutar | Tutarlı bir kesimin korunmasına yardımcı olur |
| Isıtmalı kesme bölümü | Kenarları ayırır ve işler | Kesim sınırını doğrudan etkiler |
| Kontrol bölümü | Makine eylemlerini koordine eder | Her adımı amaçlanan sırada tutar |
| Toplama alanı | Bitmiş parçaları alır | İşlemden sonra kesilmiş bandı düzenli tutar |
Her parçanın farklı bir görevi vardır ancak hiçbiri tamamen tek başına çalışmaz. İyi ısıtılmış bir kesme bölümü dengesiz beslemeyi telafi edemezken, sabit besleme uygun olmayan ısı koşullarını düzeltemez. Kenar kalitesi çeşitli aşamalar arasındaki etkileşimden gelir.
Kesme Hızı Kenar Sızdırmazlığını Nasıl Etkiler?
Kesme hızı, bandın ısıtılmış kesme alanıyla ne kadar süreyle temas halinde kalacağını değiştirir. Daha hızlı bir hareket, malzemenin ısı alması için daha az zaman sağlarken, daha yavaş bir hareket, kesme noktası çevresinde daha fazla ısıya maruz kalma olanağı sağlar.
Seçilen ısıtma koşulu için hareket çok hızlı olduğunda, lifler kenar çevresinde yerleşmek için yeterli ısıyı almadan ayrılabilir. Özellikle gevşek yüzey yapısına sahip dokuma bantlarda, kesimden sonra küçük teller görünür durumda kalabilir.
Daha yavaş hareket farklı bir endişe yaratır. Daha uzun temas, ısının amaçlanan kesme çizgisinin ötesine yayılmasına ve çevredeki alanın dokusunun veya görünümünün değişmesine neden olabilir.
Bu nedenle hız ve ısıtmanın ayrı ayarlar olarak ele alınması yerine birlikte değerlendirilmesi gerekir. Malzeme kalınlığı, örgü yapısı, esneklik ve istenen kenar koşullarının tümü uygun kombinasyonu etkileyebilir.
Pratik bir üretim kontrolü birkaç görünür işarete odaklanabilir:
- Kesim hattı temiz mi?
- Gevşek lifler görünüyor mu?
- Kenar alışılmadık derecede sert mi geliyor?
- Isı yakındaki bandı etkiledi mi?
- Hafif kullanım sırasında kesim sabit kalıyor mu?
Daha sonra malzemenin tepkisine göre küçük ayarlamalar yapılabilir. Böyle bir yaklaşım, tek bir ayarın her tür naylon bant için uygun olacağını varsaymaktan daha kullanışlıdır.
Bu nedenle, Naylon Bant Kesme Makinesi için kesme hızı, bandın ekipman içerisinde ne kadar hızlı hareket ettiğinin bir ölçüsü olmaktan çok, kenar sızdırmazlık işleminin bir parçasıdır. Dengeli bir kesme döngüsü, malzemeye kesimde yeterli ısı verirken gereksiz ısıyı çevredeki alandan uzak tutar.
Kesimden Önce Malzemenin Durumu Neden Önemlidir?
Naylon bant her zaman kesim alanına tam olarak aynı durumda ulaşmaz. Kalınlığı, dokusu, esnekliği, yüzey kalitesi ve sarım durumu, malzemenin kesme makinesinde nasıl hareket ettiğini etkileyebilir.
Sıkı bir şekilde sarılmış bir rulo, rulodan ayrılırken bant üzerinde daha fazla gerilim oluşturabilirken, gevşek bir şekilde düzenlenmiş bir rulo daha az eşit bir şekilde hareket edebilir. Düzensiz besleme, bandın bir yandan diğer yana kaymasına neden olarak kesme bölümünün her seferinde aynı konuma gelmesini zorlaştırabilir.
Malzeme genişliği de dikkati hak ediyor. Dar bir bant, özellikle besleme yolu yeterli destek sağlamadığında, daha geniş bir şeritten farklı şekilde hareket edebilir. Bandın ısıtılmış bıçağa ulaşmadan önce hizalı tutulması, gereksiz hareketin azaltılmasına yardımcı olur.
Yüzey durumu ısı tepkisini de etkileyebilir. Farklı yüzeyler kesme alanına maruz kaldığında farklı tepki verebilir. Daha pürüzsüz bir yüzeye sahip bir bant, daha yumuşak veya daha dokulu bir yapıya sahip olandan farklı davranabilir.
Üretim başlamadan önce birkaç basit kontrol yardımcı olabilir:
- Bandın rulosundan düzgün bir şekilde hareket edip etmediğini kontrol edin.
- Kenar boyunca görünür hasar olup olmadığına bakın.
- Bandın oldukça düz kaldığını doğrulayın.
- Besleme sırasında malzemenin bükülüp bükülmediğini kontrol edin.
- Kesim sırasında küçük bir bölümün nasıl tepki verdiğini gözlemleyin.
Bu tür kontroller operatörlerin prosesi eldeki malzemeye göre ayarlamasına yardımcı olur. Her ruloya aynı şekilde davranmak, fiziksel durum değiştiğinde sorun yaratabilir.
Bu nedenle malzeme hazırlığı kenar işleminin bir parçasıdır. Isıtılmış bir bıçak yalnızca kendisine sunulan malzemeyle çalışabilir. Dengeli besleme, kesme alanına tutarlı bir kenar oluşturma şansı verir.
Tam Otomatik Kumaş Kesim Makinası Tekrarlanan Çalışmaları Nasıl Gerçekleştirir?
Tekrarlanan kesme, bıçağın ileri geri hareket ettirilmesinden daha fazlasını içerir. Uzun bant rulolarının düzenli bir sırayla beslenmesi, konumlandırılması, kesilmesi ve aktif alandan uzaklaştırılması gerekir. Otomatik bir sistem, tek bir iş akışı içinde çeşitli eylemleri koordine ederken, manuel işlem her adımı operatöre bağımlı hale getirebilir.
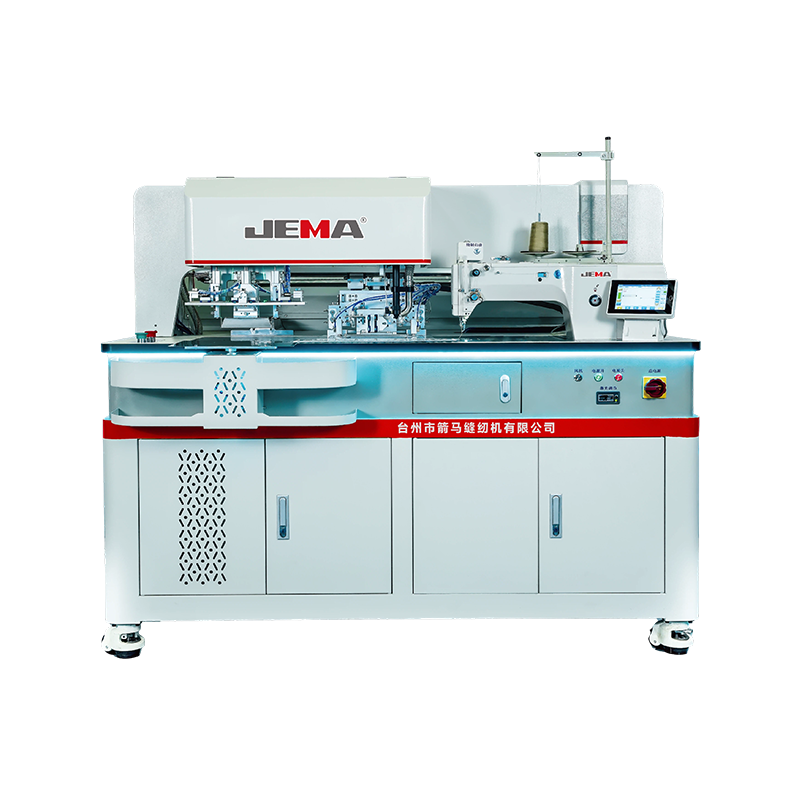
Tam Otomatik Kumaş Kesim Makinesi, bağlantılı bir süreçte besleme ve kesme işlemlerini gerçekleştirebilir. Malzeme besleme yoluna girdiğinde makine onu kesim alanına doğru hareket ettirir, konumlandırır, kesimi gerçekleştirir ve bir sonraki bölüme hazırlanır.
Otomasyon, aynı tür kesme işinin uzun süre devam etmesi gerektiğinde faydalı olabilir. Operatörlerin her bölümü tekrar tekrar elle ölçmesine ve taşımasına gerek yoktur, bu da dikkatin malzeme temini, kenar denetimi ve makinenin durumuna kaydırılmasına olanak tanır.
Tipik bir iş akışı şu şekilde görüntülenebilir:
Malzeme besleme → Konumlandırma → Isıtmalı kesme → Kenar işleme → Bitmiş parça toplama
Her aşama bir öncekine bağlıdır. Bir besleme sorunu konumlandırmayı etkileyebilir, konumlandırma sorunu ise kesim yerini değiştirebilir. Sırayı koordineli tutmak gereksiz kesintileri azaltmaya yardımcı olur.
Otomasyon gözlem ihtiyacını ortadan kaldırmaz. Malzeme değişiklikleri, kesme alanının etrafındaki kalıntılar veya alışılmadık bir kenar durumu yine de dikkat gerektirebilir. Düzenli kontroller prosesin amaçlanan çalışma koşulunda tutulmasına yardımcı olur.
Kumaş ve bant işlemede otomasyon özellikle tekrarlanan hareketlerin tutarlı kalması gerektiğinde kullanışlıdır. Makine rutin işlemleri yürütürken operatörler malzeme durumunu kontrol etme ve değişikliklere yanıt verme sorumluluğunu üstlenir.
Naylon Bant Kesimi Sırasında Hangi Sorunlar Ortaya Çıkabilir?
Keskin bir kenar, işleme sırasında olup bitenler hakkında yararlı bilgiler ortaya çıkarabilir. Gevşek lifler, kararmış alanlar, düzensiz kesikler veya dokudaki değişiklikler; ısı, hareket, malzeme durumu veya makine ayarıyla ilgili bir soruna işaret edebilir.
Gevşek teller genellikle yetersiz kenar işlemiyle ilişkilendirilir. Bant başarılı bir şekilde ayrılmış olabilir ancak bazı lifler kesim çizgisi boyunca serbest kalır. Isıtma veya temas süresinde değişiklik yapılması gerekebilir.
Aşırı ısı farklı bir sonuç yaratabilir. Bir kenar sertleşebilir veya görünüşte belirgin bir değişiklik gösterebilir. İstenilen alanın dışına yayılan ısı, yakındaki lifleri de etkileyebilir.
Besleme dengesizliği eşit olmayan kesme konumlarına neden olabilir. İşleme sırasında bant yanlara doğru hareket ettiğinde veya gerginlik değiştiğinde kesme noktası artık tutarlı kalmayabilir. Bu tür bir hareket, kesme bölümünün kendisi normal şekilde çalışırken bile bir bıçak sorunuyla karıştırılabilir.
Maddi farklılıklar benzer değişikliklere neden olabilir. Benzer görünüme sahip iki bant, dokumaları, kalınlıkları veya yüzey işlemleri aynı olmadığından ısıtma sırasında farklı tepki verebilir.
| Alan | Neler Değişebilir? | Nelere Dikkat Edilmeli? |
|---|---|---|
| Malzeme | Kalınlık, örgü, esneklik | Bant ısıya nasıl tepki verir? |
| Makine | Besleme, konumlandırma, ısıtma | Hareketin sabit kalıp kalmayacağı |
| Süreç | Hız ve temas koşulları | Kenarın eşit kalıp kalmayacağı |
Her üç alana da bakmak, ayarlama için daha net bir yön verir. Malzemeyi veya besleme durumunu kontrol etmeden bir ayarın değiştirilmesi yalnızca asıl nedeni gizleyebilir.
Operatörler Bitmiş Kesim Kenarını Nasıl Kontrol Edebilir?
Bitmiş bir parçanın, yaygın kesme sorunlarını ortaya çıkarmak için karmaşık testlere ihtiyacı yoktur. Basit görsel ve fiziksel kontroller, uç hakkında faydalı bilgiler sağlayabilir.
Kesim çizgisine bakarak başlayın. Uygun bir kenar, dokuma yapıdan uzanan belirgin gevşek şeritler olmadan makul ölçüde eşit kalmalıdır. Banda bağlı olarak küçük farklılıklar meydana gelebilir, ancak gözle görülür yıpranma dikkati hak eder.
Daha sonra kesimin yanındaki alanı inceleyin. Aşırı ısı, sertleşmiş bir bölüm, görünür renk bozulması veya orijinal dokuda bir değişiklik bırakabilir. Bu tür belirtiler, sıcaklığın beklenenden daha geniş bir alanı etkilediğini gösteriyor.
Uzunluk ve kesme konumu da kontrol edilebilir. Parçalar gözle görülür derecede farklı konumlarda kesildiğinde temiz bir kenarın değeri sınırlıdır. Bu nedenle stabil besleme ve konumlandırma, son kalite kontrolünün bir parçası olarak kalır.
Hafif kullanım başka bir yararlı gösterge sağlayabilir. Kesilen bölümün katlanması veya hafifçe çekilmesi, işlemden hemen sonra görülmesi kolay olmayan gevşek lifleri ortaya çıkarabilir.
Temel bir denetim rutini şunları içerebilir:
- Kesim kenarının görsel kontrolü
- Gevşek lifleri kontrol edin
- Olağandışı sertleşme olup olmadığını kontrol edin
- Kesme çizgisinin yakınındaki değişiklikleri kontrol edin
- Kesimin konumunu kontrol edin
- Hafif kullanım sırasında kenara dikkat edin
Denetimin üretimin her bölümünü kesintiye uğratmasına gerek yoktur. Periyodik kontroller, daha büyük bir malzeme yığınında daha belirgin hale gelmeden önce kademeli değişikliklerin belirlenmesine yardımcı olabilir.
Kenar Sızdırmazlığı Naylon Bant Üretimine Nasıl Uyuyor?
Naylon bandı kesmek, uzun bir ruloyu daha kısa parçalara bölmek meselesi değildir. Her yeni kenar, bitmiş ürünün bir parçası haline gelir, dolayısıyla durumu daha sonraki işleme ve işlemeyi etkileyebilir.
Tipik bir üretim dizisi malzeme hazırlığıyla başlar. Bant besleme yoluna yerleştirilerek kesim alanına doğru yönlendirilir. Konumlandırma, malzemeyi amaçlanan yol içerisinde tutarken, ısıtılmış kesme bölümü her bir parçayı ayırır ve açıkta kalan kenarı işler.
Kesimden sonra, bitmiş bölümler daha sonraki işlemler için bir toplama alanına taşınabilir. Kesilen parçalar kullanım amacına göre daha sonra dikilebilir, birleştirilebilir, katlanabilir veya başka malzemelerle birleştirilebilir. Sabit bir kenar, bir sonraki işlem sırasında yakalanacak daha az gevşek elyaf olduğundan, bu tür bir kullanımı kolaylaştırabilir.
Bu nedenle malzeme durumu, makine hareketi, ısıtma ve inceleme izole adımlardan ziyade birbiriyle bağlantılıdır. Bir alandaki değişiklik diğerini etkileyebilir. Örneğin, dengesiz besleme kesme konumunu değiştirebilirken, malzeme kalınlığındaki bir değişiklik, ısının kenarı etkileme biçimini değiştirebilir.
A Naylon Bant Kesme Makinası kesme ve kenar işlemlerini aynı çalışma sürecine getirir. Tam Otomatik Kumaş Kesme Makinesi, besleme, konumlandırma, kesme ve toplama işlemlerini koordine ederek bu süreci daha sürekli bir iş akışına genişletebilir.
Pratik hedef basittir: yeni oluşturulan kenarı kullanılabilir durumda tutarken bandı temiz bir şekilde ayırın. İyi sonuçlar, kesme işleminin malzemeyle eşleştirilmesi, sabit hareketin sürdürülmesi ve üretim boyunca bitmiş kenarın kontrol edilmesiyle elde edilir.