

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Malzemeyi kesmek, bıçağın bir rulo veya tabaka boyunca hareket ettirilmesinden ibaret değildir. Malzeme davranışı, kesme sisteminin onu nasıl tutması, taşıması ve ayırması gerektiğini değiştirir. Yapışkan bant net bir örnek teşkil ediyor çünkü yüzeyi kesme sırasında yakındaki parçalara yapışabiliyorken kumaş genellikle daha esnek bir tabaka gibi davranıyor.
Bir rulo bant, destekleyici bir katmandan daha fazlasını içerir. Yüzeyi, kullanım sırasında aktif kalan yapışkan bir tabaka içerebilir. Bir bıçak malzemeye temas ettiğinde kesici kenar, bant yüzeyi ve yakındaki makine parçaları arasında temas meydana gelebilir. Bir kumaş kesici farklı bir durumla karşı karşıyadır çünkü sıradan kumaş normalde bıçağa veya çalışma yüzeyine aynı şekilde bağlanmaz.
Esneklik de önemlidir. Bant çekildiğinde bükülebilir, gerilebilir, katlanabilir veya amaçlanan konumundan uzaklaşabilir. Davranışı dokumadan, kalınlıktan, yumuşaklıktan ve kaç katmanın bir araya getirildiğinden büyük ölçüde etkilense de kumaş da hareket edebilir.
Bu tür farklılıklar makine tasarımının çeşitli kısımlarını değiştirir:
- Malzeme besleme
- Tutma ve konumlandırma
- Bıçak hareketi
- Kesme basıncı
- Yüzey temizliği
- Bitmiş parçanın taşınması
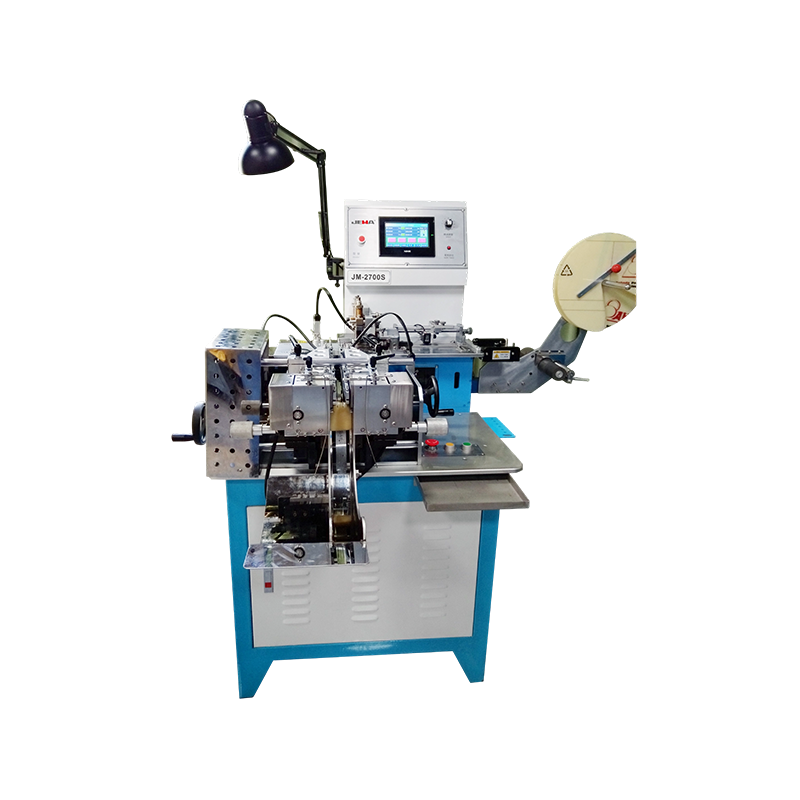
Bu nedenle Yapışkan Bant Kesme Makinesinin hem arka malzemeyle hem de yapışkan yüzeyiyle ilgilenmesi gerekir. Bir kumaş kesici genellikle yumuşak malzemenin kesim sırasında düz ve doğru konumda tutulmasına daha fazla önem verir.
Malzeme davranışı ekipman tasarımının başlangıç noktasını oluşturur. Her esnek malzemeye aynı kesme yöntemini uygulamaya çalışmak sorun yaratabilir çünkü benzer görünen malzemeler, bıçak hareket etmeye başladığında çok farklı tepki verebilir.
Yapıştırıcı Kesim İşlemini Nasıl Değiştirir?
Yapıştırıcı kesme işlemini basit ama önemli bir şekilde değiştirir: temas, bıçak malzemeyi geçtikten sonra da devam edebilir.
Bir bıçak sıradan kumaşı kestiğinde, ayrılan lifler genellikle kesme yolundan uzaklaşır. Yapışkan bant farklı davranabilir. Bıçağa, kesme yüzeyine, kılavuza veya yakındaki malzemeye yapışkan bir tabaka yapışmış kalabilir. Tekrarlanan kesmeler, bu yüzeylerin yeni bantla etkileşimini kademeli olarak değiştirebilir.
Bu tür bir temas, rulonun düzgün hareketini etkileyebilir. Az miktarda kalıntı daha fazla malzemeyi çekerek etkilenen alanın temizlenmesini zorlaştırabilir. Tekrarlanan işlemler sırasında kalıntı, bir sonraki kesimden önce bandın nerede duracağını da etkileyebilir.
Bu nedenle kesmenin ayırmadan daha fazlasını dikkate alması gerekir. Uygun bir proses aynı zamanda kesme alanı etrafındaki teması da kontrol etmelidir.
Örneğin bıçağın, bandı yanında sürüklemeden kesimi tamamlayabilmesi için yeterli özgürlüğe ihtiyacı vardır. Yakındaki yüzeylerin açıkta kalan yapıştırıcıyla gereksiz temastan kaçınması gerekir. Malzeme kılavuzları, yapışkan yüzeye çok fazla bastırmadan rulonun yerinde tutulmasına yardımcı olmalıdır.
Temizlik aynı zamanda sıradan makine bakımının bir parçası haline gelir. Kullanılabilir görünen bir bıçak, kenarında yapışkan kalıntısı biriktiğinde yine de farklı davranabilir. Düzenli inceleme, bu tür değişikliklerin daha sonraki kesintileri etkilemeden önce tespit edilmesine yardımcı olabilir.
Kumaş kesiminin genel olarak farklı bir bakım kaygısı vardır. Gevşek lifler, toz ve küçük malzeme parçaları hareketli alanların etrafında birikebilir, ancak normalde asıl sorun yapışkan birikmesi değildir.
Yapışkan Bant İçin Malzeme Besleme Neden Önemlidir?
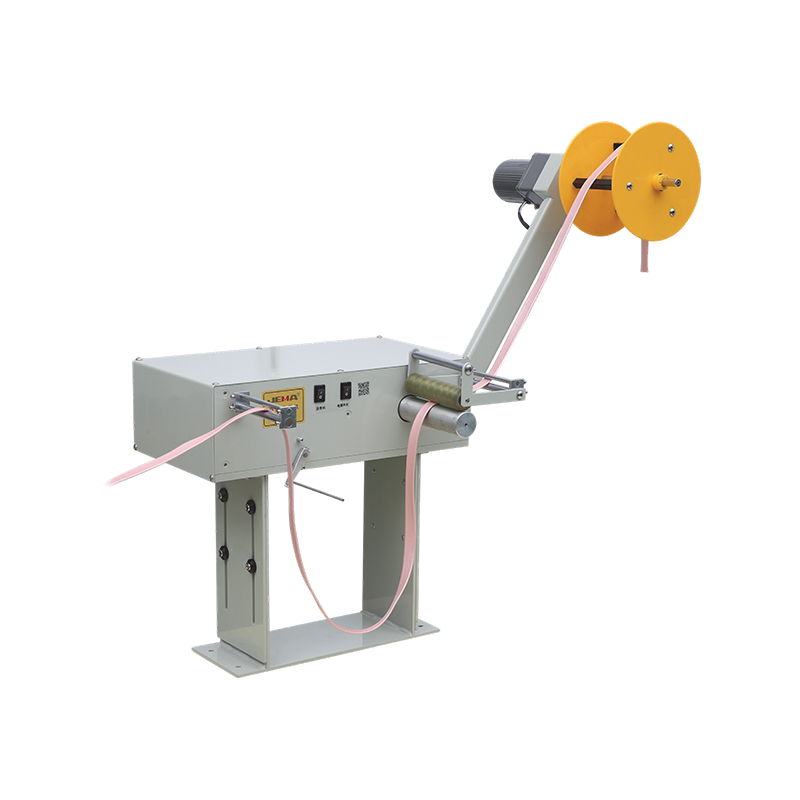
Besleme, malzemenin kesme alanına nasıl ulaştığını belirler. Bant için istikrarlı hareket özellikle önemlidir çünkü çekme kuvveti esnek bir rulonun şeklini ve konumunu değiştirebilir.
Yapışkan Bant Kesme Makinesinin istenmeyen esnemeyi, bükülmeyi ve yana doğru hareketi sınırlandırırken bandı ileri doğru hareket ettirmesi gerekir. Aşırı çekme yumuşak bandı daraltabilir veya bozabilir; yetersiz kontrol ise rulonun amaçlanan yolundan sapmasına neden olabilir.
Basit tasarım seçenekleriyle istikrarlı bir besleme süreci desteklenebilir:
- Hareket sırasında ruloyu hizalı tutun
- Bandı aşırı basınç uygulamadan yönlendirin
- Yapışkan yüzeylerle gereksiz teması azaltın
- Kesme konumunu tutarlı tutun
- Ayrılan parçanın kesim alanından temiz bir şekilde çıkmasını sağlayın
Kumaş beslemenin başka endişeleri de var. Özellikle birden fazla katman söz konusu olduğunda kumaşın hareket ettikçe düz kalması gerekebilir. Kırışıklıklar, kıvrımlar ve değişen katmanlar bitmiş bir parçanın şeklini değiştirebilir.
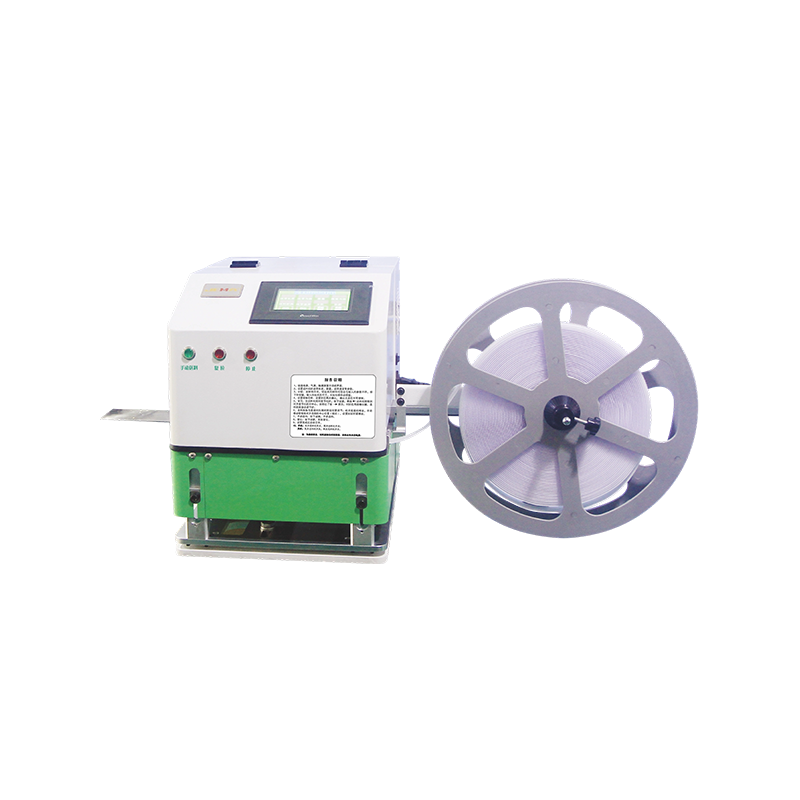
Tam Otomatik Kumaş Kesim Makinesi için besleme ve konumlandırma genellikle daha geniş bir çalışma alanına yayılabilen yumuşak tabakalar etrafında çalışır. Bant kesme genellikle daha dar malzemenin bir rulodan belirli bir kesme noktasına doğru hareket etmesini içerir.
Her iki sistemin de kontrollü harekete ihtiyacı vardır ancak bu kontrolün nedeni farklıdır. Kumaşın düz ve hizalı kalması için yardıma ihtiyacı var. Yapışkan bandın, yapışkan yüzeyinin yakındaki parçalara müdahale etmesine izin vermeden hizalı kalma konusunda yardıma ihtiyacı vardır.
Bıçak Yapışkan Banda Nasıl Yaklaşmalıdır?
Bıçak hareketinin kesim kalitesi üzerinde doğrudan etkisi vardır. Yapışkan banttan geçen bir bıçağın, yapışkan yüzey boyunca gereksiz sürüklenmeden kaçınarak birkaç katmanı ayırması gerekir.
Basit bir aşağı doğru hareket yeterli görünebilir ancak kesme davranışı bant kalınlığına, esnekliğe, destek yapısına ve yapışkanın durumuna bağlıdır. Daha yumuşak bant basınç altında hareket edebilirken, daha sıkı bir destek aniden ayrılmadan önce bıçağa direnebilir.
Bu nedenle bıçak temasının kontrollü kalması gerekir. Çok fazla basınç, esnek bandın amaçlanan konumundan uzağa itilmesine neden olabilir. Çok az temas malzemenin bir kısmının bağlı kalmasına neden olabilir.
Bıçağın durumu da önemlidir. Hasar görmüş veya bakımı iyi yapılmamış bir kesici kenar, eşit olmayan bir temas oluşturabilir ve ayırma sırasında daha fazla kuvvet kullanılmasını gerektirebilir. Daha büyük kuvvet, kesme noktası etrafındaki hareketi artırabilir.
Yararlı bir kesme işlemi, çevredeki malzemeye sınırlı rahatsızlık vererek temiz bir ayırmayı amaçlar.
Kumaş başka bir tür bıçak sorunu sunuyor. Bir bıçağın düz veya kavisli bir yol izlerken fiberlerden veya birkaç katmandan geçmesi gerekebilir. Yapışkan birikmesi genellikle aynı sürecin bir parçası olmasa da malzeme hareketi önem kazanır.
Bant için bıçak tasarımı ve yüzey durumunun birlikte dikkate alınması gerekir. Son teknoloji ürünü tek başına çalışmaz; performansı, malzemenin kendisine nasıl ulaştığına ve her kesimden sonra çevresinde olup bitenlere bağlıdır.
Malzemeyi Tutmak Neden Önemlidir?
Kesim gerçekleşirken malzeme öngörülebilir bir konumda kalmalıdır. Yapışkan bant, gerginlik değiştiğinde, özellikle de rulo ileri çekildiğinde ve daha sonra kesim için durdurulduğunda kayabilir.
Bandı pozisyonu koruyacak kadar sıkı tutmak tutarlılığı artırabilir, ancak aşırı basınç, yapıştırıcının yakındaki yüzeylere bastırılması nedeniyle başka bir sorun yaratabilir. Bu nedenle uygun bir düzenlemenin stabilite ve hareket özgürlüğü arasında bir dengeye ihtiyacı vardır.
Kesme alanı bıçağın gereksiz müdahale olmadan hareket etmesine yetecek kadar açık kalmalıdır. Kılavuzlar hizalamanın korunmasına yardımcı olurken besleme yolu, bıçak malzemeye ulaşmadan önce yanal hareketi azaltabilir.
Kumaş farklı bir tutma stratejisi gerektirir. Tam Otomatik Kumaş Kesim Makinesinin yumuşak bir tabakayı daha geniş bir yüzeyde düz tutması gerekebilir. Hava hareketi, kıvrımlar, kumaş gerginliği ve katmanlar arasındaki hareketin tümü konumlandırmayı etkileyebilir.
| Malzeme | bira Hareket Kaygısı | Kesme Odaklama |
|---|---|---|
| Yapışkan Bant | Esneme ve Yan Hareket | Temiz Ayırma |
| Kumaş | Katlama ve Katman Hareketi | Stabil Kesim Yolu |
| Yapışkan Bant | Yapışkan Yüzey Teması | Bıçak ve Yüzey Kontrolü |
| Kumaş | Yumuşak Malzeme Kaydırma | Düz Malzeme Taşıma |
Bu nedenle tutma yöntemleri ekipmanın görünümünden ziyade malzeme davranışını takip etmelidir. Kumaş hareketi etrafında tasarlanmış bir makine, yapışkan bant için gereken koşulların aynısını sağlayamayabilir.
Bant için, temiz yüzey temasının yanı sıra sabit konumlandırmanın da çalışması gerekir. Malzemeyi yerinde tutmak, yalnızca tutma sistemi yeni yapışma sorunları yaratmadığında faydalıdır.
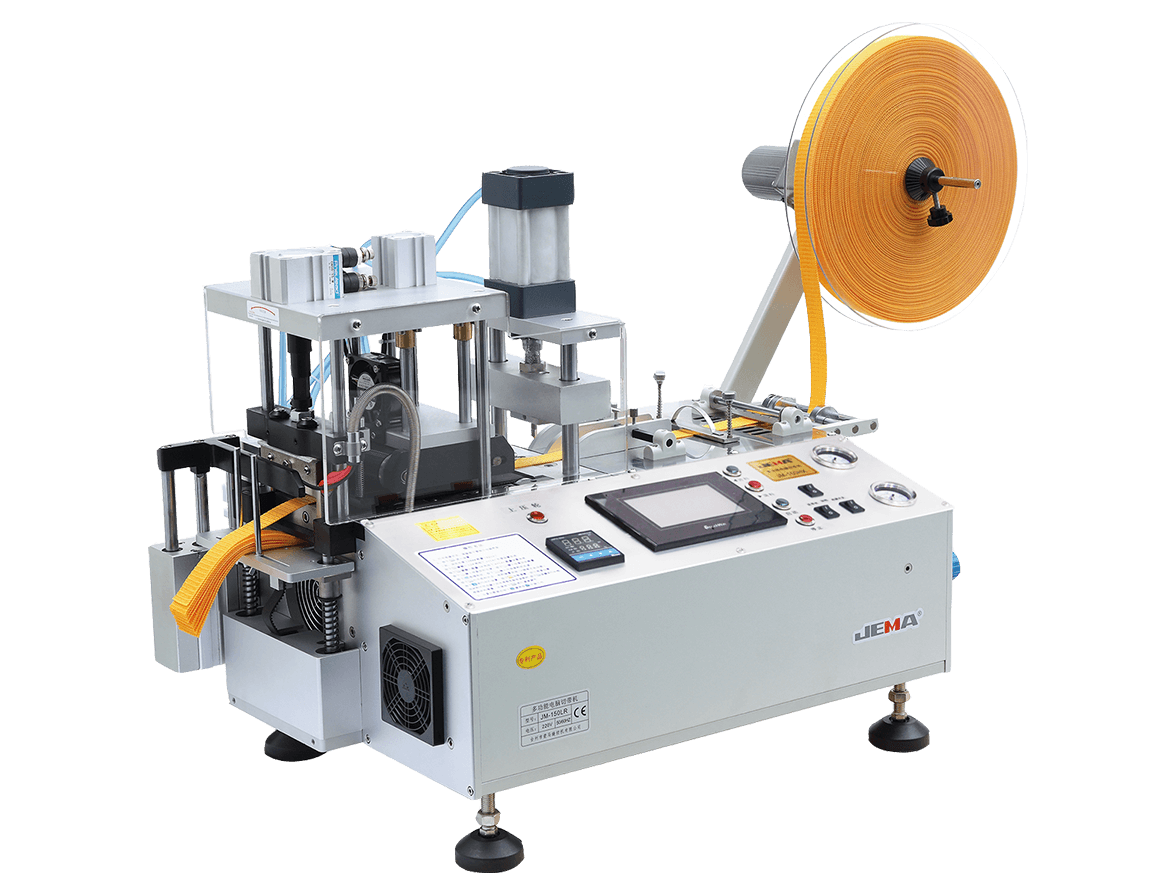
Kumaş Kesim Makinasını Farklı Kılan Nedir?
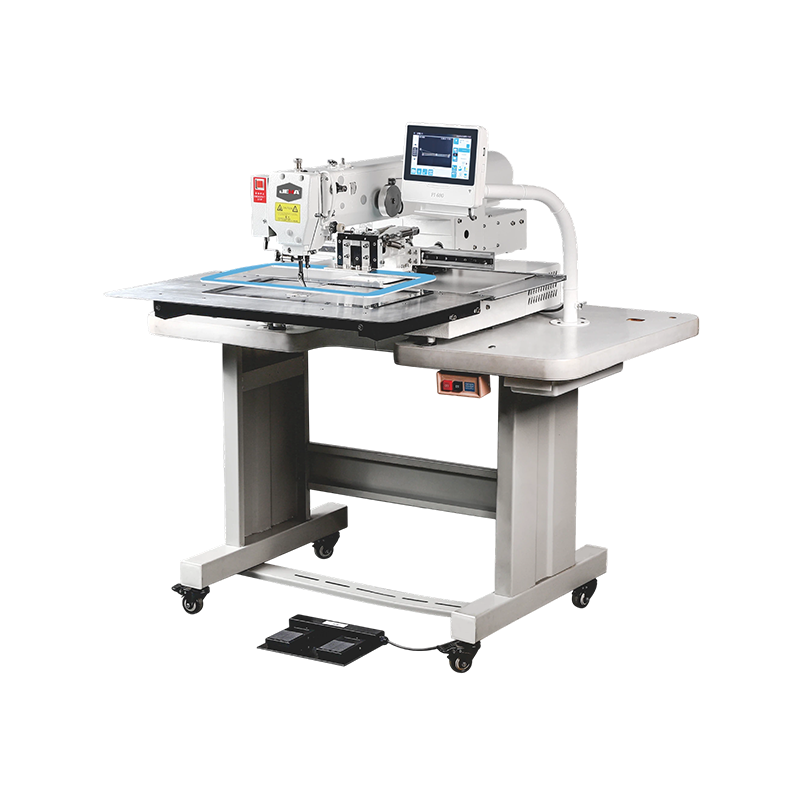
Tam Otomatik Kumaş Kesme Makinesi genellikle planlı bir kesme yolu boyunca yayılması, hizalanması ve taşınması gereken esnek tekstil malzemesi etrafında çalışır. Kumaş birkaç katman içerebilir ve her katman kesim sırasında hafifçe hareket edebilir.
Bu tür koşullar, malzemeyi düz tutmaya ve hizalamayı korumaya önem verir. Bir kesme sisteminin istenmeyen kıvrımların son şeklini değiştirmesini engellerken farklı şekilleri takip etmesi gerekebilir.
Yapışkan bant birçok uygulamada daha dar bir kesme alanına sahiptir ve yapışkan temas farklı bir üretim sorunu yaratır. Esas olarak yumuşak bir tabakanın yayılmasına odaklanmak yerine, ekipmanın rulo hareketini kontrol etmesi ve yapıştırıcının yakındaki yüzeyleri etkilemesini önlemesi gerekir.
Bu nedenle bir kumaş kesici aşağıdaki gibi sorular etrafında tasarlanabilir:
- Malzeme nasıl düz kalır?
- Katmanlar nasıl hizalı tutulur?
- Bıçak planlanan şekli nasıl takip ediyor?
- Kumaş hareketi nasıl kontrol edilebilir?
Bant kesme farklı soruları gündeme getiriyor:
- Rulo nasıl hizalı kalır?
- Yapışkan teması nasıl sınırlandırılabilir?
- Bıçak malzemeyi temiz bir şekilde nasıl ayırır?
- Tekrarlanan kesimlerde kalıntı nasıl yönetilebilir?
Her iki yaklaşım da kontrollü besleme ve kesmeye dayanıyor ancak öncelikleri farklı malzeme özelliklerinden geliyor. Bu ayrım, Yapışkan Bant Kesme Makinesinin neden bir kumaş kesme düzenini kopyalayıp aynı sonuçları bekleyemediğini açıklıyor.
Yapışkan Bant Kesme Makineleri Bıçak Temasını Nasıl Yönetir?
Yapışkan kesici kenarın yakınında kaldığında bıçak teması bir bakım sorunu haline gelir. Tekrarlanan işlemler sırasında, bıçağın çevresinde veya yakındaki yüzeylerde az miktarda kalıntı birikerek taze bandın kesme alanı boyunca hareket etme biçimini değiştirebilir.
Temiz bir bıçak, malzeme üzerinde daha az müdahaleyle hareket edebilir. Yapışkan birikmeye başladığında bant kesici kenara yapışabilir veya beklendiği gibi ayrılmayabilir. Tekrarlanan temas, kalıntı zaten sertleştiğinde temizliği daha da zorlaştırabilir.
Yapışkan Bant Kesme Makinesi için bıçak bakımında bu nedenle hem kesme koşullarının hem de yüzey koşullarının dikkate alınması gerekir. Denetim birkaç basit noktaya odaklanabilir:
- Yapışkanın kesici kenarın yakınında birikip birikmediğini kontrol edin
- Yeni bandın hareketindeki değişiklikleri arayın
- Yakındaki temas yüzeylerini makul derecede temiz tutun
- Gerektiğinde hasarlı kesme parçalarını değiştirin veya bakımını yapın
- Tekrarlanan kullanım nedeniyle kalıntı birikmesine izin vermeyin
Temizleme yöntemleri makineye ve malzemeye uygun olmalıdır. Kesici kenarın kaba kullanımı bileşene zarar verebilir, uygun olmayan temizlik malzemeleri ise ilave kalıntı bırakabilir.
Bıçak bakımı aynı zamanda beslemeyle de bağlantılıdır. Temiz bir kesme alanı bandın amaçlanan yol boyunca hareket etmesine yardımcı olurken, kirlenmiş bir alan ek direnç oluşturabilir. Malzeme hizalamasının sürdürülmesi daha zor hale gelebilir.
Kumaş ekipmanının farklı bir bakım modeli vardır. Gevşek lifler ve toz, kesme bileşenlerinin etrafında birikebilir, bu nedenle temizlik önemli olmaya devam eder, ancak yapışkan birikmesi normalde aynı türde temas sorunu yaratmaz.
Otomasyon Kesim İşlemini Nasıl Değiştirir?
Otomasyon, besleme, konumlandırma ve kesmenin birlikte çalışma biçimini değiştirir. Bir makine kesme hareketini yalnızca tekrar tekrar gerçekleştirmez; malzeme girişinden bitmiş parçanın çıkarılmasına kadar kontrollü bir sırayı sürdürmesi gerekir.
Yapışkan bant için otomatik işlemin rulo hareketini ve yüzey temasını hesaba katması gerekir. Bantın kesim alanına sabit bir pozisyonda ulaşması, kesme işlemi sırasında hizalı kalması ve yakındaki parçalara takılmadan alanı terk etmesi gerekmektedir.
Kontrollü bir dizi şunları içerebilir:
Besleme → Konumlandırma → Tutma → Kesme → Ayırma → Bırakma
Her aşama bir sonrakini etkileyebilir. Düzensiz besleme kesme konumunu değiştirebilir. Kötü tutuş, bıçak girdiğinde bandın hareket etmesine neden olabilir. Zor bir ayırma, bandın bir kısmının ruloya veya kesme alanına bağlı kalmasına neden olabilir.
Otomatik kumaş kesimi başka bir yol izler. bir Tam Otomatik Kumaş Kesim Makinası Malzemenin yayılmasını, konumlandırılmasını, yol hareketini ve daha geniş bir yüzey boyunca kesilmesini koordine edebilir. Otomasyon, malzeme yerleştirme ile planlanan kesim rotası arasındaki ilişkinin korunmasına yardımcı olur.
Kumaş için otomasyon genellikle tekrarlanan kesim şekilleri ve organize malzeme taşıma ile bağlantılıdır. Yapışkan bant için kontrol odağı rulo besleme, kesme konumu, yapışkan temas ve bitmiş parçanın serbest bırakılmasıyla daha yakından bağlantılıdır.
Bu nedenle otomasyon, yalnızca makine hızından ziyade koordinasyon olarak görülmelidir. Uygun bir otomatik süreç, işlenen malzemenin fiziksel davranışını takip eder.
Makine Seçimini Hangi Faktörler Yönlendirmeli?
Kesim ekipmanının seçimi makinenin adından ziyade malzemeyle başlar. Benzer esnek malzemeler, yüzeyleri kesme sırasında farklı tepki verdiği için farklı besleme, tutma ve bıçak düzenlemeleri gerektirebilir.
Yapışkan bant için şunlara dikkat edilebilir:
- Yapışkan yüzey davranışı
- Rulo hizalaması
- Besleme stabilitesi
- Bıçak teması
- Kalıntı yönetimi
- Bitmiş parça ayrımı
Kumaş için farklı sorular daha önemli hale geliyor:
- Malzeme yayma
- Düzlük
- Katman hareketi
- Kesme yolu
- Kenar hizalaması
- Fiber ve toz yönetimi
| Malzeme Feature | Yapışkan Bant Cutting | Kumaş Cutting |
|---|---|---|
| Yüzey | Yapışkan Katman | Tekstil Yüzeyi |
| Ana Endişe | Kesim Esnasında Yapışma | Malzeme Movement |
| Besleme | Kontrollü Bant Konumu | Pürüzsüz Kumaş Besleme |
| Bıçak Teması | Yapıştırıcı ve Taban Malzemesi | Kumaş Layers |
| Bakım | Bıçak Temizliği | Bıçak Durumu |
| Otomasyon Odağı | Besleme and Cutting Control | Düzen ve Kesim Yolu |
Yapışkan bant için tasarlanan bir makinenin, bandı sıradan bir esnek tabaka gibi işlemek yerine yapışkan katmanla çalışması gerekir. Kumaş için kullanılan ekipmanın yumuşaklığı, yayılmayı ve katmanlar arasındaki hareketi hesaba katması gerekir.
Malzeme kalınlığı da önemlidir. Farklı arkalık malzemeleri bıçak basıncı altında farklı tepki verebilirken, kumaş yapısı yumuşak dokuma malzemeler ve daha kalın kumaş tabakalar arasında farklılık gösterebilir. Bu nedenle kesme düzenlemesinde malzemeye özgü ayarlamalara yer bırakılmalıdır.
Neden Malzeme Davranışı Kılavuzu Kesim Ekipmanı Tasarımı Yapılmalıdır?
Malzeme davranışı kesme ekipmanı tasarımı için pratik bir başlangıç noktası sağlar. Yapışkan bant ve kumaşın her ikisi de rulolar veya esnek tabakalar halinde gelebilir, ancak bunların basınca, harekete ve bıçak temasına tepkileri oldukça farklı olabilir.
An Yapışkan Bant Kesme Makinası esnek bir destek ile yapışkan bir yüzey arasındaki ilişkiyi yönetmesi gerekir. Beslemenin kontrollü kalması gerekir, bıçağın malzemeyi gereksiz sürüklemeden ayırması gerekir ve yapışkan kalıntısı tekrarlanan çalışmayı etkileyebileceğinden yakındaki yüzeylere dikkat edilmesi gerekir.
Tam Otomatik Kumaş Kesme Makinesi başka koşullar altında çalışır. Kumaş katmanlar arasında kayabilir, katlanabilir, gerilebilir veya hareket edebilir, bu da kesme işleminin önemli kısımlarını yaymayı ve konumlandırmayı sağlar.
Çeşitli tasarım seçenekleri doğrudan bu farklılıklarla bağlantılıdır:
Yapışkan Bant
Malzeme hizalaması, yüzey teması, bıçağın durumu, besleme kontrolü ve kalıntı yönetimi birlikte çalışır.
Kumaş
Düzlük, katman stabilitesi, kesme yolu, malzemenin yayılması ve kenar konumlandırma daha fazla dikkat çekmektedir.
Her iki süreç de yalnızca bıçağa indirgenemez. Bir kesici kenar malzeme ile etkileşime girer, besleme ve tutma ise malzemenin kesme alanına nasıl ulaşacağını belirler. Bakım daha sonra aynı sürecin ne kadar tutarlı bir şekilde devam edebileceğini etkiler.
Bu nedenle ekipman tasarımının, malzemenin gerçek kesim sırasında nasıl davrandığıyla başlaması gerekir. Yapışkan bant yapışkanlık ve kontrollü ayrılma konusunda endişelere yol açarken, kumaş esneklik ve hareket konusunda endişelere neden oluyor. Bu farklılıklar fark edildikten sonra besleme, tutma, bıçak teması, otomasyon ve bakım, tek bir ortak kesme yöntemine bağlı kalmak yerine malzemeye göre düzenlenebilir.