
 Dil Seçimi
 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
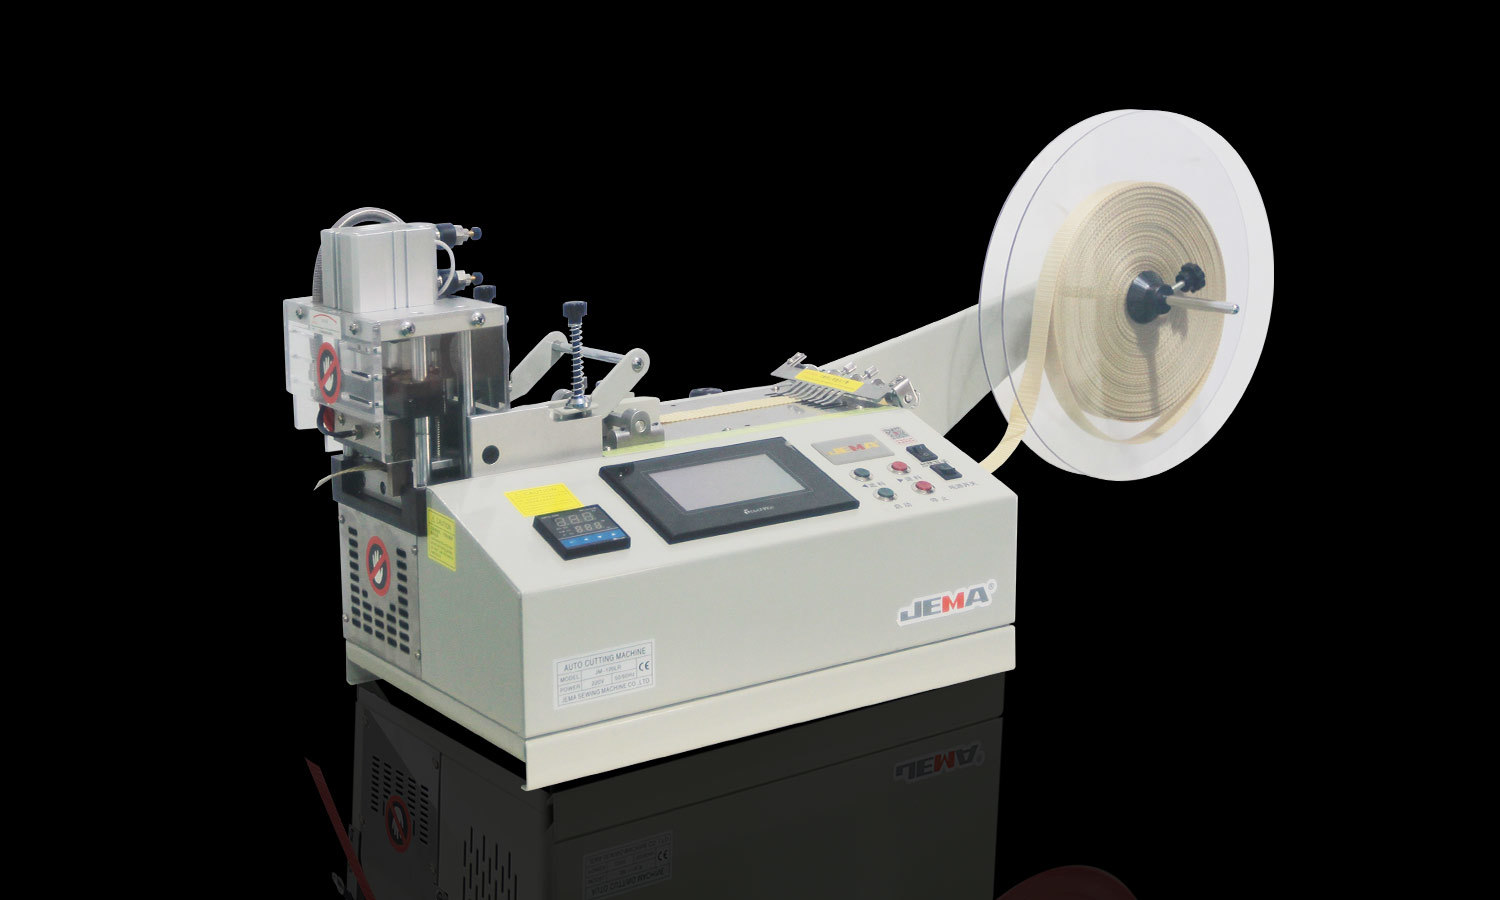
Bant rulosunu dilimlemek basit görünüyor. Geniş bir rulo makineye girer, malzeme daha dar genişlikte kesilir ve bitmiş rulolar bir sonraki adıma veya sevkiyata hazırlanır. Ancak bıçak hikayenin sadece bir kısmı. Bandın makinede nasıl ilerlediği de aynı derecede önemlidir.
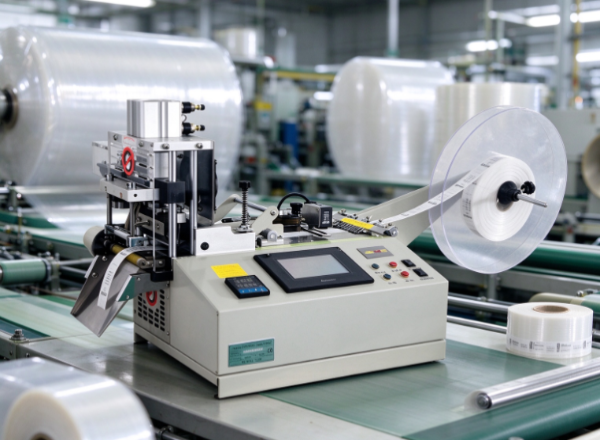
Gerilim kontrolü burada merkezidir. Bant açılırken, kesilirken ve daha küçük rulolar halinde yeniden sarılırken bandın sabit bir şekilde hareket etmesini sağlar. Gerginliği kötü bir şekilde ele alırsanız bant esneyebilir, kırışabilir, sürüklenebilir veya dengesiz bir şekilde sarılabilir. Bu hatalar, bitmiş ruloların görünümüne zarar verir ve genellikle daha sonraki kullanımda da performansa zarar verir.
Bantların hepsi çekme kuvvetine aynı şekilde tepki vermez. İnce bir film, kalın bir yapışkan üründen farklı davranır. Kağıt bazlı bantlar, köpük bantlar ve diğer esnek malzemelerin her birinin kendi kullanım ihtiyaçları vardır. Bir üretici için gerilim kontrolünü öğrenmek, önündeki malzemeye uygun bir dilme prosesi oluşturmanın bir parçasıdır.
1. Bant Rulo Dilme İşleminde Gerginlik Kontrolü Ne Demektir?
Gerginlik kontrolü, bant bir dilme makinesinden geçerken üzerindeki çekme kuvvetinin yönetilmesi anlamına gelir. Bandın düzgün hareket etmesi ve yerinde kalması için yeterli gerginliğe ihtiyacı vardır. Kuvvet malzemeyi gerecek, deforme edecek veya zarar verecek kadar güçlü olamaz.
Bant genellikle birkaç aşamadan geçer. Büyük bir besleme rulosuyla başlar, kesme alanı boyunca ilerler ve daha sonra daha küçük masuralara sarılır. Her aşama malzemenin davranışını etkiler.
Tedarik rulosunun çok serbest bir şekilde açılmasına izin verirseniz bant gevşer ve gezinir. Geri sarıcıyı çok sert çekerseniz malzeme esner veya çok sıkı paketlenir. Her iki durumda da, rulolar bittiğinde düzeltilmesi zor olan kusurlar ortaya çıkar.
Gerginlik kontrolü bu kuvvetleri baştan sona dengeler. Makineye bağlı olarak bu, mekanik ayarlamalar, sensörler, frenler veya otomatik kontroller anlamına gelebilir. Kurulum farklıdır ancak amaç aynı kalır: bandı zorlamadan sabit tutmak.
Gerilim, bandı mümkün olduğu kadar sıkı yapmakla ilgili değildir. Farklı malzemeler farklı koşullara ihtiyaç duyar. Aynı makinede olsa bile, bir kasete uygun olan ayar diğer kaset için yanlış olabilir.
Dolayısıyla bir işe başlamadan önce operatörler bandın yapısını, kalınlığını, esnekliğini, yapışkan özelliklerini ve kullanım amacını tartmalıdır.
2. Gergi Kontrolü Dilme Kalitesini Nasıl Etkiler?
Dilme rulosunun kalitesi bıçağın durumuna, malzeme özelliklerine, makine hizalamasına ve sarma davranışına bağlıdır. Gerilim bunların çoğunu birbirine bağlar çünkü bandın kesim öncesinde, sırasında ve sonrasında nasıl davranacağını şekillendirir.
Malzeme kesme alanı boyunca sabit bir şekilde aktığında kesme yolu tutarlı kalır. Bant kaydığında veya gevşediğinde kesim düzensiz hale gelir. Bu durumda rulolar düzensiz kenarlara veya yanlış şekle sahip olabilir.
Gerilim aynı zamanda bandın kendisini de etkiler. Çok fazla çekme esnek malzemeleri gerer ve dengesiz gerilim kırışıklıkların veya kıvrımların oluşmasına neden olur. Bu tür kusurlar, inceleme sırasında veya bant bir yüzeye uygulandığında daha açık bir şekilde ortaya çıkar.
İnce, yumuşak veya kolay deforme olan malzemeler hassastır. Hareket etme şekillerindeki küçük bir değişiklik, onları kesme noktasında hareket ettirebilir.
Bir bandın kesme bölümüne gevşek veya düz olmayan bir yoldan girdiğini hayal edin. Bıçaklar iyi durumda olabilir ancak malzeme düz durmayacaktır. Kesilen kısım geziniyor ve bitmiş ruloların ekstra incelemeye veya yeniden işleme ihtiyacı var.
Kararlı bir yol hatasız çıktıyı garanti etmez. Kesme sistemine güvenilir bir başlangıç noktası sağlar ve operatörler sorunlar ortaya çıktığında diğer nedenlere bakabilirler.
3. Bant Gerginliği Çok Yüksek veya Çok Düşük Olduğunda Hangi Sorunlar Ortaya Çıkabilir?
Yanlış gerginlik, malzemeye ve üretim aşamasına bağlı olarak farklı sorunlara neden olur. İşaretleri bilmek, operatörlerin her seferinde bıçakları suçlamak yerine gerçek nedeni aramasını sağlar.
Gerilim çok yüksek olduğunda
Çok fazla gerilim kaset üzerinde gereksiz gerilime neden olur. Esnek filmler esner ve bazı malzemeler geçerken bozulur. Yapışkan katman veya destek de ağır çekme altında farklı tepki verebilir.
Geri sarma sırasındaki yüksek gerilim, ruloların kullanımları için çok sıkı paketlenmesine neden olur. Bazen rulo deforme olur veya çözülmesi zorlaşır. Hassas malzemelerde sarım sonrasında kenar hasarı veya şekil değişikliği görülebilir.
Gerilim çok düşük olduğunda
Gerginliğin çok az olması bandın dolaşmasına, katlanmasına veya gevşek bölümler oluşturmasına neden olur. Kesim alanında düz durmaz, bu nedenle temiz, tutarlı kenarlar elde etmek daha zordur.
Düşük sarma gerilimi gevşek rulolar sağlar. Taşıma, depolama veya taşıma sırasında katmanlar kayar. Müşteri bandı kullanmaya başladığında, düzensiz sarma, düzgün bir şekilde dağıtmayı zorlaştırır.
Üretim sırasında gerilim değiştiğinde
Dalgalanan gerilim, başlangıç kurulumu iyi görünse bile tutarsız sonuçlar üretir. Bir rulo iyi başlayabilir ve besleme rulosu küçüldükçe veya sarma koşulları değiştikçe kusurlar gelişebilir.
| Gerginlik durumu | Olası etki | Hangi operatörlerin denetlemesi gerekebilir? |
|---|---|---|
| Aşırı çekme kuvveti | Esneme, bozulma veya sıkıca sarılmış rulolar | Malzeme tepkisi ve sarma ayarları |
| Yetersiz çekme kuvveti | Kırışıklıklar, gevşek yuvarlanmalar veya malzeme hareketi | Web yolu ve gerilim kararlılığı |
| Kararsız gerilim | Bir rulonun bölümleri arasındaki varyasyon | Tedarik, kesme ve geri sarma davranışı |
Bir semptomun birden fazla nedeni olabilir. Buruşuk bir rulo gerginlik değişikliklerinden, kötü hizalamadan, hasarlı silindirlerden veya kaba kullanımdan kaynaklanabilir. Tek bir suçluyu varsaymak yerine tüm sürece bakın.
4. Farklı Bant Malzemeleri Neden Farklı Gerginlik Ayarlarına İhtiyaç Duyar?
Bantlar yapı ve davranış bakımından büyük farklılıklar gösterir. Bazıları ince bir film desteğine sahiptir. Diğerleri kağıt, kumaş, köpük veya başka bir şey kullanır. Yapışkan katmanlar ve son kullanımlar da farklılık gösterir.
Bu farklılıklar, bandın çekme kuvvetini nasıl ele aldığını değiştirir. Esnek film ağır gerilim altında esner. Kağıt bazlı bant kabaca kullanıldığında kırışır veya yırtılır. Köpük bant basınç altında sıkışır veya şekil değiştirir. Yumuşak yüzeyli malzemeler, silindirler ve diğer makine parçalarıyla temas konusunda da hassas olabilir.
Aynı ayar farklı ürünlerde farklı sonuçlar verebilir. Bir kasette işe yarayan kurulumun doğrudan diğerine geçeceğini varsaymayın.
Tedarik rulosunun genişliği ve durumu da önemlidir. Büyük bir rulo, çözülürken küçük olandan farklı davranır. Kalınlık, destek gücü, yapışkanlık özellikleri ve saklama koşullarının hepsi rol oynar.
Pratik bir yöntem, her malzeme ailesi için uygun koşulları ayarlamak ve bunları deneme çalışmalarında doğrulamaktır. Operatörler, normal üretim kurulumunu onaylamadan önce kesilen kenarları, yüzeyi, rulo şeklini ve açılma kolaylığını kontrol eder.
Gelen materyaldeki değişiklikleri ciddiye alın. Yeni bir parti farklı davrandığında durumunu kontrol edin ve mevcut kurulumu gözden geçirin. Sebebini bilmeden gerginliği ayarlamak yeni sorunlara yol açabilir.
Malzemeye özgü işleme gereksiz karmaşıklık değildir. Dilme işleminin yapılan ürünlere nasıl uyum sağladığı budur.
5. Gerginlik Kontrolü Geri Sarma ve Bitmiş Rulo Şeklini Nasıl Etkiler?
Bıçaklar bandı daha dar şeritlere ayırdığında kesme işlemi bitmez. Malzemenin yine de sağlam, kullanımı kolay ve müşterinin uygulamasına uygun rulolar halinde sarılması gerekiyor.
Geri sarma gerilimi, her katmanın alttaki katmana nasıl oturacağına karar verir. Eşit olmayan kuvvet, gevşek bir merkez, düzensiz kenarlar veya genişlik boyunca farklı bir gerginlik bırakabilir. Bitmiş ürün daha sonra tutarsız görünür ve kötü bir şekilde çözülebilir.
Sıkı bir atış otomatik olarak iyi bir atış değildir. Doğru sarım koşulu malzemeye, rulo yapısına ve ürünün nasıl kullanılacağına bağlıdır. Çok fazla basınç hassas malzemeleri deforme eder, çok az basınç ise rulonun dengesiz olmasına neden olur.
Çekirdek de önemli. Zayıf, hasarlı veya yanlış yerleştirilmiş bir göbek, rulonun sarma sırasında merkezde kalmasını engeller. Gerilim kontrolü bunu tam olarak telafi edemez, bu nedenle sarım sistemini ve çekirdeği birlikte kontrol edin.
Kenar hizalaması başka bir noktadır. Bant sarma alanına eşit olmayan bir şekilde girerse, ruloda çıkıntılı kenarlar veya kademeli bir görünüm ortaya çıkabilir. Sabit gerginlik, malzemeyi kontrol altında tutar, ancak yine de uygun hizalama ve yönlendirmeye ihtiyaç vardır.
Otomatik paketleme hatlarına veya diğer ekipmanlara bant tedarik eden üreticiler için rulo tutarlılığı daha da önemlidir. Müşteriler, ani bir direnç, kayma veya durma olmaksızın çözülen rulolar beklemektedir. Düzensiz sarma, bant doğru genişlikte kesildiğinde bile kullanım sorunlarına neden olur.
Bu yüzden bitmiş rulonun dışından daha fazlasını inceleyin. Ne kadar sağlam olduğunu, kenarların nasıl hizalandığını ve bandın beklendiği gibi çözülüp çözülmediğini kontrol edin.
6. Daha İyi Gerginlik Kontrolü Malzeme İsrafının Azaltılmasına Yardımcı Olabilir mi?
Atık, bant dönüştürmede gerçek bir endişe kaynağıdır çünkü bir kusur, yalnızca başladığı noktayı değil, çoğu zaman etrafındaki malzemeyi de bozar. Gerilim dengesiz hale geldiğinde operatörlerin makineyi durdurması, ruloyu incelemesi, kurulumu ayarlaması ve hasarlı bölümleri kesmesi gerekebilir.
Bu duraklamalar zaman kaybına neden olur ve bir çalıştırmanın kullanılabilir çıktısını azaltır. Eğer bir kusur geç bulunursa, zaten daha fazla malzeme kötü koşullar altında işlenmiş demektir.
Sabit gerilim, malzeme yolunu kontrol altında tutarak bu risklerin bir kısmını azaltır. Sorunların tespit edilmesini kolaylaştırır ve operatörlerin koşulları sabit tutmasına yardımcı olur. Ancak gerilim kontrolü tek başına tüm israfı engellemez. Bıçak aşınması, kötü malzeme, yanlış hizalama ve kullanım hataları buna katkıda bulunur.
Atığı kesmek süreci izlemekle başlar. Kusurlar çalıştırmanın başlarında ortaya çıkmaya devam ederse ilk kurulumu gözden geçirin. Tedarik rulosu çözülürken gelişirlerse, o aşamada gerilimin değişip değişmediğini kontrol edin. Bitmiş rulolar eşit olmayan bir şekilde sarılırsa, geri sarma bölümüne daha dikkatli bakın.
Tekrarlanan sorunların kaydını tutmak, tek seferlik kusurları düzeltilmesi gereken modellerden ayırmaya yardımcı olur. Önemli olan, ortada hiçbir sebep yokken makinede ince ayarlar yapmaya devam etmek değil. Sürecin nerede istikrarsız hale geldiğini bulmak ve bu sebeple ilgilenmektir.
İsrafın önlenmesi aynı zamanda yeniden çalışmayı ve tekrarlanan denetimi de azaltır. Bu kazanımlar istikrarlı çalışma alışkanlıklarına ve malzemenin makineye nasıl tepki verdiğinin net bir şekilde anlaşılmasına bağlıdır.
7. Operatörler Gerginlik Kontrolünü Ayarlarken Neleri Kontrol Etmelidir?
Gerginlik ayarı, yapılandırılmış bir rutinle daha iyi çalışır. İncelenmeden yapılan büyük değişiklikler yeni kusurlar yaratır ve orijinali gizler.
Bandı ve makineyi kontrol ederek başlayın. Hasarlı malzeme, kirli silindirler, aşınmış parçalar veya kötü oturmuş rulo, gerilim hatası gibi görünen sorunlara neden olabilir.
Malzeme yolunu da gözden geçirin. Bant, gereksiz sürtünme veya yanlara doğru kayma olmadan makinenin içinden geçmelidir. Kesme alanına belli bir açıyla girerse gerilimi değiştirmek altta yatan sorunu çözmez.
Deneme çalıştırmaları, tam üretimden önce kurulumu test etmenin iyi bir yoludur. Bunlar sırasında operatörler kesilmiş kenarları inceler, kırışıklık veya esneme olup olmadığına bakar ve bitmiş ruloların sabit kalıp kalmadığını kontrol eder. Sonuçlar üzerinde anlaşmaya varılan kalite gereksinimleriyle karşılaştırılır.
Çeşitli kontroller bu süreci destekler:
- Gelen ruloyu inceleyin. Görünür hasar, düzgün olmayan kenarlar veya açılmayı etkileyebilecek başka herhangi bir şey olup olmadığına bakın.
- Makine yolunu kontrol edin. Bandın amaçlandığı gibi doğru silindirlerden ve kesme alanından geçtiğini doğrulayın.
- Sarma sonucunu gözden geçirin. Gevşek katmanlara, aşırı gerginliğe, kenar hareketine veya rulo şeklindeki değişikliklere dikkat edin.
- Her seferinde bir koşulu ayarlayın. Bu şekilde bir değişikliğin gerçekten yardımcı olup olmadığını anlayabilirsiniz.
- Uygun ayarları ve gözlemleri belgeleyin. Kayıtlar, operatörlerin uygulanabilir bir kurulumu tekrarlamasına ve sonraki değişiklikleri izlemesine olanak tanır.
Ayarlama yaparken makine üreticisinin talimatlarını izleyin. Doğru yöntem ekipmana ve kontrol sistemine bağlıdır. Tuhaf sesler, tekrarlanan kesintiler veya beklenmedik hareketlerin üretim devam etmeden önce araştırılması gerekir.
Eğitim de önemli. Deneyimli operatörler genellikle istikrarsız gerilimi erkenden hissederler ancak bu bilginin tüm ekibe ulaşması gerekir. Açık çalışma talimatları vardiyalar arasındaki farkları azaltır ve kalite kontrollerini daha tutarlı hale getirir.
8. Üreticiler Gerginlik Kontrolünü Nasıl Değerlendirmelidir? Bant Rulo Dilimleyici ?
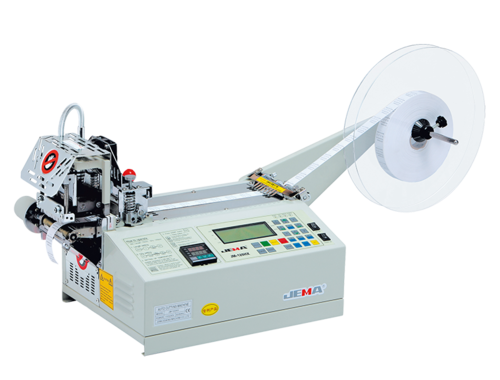
Bant rulo kesiciyi seçen alıcılar genellikle kesme kapasitesine, malzeme uyumluluğuna ve üretim ihtiyaçlarına bakarlar. Gerginlik kontrolü de aynı ilgiyi hak ediyor çünkü makinenin farklı ürünleri çözmeden geri sarmaya kadar nasıl kullanacağını şekillendiriyor.
Doğru sistem, üreticinin çalıştırmayı beklediği bantlara bağlıdır. Çoğunlukla tek bir malzemeyle çalışan bir tesisin, film, kağıt, köpük ve diğer yapışkan ürünleri işleyen bir dönüştürücüden farklı ihtiyaçları vardır. Makineleri karşılaştırmadan önce tedarikçilere amaçlanan malzemeleri ve bitmiş rulo gereksinimlerini bildirin.
Çözme, kesme ve geri sarma sırasında gerilimin nasıl yönetildiğini sorun. Ayarlamaların manuel mi yoksa otomatik mi olduğunu, makinenin değişen silindir koşullarıyla nasıl başa çıktığını ve süreç kararsız hale geldiğinde ne tür desteğin mevcut olduğunu sorun.
Bir demo veya örnek deneme, bir ürün açıklamasının yapamayacağı şeyleri gösterir. Temsili malzemeler sağlayın ve bitmiş ruloları kenar kalitesi, sarma tutarlılığı ve kullanım kolaylığı açısından inceleyin. Test, gerçek üretimi olabildiğince yakından yansıtmalıdır.
Bakım ve operatör eğitimini de gündeme getirin. Bir gerilim kontrol sisteminin amaçlandığı gibi çalışması için uygun kurulum ve bakıma ihtiyacı vardır. Alıcılar ilgili parçaları nasıl inceleyeceklerini, yaygın sorunları nasıl tespit edeceklerini ve ayarlamalar sorunları çözemediğinde yardım almayı bilmelidir.
Satın alma işlemini tek bir özelliğe değil, tüm çalışma sürecine göre değerlendirin. Bir kesicinin malzemeye uygun olması, istediğiniz rulo kalitesini sunması ve çalışma uygulamalarınıza uyması gerekir. Gerginlik kontrolü bu değerlendirmenin bir parçasıdır, ancak bandın geniş bir tedarik rulosundan bitmiş dar rulolara kadar yolda sabit tutulmasında doğrudan etkisi vardır.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Yolu, Xiachen Caddesi, Jiaojiang Bölgesi, Taizhou Şehri, Çin.

