
 Dil Seçimi
 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
Bant her yerde karşımıza çıkar; elektrik montajı, paketleme, otomotiv üretimi, tekstil üretimi, adını siz koyun. Hayal edilebilecek en basit malzeme gibi görünüyor, ancak farklı bant türleri aslında bir bıçak onlara temas ettiğinde çok farklı şekillerde davranıyor. Bazıları ince ve esnektir; diğerleri kalın, esnek, yapışkan veya ayrılmaya karşı mücadele eden liflerle güçlendirilmiş hale gelir. Bu farklılıklar, bandın makinede nasıl hareket edeceğini ve gerçekte ne kadar temiz kesileceğini şekillendirir.
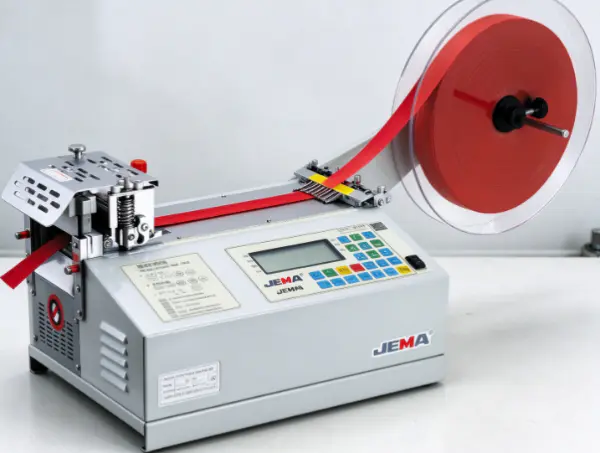
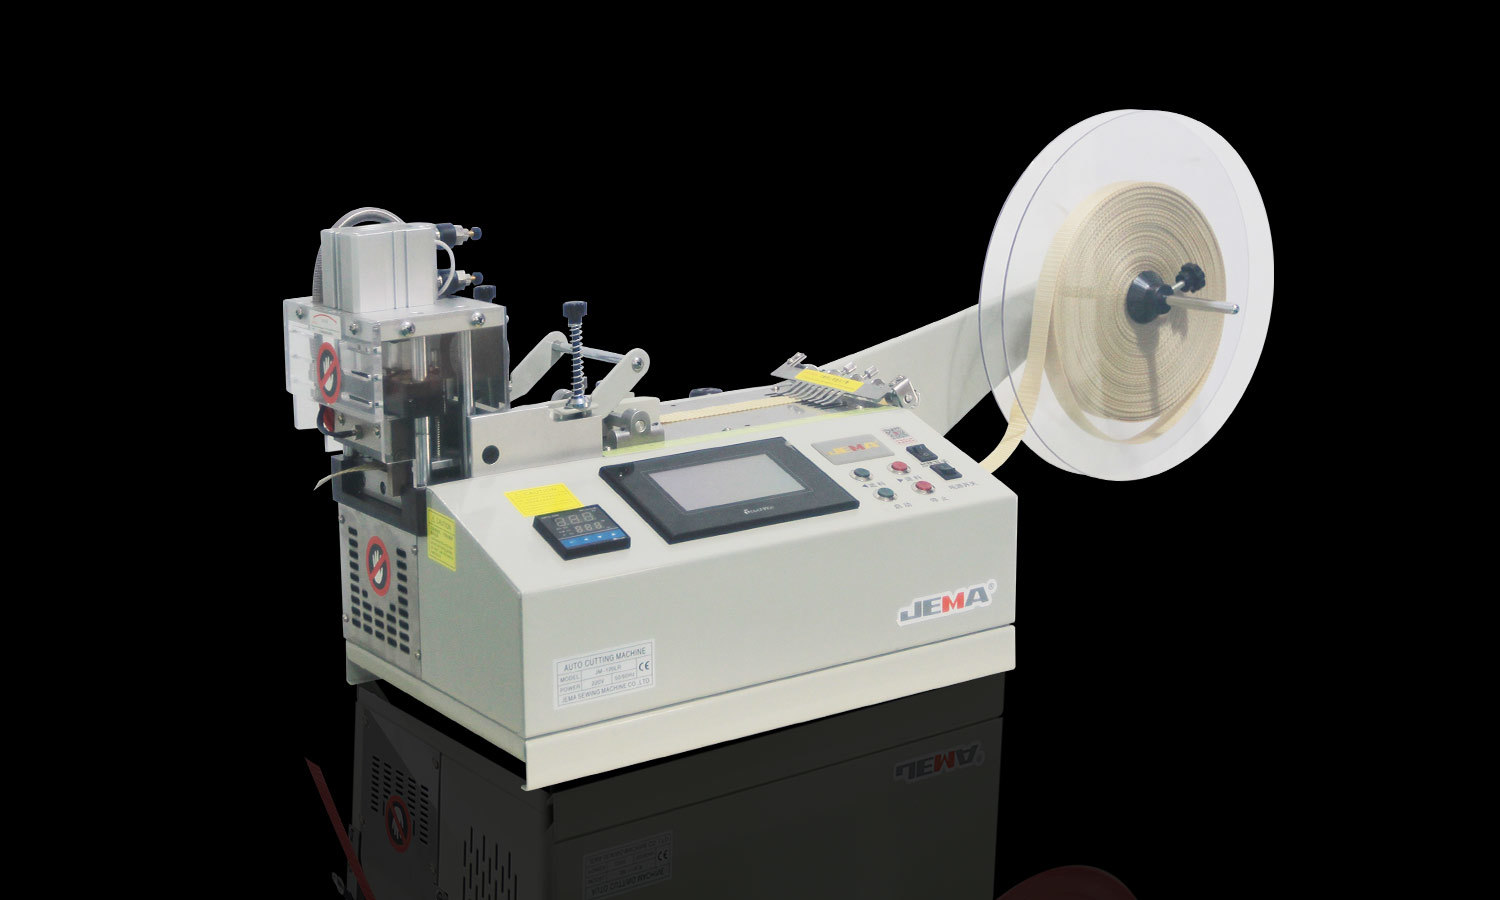
bir elektrik bant kesme makinası Bu sürece gerçek tutarlılık getirmek için var. Bandı besler, konumlandırır ve operatörün çevirdiği şeye göre keser. Ancak makinenin yine de içinden geçen malzemeye gerçekten uyması gerekir; kağıt bandı güzelce işleyen bir kesme yöntemi, karışımdaki elastik kumaş bant veya güçlü yapışkan bantla parçalanabilir.
Bu makinelerin farklı malzemelerle nasıl başa çıktığını öğrenmek, üreticilerin uygun ekipmanı seçmesine, kesme sorunlarını azaltmasına ve istikrarlı bir iş akışını sürdürmesine yardımcı olur. Malzemenin kendisi, yapıştırıcı, destek yapısı, kullanım amacı; hepsi kesme işlemini baştan itibaren anlaşılmaya değer şekillerde şekillendirir.
Farklı Bant Malzemelerinin Kesilmesini Zorlaştıran Nedir?
Bandın kesme davranışı kalınlıktan daha fazlasına bağlıdır. Destek malzemesi, esneklik, yapışkanlık özellikleri, yüzey yapısı; tüm bunlar, nihai sonucu her zaman bir bakışta fark edilemeyecek şekillerde şekillendirir.
Arka kısmı oldukça sağlam kaldığı için kağıt bantla çalışmak genellikle kolaydır. Genellikle çok fazla esnemeden pozisyona yönlendirir. Bununla birlikte, ince kağıt düzensiz bir şekilde çekilirse veya çok fazla gerilimle vurulursa kırışabilir veya yırtılabilir.
Plastik film bantları oldukça farklı davranır. Destekleri kolayca bükülür ve basınç altında esner. Malzeme ilerlemenin ortasında kayarsa kesim hızlı bir şekilde dengesiz hale gelir. Pürüzsüz yüzeyler, özellikle rulo ilk etapta tam oturmadığında hizalamayı da zorlaştırır.
Kumaş bant kendi baş ağrısını da beraberinde getirir. Dokunmuş veya dokunmamış yapı, gevşek liflerin kesik kenar boyunca sürüklenmesine neden olabilir. Bazı kumaş bantlar çekildiğinde de esner ve bu da son uzunluğu bozar. Uygun bir kesme kurulumunun hem bandın hareketini hem de kenarının durumunu aynı anda kontrol etmesi gerekir.
Yapışkan yığınlar başka bir karmaşıklık katmanında. Bant bıçağa, kılavuz yüzeylere ve yakındaki malzemeye yapışabilir ve yapışkan birikmesi, zamanla beslemeyi daha az güvenilir hale getirirken kesme kalitesini de kademeli olarak düşürür. Bu özellikle yumuşak veya yapışkan yapışkan katmanlarda önemlidir.
Takviyeli bandın ayrılması gerçekten daha zor olabilir çünkü içinde fırınlanmış lifler veya diğer güçlendirici malzemeler bulunur. Bu eklemeler yırtılma direncini elbette artırır, ancak aynı zamanda işi yapan kesici uçtan çok daha fazlasını talep ederler.
bir electric tape cutting machine has to account for all of this. Material compatibility isn't just about motor power — feeding stability, blade design, cutting action, routine cleaning all play into the final result together.
Elektrikli Bant Kesme Makinası Kağıt ve Maskeleme Bandını Nasıl Keser?
Kağıt bant ve maskeleme bantları paketleme, boyama, etiketleme, genel montaj işlerinde sürekli karşımıza çıkar. Nispeten sağlam destekleri çoğu elektrikli kesme makinesine uygundur, ancak kağıt yapısı ve yapışkan tabakanın hala dikkatli bir şekilde kullanılması gerekmektedir.
Çalışma sırasında bant rulodan kesme alanına doğru yönlendirilir. Makine malzemeyi tutar veya ilerletir, ardından bıçak gereken uzunlukta ayırır. Ekipmana bağlı olarak operatör ya önceden ayarlanmış bir uzunluk seçer ya da kesimi manuel olarak kontrol eder.
Kağıt bant gerçekten agresif çekme kuvvetinden daha fazla istikrarlı beslemeye ihtiyaç duyar. Çok fazla gerilim, özellikle dar bant veya zayıf kağıt stoğu olduğunda desteğe zarar verir. Besleme yolunun herhangi bir yerinde keskin kıvrımlar veya pürüzlü temas yüzeyleri varsa, bant bıçağa ulaşmadan kırışabilir veya yırtılabilir.
Maskeleme bandı bir kırışıklık daha ekler; yapışkanının tüm süreç boyunca idare edilebilir kalması gerekir. Yapışkan bıçağa veya kılavuzlara aktarılırsa bant düzgün hareket etmek yerine sürüklenmeye başlar. Kesimler tutarsız bir hızla gerçekleşir ve operatör, temizlik için makineyi herkesin isteyebileceğinden daha sık durdurur.
Bıçağın durumu burada da çok önemlidir. Aşınmış bir kenar, kağıdı temiz bir şekilde ayırmak yerine ezer veya yırtar ve geride pürüzlü kenarlar ve gevşek lifler bırakır. Kesim alanını temiz tutmak ve bıçağı bantla eşleştirmek, sonuçların her çalıştırmada tutarlı kalmasına yardımcı olur.
Çeşitli kağıt bant türlerini çalıştıran üreticilerin ayrıca rulo genişliğini, destek gücünü ve yapışkan davranışını birlikte düşünmesi gerekir. Bir kağıt bandı gayet iyi işleyen bir makinenin, malzeme daha ince, daha hassas veya daha yapışkan hale geldiğinde gerçek bir ayarlamaya ihtiyacı olabilir.
Makine Plastik Film ve Vinil Bandı Nasıl Kullanır?
Plastik film ve vinil bantlar elektrik işlerinde, ürün montajında, yüzey korumada ve genel imalatta sürekli olarak karşımıza çıkar. Esnek ve pürüzsüz arka yüzeyleri onları kağıt bazlı malzemelerden oldukça farklı kılıyor.
Hareketi kontrol etmek buradaki ana zorluktur. İnce plastik film çok sıkı çekildiğinde esner veya kırışır. Bant, beslemenin ortasında yana doğru kayarsa bıçak, amaçlanan kesme konumunu tamamen kaçırır. Sağlam bir rulo tutucu ve iyi hizalanmış besleme yolu, bu sorunun üstesinden gelmek için uzun bir yol kat ediyor.
Kesme eyleminin de filmin gerçek davranışına uyması gerekir. Bazı malzemeler uygun bir bıçağın altında temiz bir şekilde ayrılır; diğerleri kesim tamamlanmadan deforme olur. Kör bir bıçak veya arkalık ile iyi eşleşmeyen bir bıçak, filmin esnemesine, katlanmasına veya düzensiz bir kenar oluşturmasına neden olur.
Vinil bant genellikle esnek bir desteği yapışkan bir katmanla birleştirir. Bu esneklik, kullanım sırasında yüzeyleri güzel bir şekilde sarmasına yardımcı olur, ancak aynı zamanda kesilen parçanın beklenmedik bir şekilde kıvrılmasına veya yakındaki parçalara yapışmasına da neden olabilir. Makinenin bitmiş parçayı yerinden çıkarmadan veya bıçak alanına yapışmasına izin vermeden temiz bir şekilde serbest bırakması gerekir.
Yapışkan kalıntısı, zamanla tekrarlanan kesimlerde özellikle sorun yaratır. Biriktiğinde bıçağın hareketini engeller ve bandın kesme noktası çevresinde sürüklenmesine veya toplanmasına neden olur. Düzenli denetim ve temizlik, küçük birikimlerin çığ gibi büyüyerek gerçek bir üretim sorununa dönüşmesini önler.
Operatörler her plastik bandın aynı şekilde işlediğini varsaymamalı, tekrarlamaya değer. Farklı filmler gerilime, basınca ve bıçak temasına farklı tepki verir. Gerçek bandı normal çalışma koşulları altında test etmek, makinenin sürekli olarak beslediğini ve kestiğini doğrulamanın tek güvenilir yoludur.
Üreticiler Kumaş ve Elastik Bant Hakkında Neleri Bilmeli?
Kumaş bant esnekliğin, yüzey temasının veya yırtılma direncinin önemli olduğu her yerde yerini kazanır. Dokuma elyaf, dokunmamış malzeme veya yapışkanla kaplanmış bir tekstil arkalık olabilir. Elastik bant, gerilim altında esnediğinden ve çekme kuvveti bırakıldığında geri yaylandığından kendi bükülmesini sağlar.
Kumaş bantlar için kenar kalitesi asıl sorun olma eğilimindedir. Uygun bir bıçak, aşırı gevşek lif bırakmadan veya iplikleri destekten gevşek çekmeden malzemeyi temiz bir şekilde ayırır. Sonuç, bıçağın kendi durumu ve kesme hareketi kadar tekstil yapısına da bağlıdır.
Burada beslenmenin gerçek bir bakıma ihtiyacı var. Malzemeyi dengesiz bir şekilde çektiğinizde malzeme bükülür veya amaçlanan kesme konumundan uzaklaşır. Düzgün hizalanmış bir besleme yolu, bandın bıçağa yaklaşırken düz kalmasını sağlar.
Elastik bant özellikle gerilime daha fazla dikkat edilmesini gerektirir. Beslenme sırasında gerilir ve rahat halinden daha uzun süre okur. Kesilip serbest bırakıldığında tekrar aşağıya doğru büzülür ve beslemenin ortasında ölçülen uzunluk ile elde duran bitmiş parçanın uzunluğu arasında gerçek bir boşluk oluşur.
Uygun bir makine kurulumu, mümkün olan her yerde gereksiz esnemeyi en aza indirmelidir. Operatörlerin rulonun nasıl tutulduğunu, malzemenin kılavuzlar arasında nasıl hareket ettiğini, kesme işleminin bandın nispeten rahat kalmasına izin verip vermediğini yeniden düşünmesi gerekebilir.
Kullanım amacı, neyin kabul edilebilir kenar kaplaması olarak kabul edildiğini de şekillendirir. Geçici sabitleme amaçlı bant, bitmiş bir tekstil ürününe yerleştirilen banttan farklı standartlara sahiptir. Üreticiler, ekipmanı buna göre değerlendirmeden önce "kabul edilebilir kesim"in gerçekte ne anlama geldiğini belirlemelidir.
Elektrikli Bant Kesme Makinesi Köpük ve Çift Taraflı Bantları İşleyebilir mi?
Köpük bant ve çift taraflı bant, montaj, yastıklama, sızdırmazlık ve ürün montaj işlerinin her yerinde karşımıza çıkar. Yapıları, kesmeyi basit bir film veya kağıt desteğiyle çalışmaya göre belirgin şekilde daha karmaşık hale getirir.
Köpük bant, basınç altında sıkışan yumuşak bir katman taşır. Kesme eylemi malzemeyle iyi eşleşmezse köpük temiz bir şekilde ayrılmak yerine düzleşir ve kesme sonrasında da geri yaylanarak basınç kalktığında kenarın farklı görünmesine neden olabilir.
Yapışkan katman kendi endişesini de beraberinde getirir. Köpük ve çift taraflı bantlar bıçaklara, kılavuzlara ve bitmiş parçaları toplayan yüzeylere yapışır. Bu, tüm süreci yavaşlatır ve kaldırılmasını gerçekten zorlaştırır.
Çift taraflı bant genellikle kullanımdan önce yapıştırıcıyı koruyan bir ayırma astarıyla birlikte gelir. Ürüne bağlı olarak makinenin bandı ve astarı birlikte kesmesi veya astarı sağlam tutacak şekilde işlemesi gerekebilir. Doğru yaklaşım aslında bandın yapısına ve bitmiş parçanın gerçekte neye ihtiyacı olduğuna bağlıdır.
Bıçak uygunluğu her iki malzeme türü için de önemlidir. Temiz bir kesim, köpüğü aşırı derecede ezmeden veya yapıştırıcıyı yakındaki yüzeylere yaymadan desteği ayırır. Makinenin ayrıca kesildikten sonra her parçanın güvenilir bir şekilde çıkarılmasını desteklemesi gerekir.
Üreticiler uyumluluğu birkaç pratik noktaya göre kontrol edebilir:
- Bant aşırı gerilmeden veya sıkıştırılmadan besleniyor mu?
- Bıçak, düzgün olmayan bir kenar bırakmadan malzemeyi ayırabilir mi?
- Zamanla kesme alanının çevresinde yapışkan birikiyor mu?
- Bitmiş parçalar katlanmadan, yırtılmadan veya birbirine yapışmadan ortaya çıkabilir mi?
- Tekrarlanan işlemlerle süreç tutarlı kalıyor mu?
Bu kontroller, mevcut ekipmanın gerçekten uygun olup olmadığına veya bunun yerine farklı bir bıçak düzenine, besleme yöntemine veya makine tasarımına gerçekten ihtiyaç duyulup duyulmadığına karar verilmesine yardımcı olur.
Elektrikli Bant Kesme Makinası Takviyeli ve Özel Bantları Nasıl İşler?
Bazı bantlar gerçekten zorlu uygulamalar için üretilir; gücü, yalıtımı, yırtılma direncini veya yüzey korumasını artıran malzemelerle paketlenir. Fiber takviyeli bantlar ve bazı endüstriyel yapışkan bantlar bu gruba girer.
Takviye, malzemenin kesmeye nasıl tepki vereceğini tamamen değiştirir. Lifler, çevredeki destek kendi başına kolayca kesilse bile ayrılmaya karşı direnç gösterebilir. Bıçak bu güçlendirilmiş yapıyı kaldıramazsa, bitmiş kenar kesilmemiş şeritler veya çekilmiş liflerin sürüklenmesiyle sonuçlanır.
Kesici kenarın sadece size bakan dış yüzeyle değil, bant yapısının tamamıyla uyumlu olması gerekir. İnce bir film desteğine sahip ancak güçlü iç liflere sahip bir bant, genellikle basit bir plastik filmden tamamen farklı bir kesme yaklaşımına ihtiyaç duyar.
Bazı özel bantlar dokulu yüzeyler, kalın yapışkan katmanlar veya sıra dışı destek kombinasyonları da taşır. Bu özellikler malzemenin kılavuzlardan nasıl geçtiğini ve kesim sonrası nasıl davranacağını etkiler. Uygulama sırasında güzelce tutunan bir yüzey, makine içinde hareket eden çok daha fazla sürtünme yaratabilir.
Bu durumlarda üreticilerin gerçekten tüm kesim sürecini birlikte değerlendirmesi gerekiyor. Bandın bükülmeden beslenmesi, doğru konumda tutulması, aşırı kuvvet uygulanmadan veya yol boyunca deformasyon olmadan ayrılması gerekir. Üretim devam ettikçe bıçağın malzemeye uygun kalması gerekir.
Bandın kesimden sonra nasıl kullanıldığını da düşünmeye değer. Elektrik yalıtım bandı, koruyucu bant, endüstriyel sabitleme bandının tümü kenar durumu ve parça uzunluğu açısından farklı gereksinimler taşır. Kesme işlemi, bir sonraki üretim adımının gerçekten ihtiyaç duyduğu özellikleri korumalıdır.
Gerçek malzemeyle yapılan örnek bir test çalışması, genel kategori etiketine güvenmekten çok daha fazlasını size söyleme eğilimindedir. İki takviyeli bant neredeyse aynı görünebilir ancak fiber yapısı, yapışkan veya kaputun altındaki destek farklılıkları nedeniyle tamamen farklı davranabilir.
Hangi Makine Özellikleri Farklı Bant Malzemelerinin Yerleştirilmesine Yardımcı Olur?
bir electric tape cutting machine needs more than just a powered blade to handle a real range of materials. Several design features shape whether tape moves smoothly, stays aligned, and separates cleanly through the whole run.
Besleme ve hizalama. Stabil besleme, bükülmeyi, kırışmayı ve yana doğru kaymayı önler. Ayarlanabilir kılavuzlar veya uygun rulo tutucular, farklı bant genişliklerine ve rulo formatlarına uyum sağlar. Malzemenin kesim alanına her seferinde gerçekten öngörülebilir bir konumda ulaşması gerekir.
Kesme bıçağı ve hareketi. Bıçağın özellikle bandın destek ve yapışkan özelliklerine uygun olması gerekir. Kağıdı güzel bir şekilde işleyen bir kesme düzeni, elastik kumaş, köpük veya güçlendirilmiş malzeme ile hedefi tamamen kaçırabilir. Bıçağın durumu sonradan akla gelen bir düşünce olarak değil, rutin bakım olarak kontrol edilmeyi hak eder.
Uzunluk kontrolü. Tutarlı besleme, tekrarlanabilir kesme uzunluklarını güvenilir bir şekilde destekler. Ancak esnek ve elastik malzemeler gerilim altında uzunluğu değiştirir; uzunluğun nasıl ölçüleceği ve kontrol edileceği, bu gerçek davranışı yansıtmalı, onu göz ardı etmemelidir.
Bitmiş parçanın işlenmesi. Kesilen parçalar bıçak alanına yapışmadan veya birbirine dolanmadan kolayca çıkmalıdır. Özellikle dar şeritler, yumuşak köpük bantlar ve kendi başlarına kıvrılmaya eğilimli yapışkan malzemeler için uygundur.
Temizlik ve bakım erişimi. Yapışkan kalıntıları, toz ve gevşek liflerin tümü zamanla çalışmayı olumsuz etkiler. Kesim alanına rahat erişim sağlayan tasarım, rutin temizliği kolaylaştırır ve operatörlerin aşınmayı, bitmiş ürünü etkilemeye başlamadan önce yakalamasına yardımcı olur.
| Bant Malzemesi | Ortak Kesme Zorluğu | Anahtar Makinenin Dikkate Alınması |
|---|---|---|
| Kağıt bant | Yırtılma, kırışma veya pürüzlü kenarlar | Kararlı besleme ve uygun bir bıçak |
| Plastik film bandı | Esnetme, kaydırma veya katlama | Hizalama ve kontrollü gerginlik |
| Vinil bant | Esneklik ve yapışkan oluşumu | Kesme yüzeylerini temizleyin ve kalıntı kontrolü yapın |
| Kumaş bant | Gevşek lifler ve kenar yıpranması | Bıçak uygunluğu ve malzeme konumlandırma |
| Elastik bant | Esneme ve daralma | Düşük, tutarlı besleme gerilimi |
| Köpük bant | Sıkıştırma ve yapışkan kenarlar | Kesme eylemi ve bitmiş parçanın çıkarılması |
| Çift taraflı bant | Yapışkan transferi ve astar kullanımı | Malzemeye özel kesme ayarı |
| Güçlendirilmiş bant | Kesilmemiş lifler veya düzgün olmayan kenarlar | Tam destek yapısına uygun bir bıçak |
Bu özelliklerin tek başına değil, birlikte değerlendirilmesi gerekiyor. Uygun bir bıçak, bandın hizalaması kötüyse ve malzemeye uymayan bir kesme kenarının yerini dengeli besleme sağlayamıyorsa tutarlı sonuçlar vermeyecektir.
Operatörler Farklı Malzemelerde Kesim Kalitesini Nasıl Koruyabilir?
Gerçekten uygun bir makine bile, eğer kurulumu gerçekte içinden geçen bantla eşleşmiyorsa tutarsız sonuçlar verebilir. Destek malzemesi, yapıştırıcı, rulo durumu, üretim gereksinimlerindeki değişikliklerin tümü, operasyon başlamadan önce yeni bir görünüm gerektirir.
Operatörler doğrudan bant rulosunu ve besleme yolunu kontrol ederek başlayabilir. Rulo güvenli bir şekilde oturmalı ve bant, tüm yol boyunca gereksiz direnç göstermeden hareket etmelidir. Kırışıklıklar, hasarlı kenarlar, eşit olmayan sarımlar, malzeme bıçağa ulaşmadan kesme işlemini olumsuz etkileyebilir.
Kesme alanı yapışkan birikmesi, gevşek lifler ve bıçak aşınması belirtileri açısından incelenmeyi hak eder. Kalıntı bandı sürükler; aşınmış bir kenar yırtılmayı artırır veya kesimlerin eksik kalmasına neden olur. Temizleme ve bıçak değiştirme işlemleri tahmine dayalı değil, ekipman üreticisinin talimatlarına uygun şekilde yapılmalıdır.
Kısa bir deneme çalışması, kurulumun gerçekten amaçlanan malzemeye uygun olup olmadığının doğrulanmasına yardımcı olur. Operatörler kesilen kenarları kontrol etmeli, bitmiş parçaları gerekli uzunlukla karşılaştırmalı, çıkarma sırasında bandın esneyip esnemediğini, kıvrıldığını veya yapışıp yapışmadığını izlemelidir. Herhangi bir ayarlama, varsayıma değil, malzemenin gerçek davranışına dayanmalıdır.
Bant türleri arasında geçiş yaparken, daha önce çevrilenleri aynen aktarmak yerine, makine ayarlarını yeniden gözden geçirmeye değer. Örneğin, kağıt banttan elastik kumaşa geçmek çoğu zaman besleme gerilimini tamamen yeniden düşünmek anlamına gelir. Düşük yapışma özelliğine sahip malzemeden yapışkan çift taraflı bantlara geçiş, temizliği eskisinden daha büyük bir öncelik haline getiriyor.
Operatörler ayrıca tekrar eden sorunlar ve bunları çözen adımlar hakkında notlar tutmalıdır. Bu, gelecekteki önemli değişiklikler için pratik bir referans oluşturur ve farklı ekip üyelerinin aynı tutarlı süreçte kalmasına yardımcı olur.
Makine uyumluluğu sonuçta bant, kesme yöntemi ve ekipmanın malzemeyi gerçekte nasıl beslediği ve kullandığı arasındaki ilişkiye bağlıdır. Bu faktörleri iyi anlamak, üreticilerin bilinçli ekipman seçimleri yapmasına ve üretimlerinde her gün kullanılan bantlara gerçekten uygun kesme uygulamaları oluşturmasına olanak tanır.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Yolu, Xiachen Caddesi, Jiaojiang Bölgesi, Taizhou Şehri, Çin.

