

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Elastik malzemeler, çalışma masasına yerleştirildikleri andan kesim bitene kadar nadiren tam olarak aynı şekilde kalırlar. İşleme sırasında neredeyse hiç değişmeden kalan sert levhaların aksine, gerilebilir malzemeler her küçük çekme kuvvetine, temas noktasına ve besleme hareketine tepki verir. Makine normal şekilde çalışmaya devam etse bile, gerilimdeki hafif bir değişiklik kesme yolunu değiştirmek için yeterli olabilir.
Birçok üretim operatörü günlük işler sırasında aynı durumu fark ediyor. Bir numune işlenmeden önce düz görünebilir, ancak besleme başladığında bir bölüm diğerinden biraz daha fazla uzar. Malzeme her zaman orijinal şekline hemen dönmez, bu da kesme hattının istenilen konumdan biraz uzaklaşabileceği anlamına gelir. Bu tür hareketlerin uzun kesme yollarında veya kavisli profillerde gözlemlenmesi daha kolay hale gelir.
Malzeme geri kazanımı da dikkati hak ediyor. Bazı elastik kumaşlar serbest bırakıldıktan hemen sonra orijinal boyutlarına dönerken bazıları daha yavaş toparlanır. Kesim sırasında bu fark, bitmiş parça tabladan çıkarıldıktan sonra kenarın nasıl görüneceğini etkiler. İşleme sırasında temiz bir kesme yolu, malzeme rahatladıktan sonra her zaman aynı görünümü garanti etmez.
Yüzey sürtünmesi başka bir pratik zorluk yaratır. Bazı elastik malzemeler çalışma platformu üzerinde kolayca kayarken bazıları yüzeyi daha sıkı tutar. Her iki durum da farklı işleme yöntemleri gerektirir. Çok serbestçe kayan malzeme orijinal konumundan uzaklaşabilir. Daha yüksek sürtünmeye sahip malzeme beslenmeye direnebilir ve kesme alanı boyunca eşit olmayan bir gerilim oluşturabilir.
Bu özelliklerden dolayı, istikrarlı kullanım en az kesmenin kendisi kadar önemli hale gelir. Makine, besleme sistemi ve malzeme ayrı parçalar olarak çalışmak yerine sürekli etkileşim halindedir.
Otomatik Ultrasonik Kesim Makinesi Malzeme Deformasyonunu Nasıl Azaltır?
bir Otomatik Ultrasonik Kesim Makinası elastik malzemeye geleneksel mekanik kesimden farklı yaklaşır. Ultrasonik titreşim, esas olarak sürekli mekanik kuvvete dayanmak yerine, kesme yönünde daha az çekmeyle malzemenin ayrılmasına yardımcı olur. Bu fark, malzemenin esnetilmesi kolay olduğu durumlarda değerli hale gelir.
Normal kesme sırasında mekanik basınç genellikle lifleri ayrılmadan önce çeker. Elastik malzemeler, özellikle dar kıvrımlar veya ayrıntılı köşeler etrafında hafifçe esneyerek tepki verir. Ultrasonik titreşim, çekme hareketini azaltarak kesme işleminin orijinal malzeme şekline daha yakın kalmasını sağlar.
Etkisi günlük üretim sırasında daha kolay anlaşılır hale gelir. Yumuşak, elastik bir tabakanın kesme alanında hareket ettiğini hayal edin. Güçlü bir sürükleme kuvveti, ayırma işlemi tamamlanmadan kenarın kaymasına neden olabilir. Ultrasonik yardımla kesme eylemi temas noktasının yakınında yoğunlaşarak çevredeki alandaki gereksiz hareketi azaltır.
Kenar görünümü aynı zamanda stabil malzeme davranışından da yararlanır. Deformasyon daha iyi kontrol altında tutulduğunda, bitmiş profiller orijinal çizime daha yakın kalma eğilimindedir. Küçük açıklıklar, yuvarlatılmış köşeler ve sürekli eğriler genellikle daha düzgün bir görünüm sağlar çünkü çevredeki malzeme kesme işlemi sırasında daha az rahatsızlığa maruz kalır.
birother practical advantage appears during continuous production. Material that stays closer to its natural shape requires fewer adjustments between cutting cycles, allowing operators to spend more time monitoring quality instead of correcting material position.
Kesimden Önce Hangi Malzeme Özellikleri Değerlendirilmelidir?
İyi kesim kalitesi genellikle makine çalışmaya başlamadan önce başlar. Malzemenin kendisine dikkatlice bakmak, üretim sırasında daha sonra ortaya çıkan birçok yaygın sorunun önlenmesine yardımcı olur.
Elastik malzemeler her zaman tüm tabaka boyunca mükemmel şekilde tekdüze değildir. Küçük değişiklikler, titreşimin malzeme içinde nasıl ilerleyişini ve kesme yolunun ne kadar kolay tutarlı kalabileceğini etkileyebilir. Biraz farklı kalınlığa sahip alanlar bazen aynı kesme ayarlarında bile farklı tepkiler verir.
Yüzey dokusu aynı zamanda kesme davranışını da değiştirir. Pürüzsüz malzemeler çalışma masasında daha kolay hareket ederken dokulu yüzeyler ek sürtünme yaratır. Her iki durum da otomatik olarak daha iyi değildir. Her biri malzemeye uygun besleme koşulları gerektirir.
Elastik toparlanma da eşit ilgiyi hak ediyor. Bazı malzemeler gerildikten sonra hemen eski şekline döner. Diğerleri istikrara kavuşmadan önce kısa bir süreliğine değişmeye devam ederler. Bu kurtarma davranışı, kesim tamamlandıktan sonra bitmiş boyutları etkiler.
Malzeme yoğunluğu kesme tepkisini de etkiler. Daha yoğun yapılar genellikle ayırma sırasında daha fazla direnç sunarken, daha hafif yapılar titreşime daha hızlı tepki verir. Bu farkın anlaşılması, besleme hızının ve kesme hareketinin işlenen malzemeye uygun olup olmadığının belirlenmesine yardımcı olur.
| Malzeme Özelliği | Kesim Sırasında Olası Etki | Pratik Dikkat |
|---|---|---|
| Kalınlık değişimi | Düzensiz kesme tepkisi | Beslemeden önce tutarlılığı kontrol edin |
| Pürüzsüz yüzey | Daha kolay malzeme hareketi | Sabit konumlandırmayı koruyun |
| Dokulu yüzey | Daha yüksek sürtünme | Besleme stabilitesine dikkat edin |
| Elastik iyileşme | Kesimden sonra şekil değişiklikleri | Muayeneden önce malzemenin dinlenmesine izin verin |
İlerleme Stabilitesi Kesim Hassasiyetini Nasıl Etkiler?
Birçok kesme sorunu, bıçağın malzemeye ulaşmasından çok önce başlar. Besleme stabilitesi, malzemenin kesme alanına makineye girdiği zamankiyle aynı durumda ulaşıp ulaşmayacağını sessizce belirler.
bir Automatic Ultrasonic Cutting Machine can only follow the path presented to it. When the material shifts slightly during feeding, the cutting system simply follows that new position. As a result, edge quality may appear inconsistent even though machine movement remains accurate.
Eşit olmayan gerilim, malzeme hareketinin yaygın nedenlerinden biridir. Bir taraf diğerine göre biraz daha fazla çekme kuvvetine maruz kalabilir ve bu da daha uzun kesme yollarında kademeli bozulmaya neden olabilir. Kavisli profiller genellikle bu etkiyi düz çizgilerden daha net bir şekilde ortaya çıkarır.
Kesmeden önce hizalama da aynı derecede dikkati hak eder. Çalışma alanına hafif bir açıyla giren malzeme tüm süreç boyunca sürüklenmeye devam edebilir. Başlangıçtaki küçük düzeltmeler genellikle üretim başladıktan sonra tekrarlanan ayarlamalardan daha büyük etkiye sahiptir.
Çeşitli alışkanlıklar beslenme tutarlılığının iyileştirilmesine yardımcı olur.
- Kesim alanına girmeden önce malzemeyi düz tutun.
- Besleme hızındaki ani değişikliklerden kaçının.
- Uzun kesme döngüleri sırasında kademeli yan harekete dikkat edin.
- Yeni malzeme rulosunu değiştirdikten sonra hizalamayı tekrar kontrol edin.
Kararlı besleme, kesme sisteminin baştan sona öngörülebilir malzemeyle çalışmasına olanak tanır.
Kesme Parametreleri Kenar Kalitesini Nasıl Etkiler?
Kesme parametreleri bağımsız olarak çalışmak yerine birlikte çalışır. Yalnızca bir ayarın değiştirilmesi, özellikle elastik malzemeler söz konusu olduğunda, genellikle kesme işleminin diğer birkaç bölümünü de etkiler.
Kesme hızı, titreşimin tek bir konumla ne kadar süre temas halinde kalacağını etkiler. Çok hızlı hareket etmek temiz bir ayırma için yeterli zamanı vermeyebilir, çok yavaş hareket etmek ise alet ile malzeme arasındaki gereksiz teması artırabilir. Dengeli bir hız genellikle malzemeyi zorlamak yerine doğal tepkisini takip eder.
Basınç aynı zamanda dikkatli bir ayarlamayı da hak ediyor. Daha fazla basınç otomatik olarak daha temiz kenarlar üretmez. Aşırı kuvvet, elastik malzemeyi ayrılma meydana gelmeden önce sıkıştırabilir ve kesme yolu çevresinde hafif bir deformasyonun oluşmasına neden olabilir. Daha düşük basınç ve istikrarlı ultrasonik titreşim, genellikle daha düzgün bir kesme işlemi sağlar.
Karmaşık kesme yolları başka bir düzeyde dikkat gerektirir. Keskin yön değişiklikleri, küçük açıklıklar ve dar eğriler doğal olarak hem malzeme stabilitesi hem de makine hareketi açısından daha fazla talep doğurur. Kesme yönleri arasındaki yumuşak geçişler genellikle tüm profil boyunca kenar tutarlılığının korunmasına yardımcı olur.
Operatörler tek bir sabit ayar aramak yerine, malzemenin fiili üretim sırasında nasıl tepki verdiğini gözlemleyerek ve davranışına göre kademeli ayarlamalar yaparak genellikle daha istikrarlı sonuçlar elde ederler.
Ultrasonik Kesme Makinesi Üreticisinin Tasarım Özellikleri Kararlı İşlemeyi Nasıl Destekler?
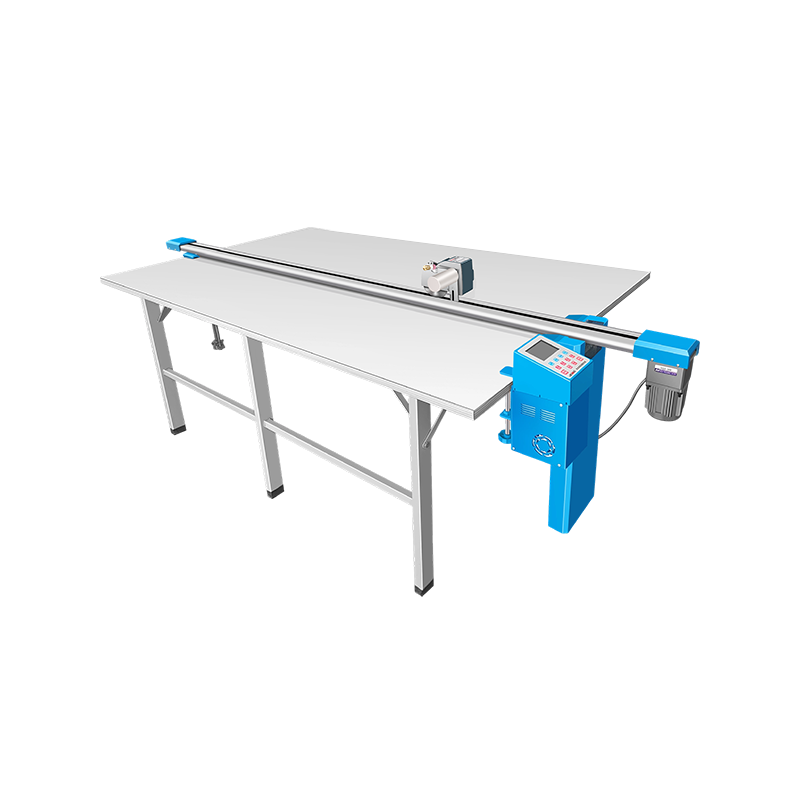
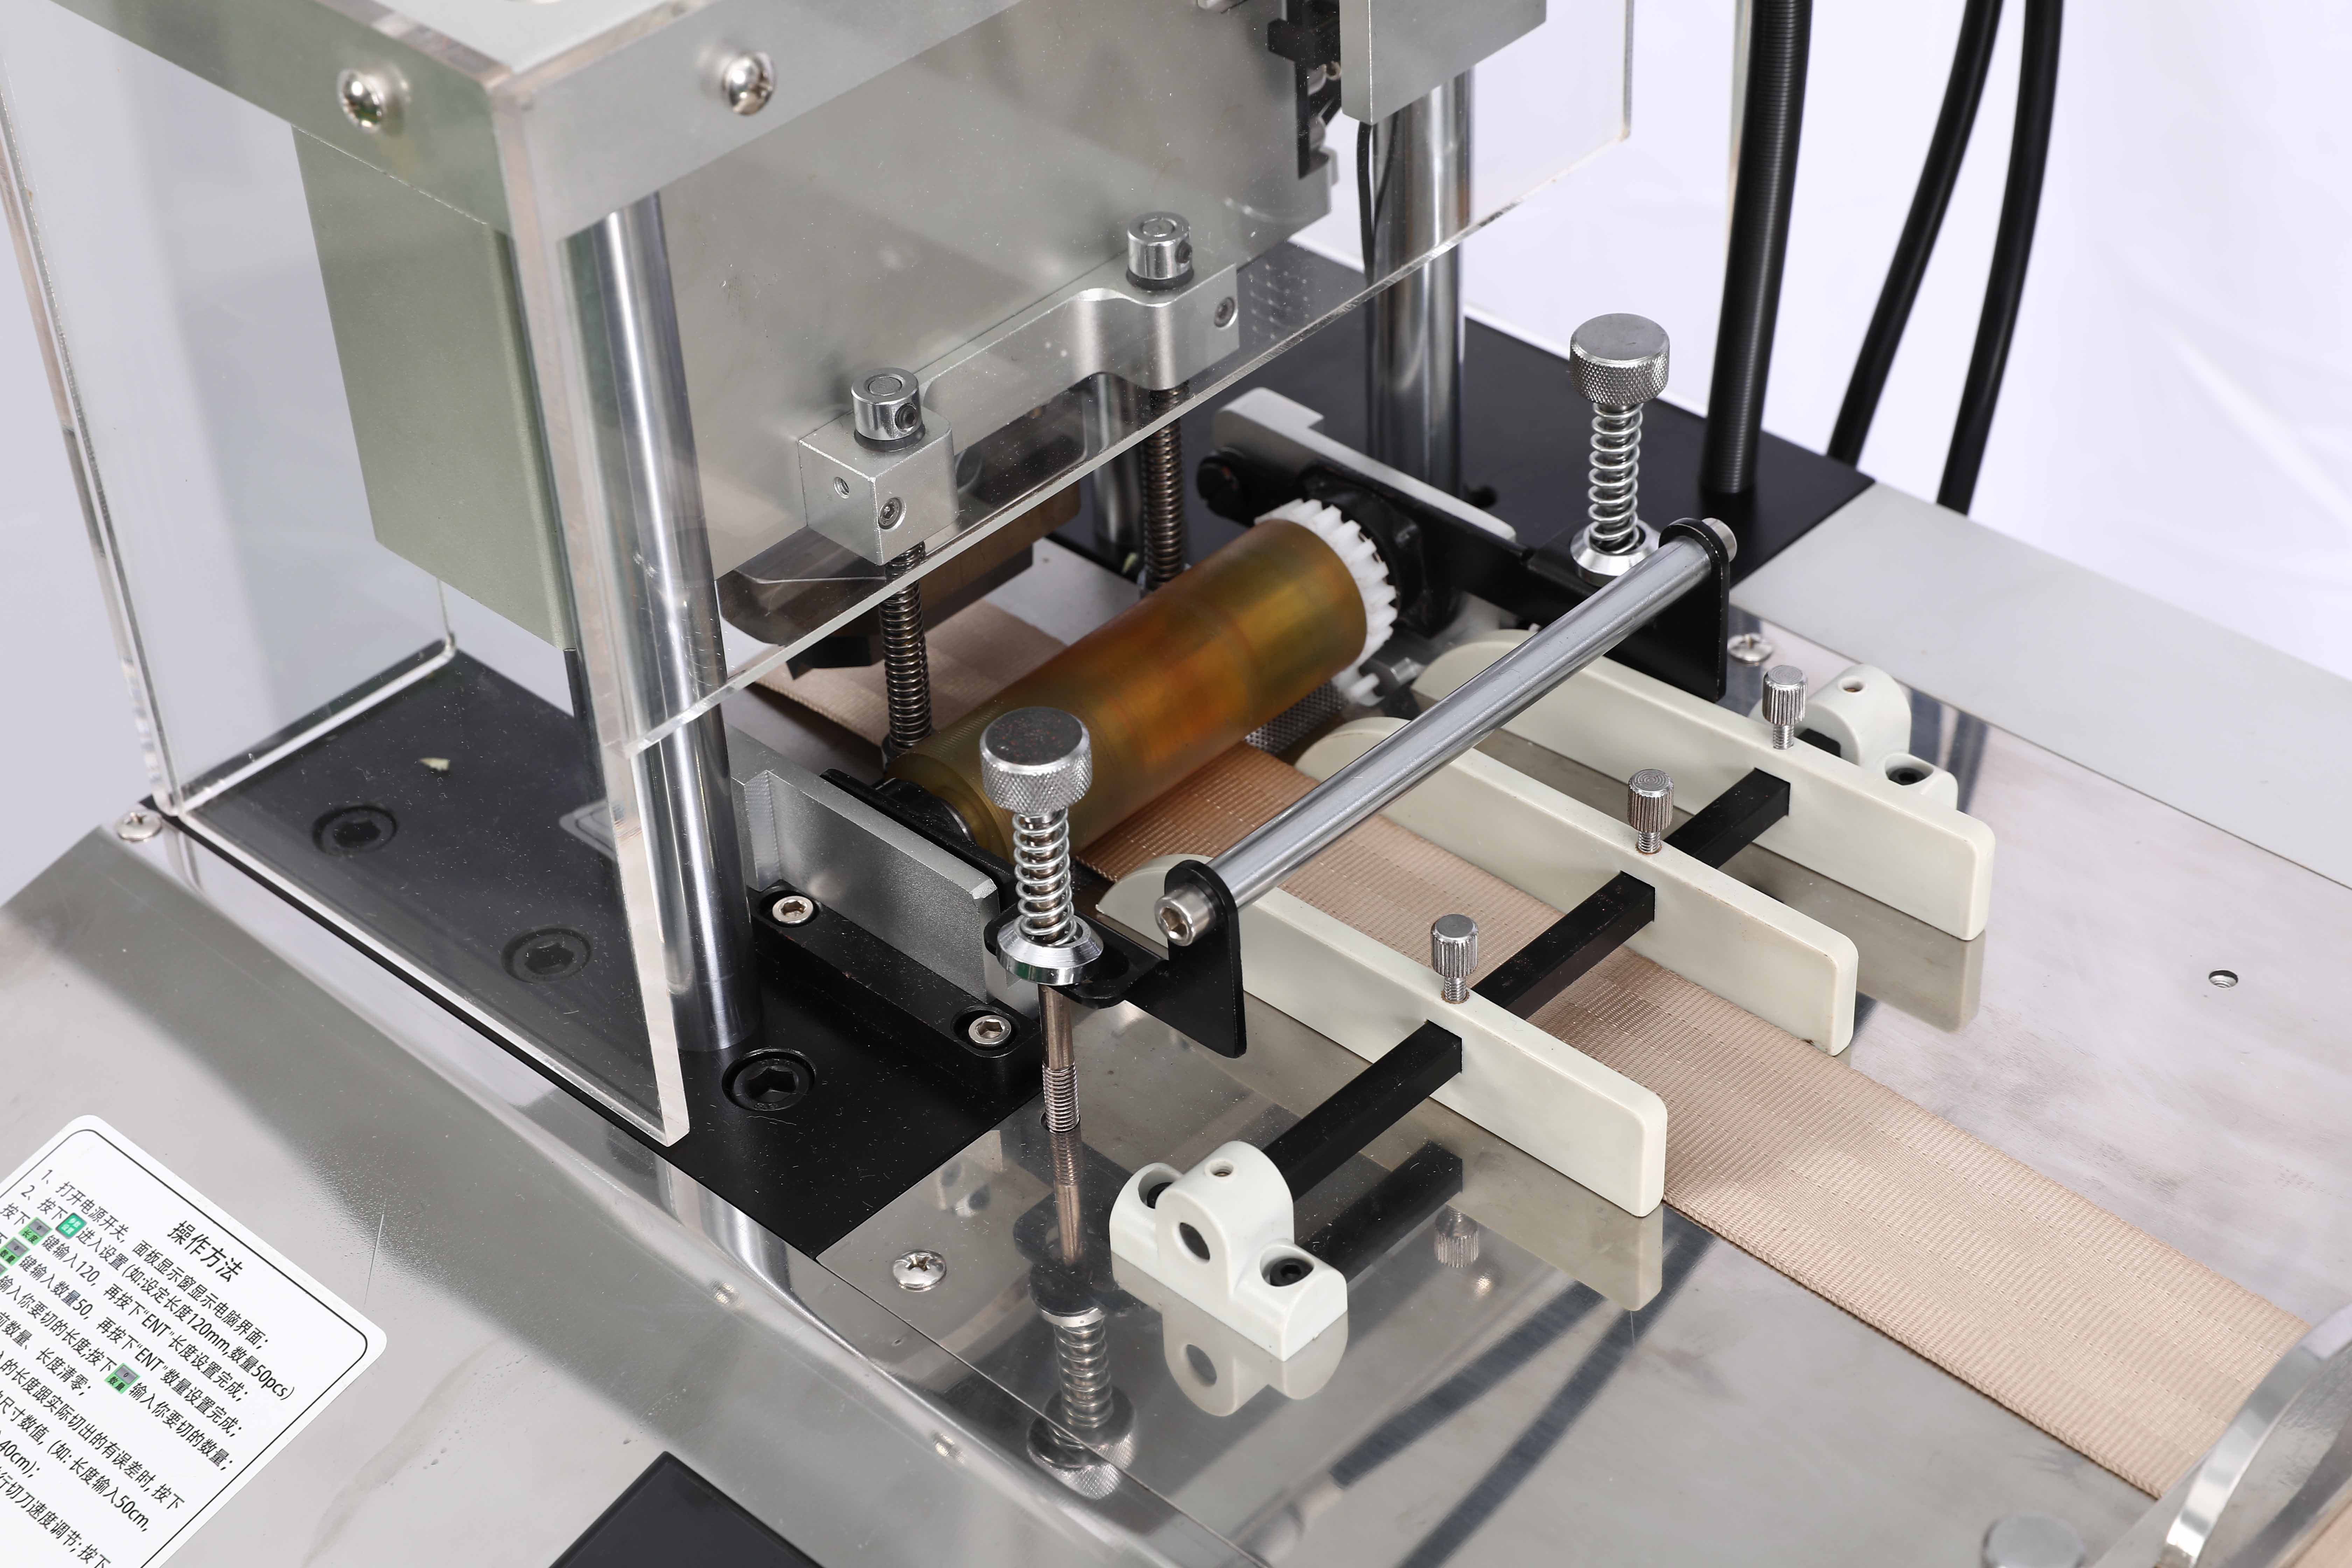
Tezgah performansı kesici takımdan çok daha fazlasına bağlıdır. Günlük üretim sırasında çerçeve, hareket sistemi, kılavuz bileşenler ve genel yapısal düzen, Otomatik Ultrasonik Kesim Makinesinin elastik malzemelerle ne kadar istikrarlı çalıştığını etkiler. Kesme ayarları değişmeden kalsa bile makine yapısındaki farklılıklar, malzemenin kesme alanından geçerken davranışını değiştirebilir.
Çerçeve stabilitesi, üretim sırasında titreşim ortaya çıkana kadar genellikle çok az dikkat çeken bir örnektir. Sert bir yapı, kesme kafasının gereksiz hareket etmeden amaçlanan yol boyunca hareket etmesine yardımcı olur. Elastik malzeme en küçük değişikliklere bile hızla tepki verir, böylece makinenin istikrarlı hareketi kesme hattının planlanan profile daha yakın kalmasını sağlar.
Materyal rehberliği de dikkatli bir şekilde değerlendirilmeyi hak ediyor. Gerilebilir malzemeler eşit olmayan kuvvet uygulandığında doğal olarak şekil değiştirir. Malzemeyi besleme yolu boyunca destekleyen bir yönlendirme sistemi, kesme başlamadan önce gereksiz yan hareketleri azaltır. Deformasyon ortaya çıktıktan sonra konumu düzeltmek yerine, yönlendirme işlemi deformasyon olasılığının en baştan azaltılmasına yardımcı olur.
Hareket sistemi de benzer şekilde katkıda bulunur. Kesme konumları arasındaki yumuşak hareket, makinenin uzun üretim çalışmaları sırasında sabit bir ritim tutmasına olanak tanır. Ani hızlanma veya gereksiz duraklamalar, özellikle dar bölümler veya kavisli hatlar işlenirken yumuşak malzemenin hafifçe kaymasına neden olabilir.
bir Ultrasonic Cutting Machine Manufacturer usually considers the relationship between structural stability and material movement rather than focusing only on cutting speed. Stable motion, consistent material support, and balanced vibration work together throughout the entire cutting cycle.
Günlük Bakım Uygulamaları Kesim Performansını Nasıl Destekler?
Günlük bakım genellikle makine arızasının önlenmesiyle ilişkilendirilir, ancak etkisi çok daha ilerilere ulaşır. Temiz ve bakımlı bir Otomatik Ultrasonik Kesim Makinesi genellikle daha tutarlı kesim sağlar çünkü her hareketli parça bir üretim döngüsünden diğerine benzer koşullar altında çalışmaya devam eder.
Malzeme artıkları yavaş yavaş kesim alanı çevresinde birikir. Küçük lifler, toz veya küçük parçalar, malzemenin çalışma yüzeyiyle temasını yavaş yavaş etkilemesine rağmen nadiren anında belirgin sorunlar yaratır. Bu alanların birikme fark edilir hale gelmeden önce temizlenmesi, istikrarlı malzeme hareketinin korunmasına yardımcı olur.
Hareketli bileşenler de rutin gözlemi hak eder. Kılavuzlar, kayan bölümler ve destek mekanizmaları gereksiz direnç olmadan sorunsuz bir şekilde hareket etmeye devam etmelidir. Hareket düzensiz hale geldiğinde, malzemenin kendisi besleme sırasında farklı tepki vermeye başlarken kesme yolu doğru kalabilir.
birother point involves the vibration transmission area. Stable vibration depends on clean contact between connected parts. Dirt or accumulated residue may reduce consistency over time, making cutting quality gradually change instead of changing suddenly.
Günlük denetim genellikle karmaşık prosedürlerden ziyade basit gözlemleri içerir.
- Üretimden sonra gevşek malzeme kalıntılarını giderin.
- Kılavuz yüzeylerini temiz tutun.
- Malzemenin çalışma alanı boyunca eşit şekilde beslenip beslenmediğini gözlemleyin.
- Makinenin çalışmasında normal çalışmadan farklı olan değişiklikleri dinleyin.
Düzenli olarak tekrarlanan küçük alışkanlıklar, ara sıra yapılan büyük ayarlamalardan ziyade uzun vadeli kesme tutarlılığına genellikle daha fazla katkıda bulunur.
Hangi Yaygın Çalışma Alışkanlıkları Kesme Sorunlarını Azaltır
Üretim sorunlarının çoğu makinenin kendisinden ziyade günlük çalışma alışkanlıklarından kaynaklanmaktadır. Elastik malzemelerle çalışan operatörler genellikle dikkatli bir hazırlığın daha sonra tekrarlanan düzeltme ihtiyacını azalttığını fark ederler.
Mümkün olduğunca kesme alanına girmeden önce malzeme rahat kalmalıdır. Depolama sırasında çok sıkı çekilen bir rulo, besleme sırasında gerilimi serbest bırakmaya devam ederek kesme başlamadan önce hafif bir harekete izin verebilir.
Besleme hızı da dikkati hak ediyor. Çalışma sırasında yapılan büyük değişiklikler kesme yolu boyunca malzeme gerilimini değiştirebilir. Sabit bir besleme ritminin sürdürülmesi, malzemenin makine içinde daha az ani değişiklikle hareket etmesine olanak tanır.
Gözlem de aynı derecede değerli olmaya devam ediyor. Birçok deneyimli operatör, yalnızca bitmiş kenara odaklanmak yerine, malzemenin kesme bölgesine yaklaşırken nasıl davrandığını izler. Küçük yana doğru hareket, hafif kaldırma veya eşit olmayan gerilim genellikle herhangi bir görünür kesme sorunu ortaya çıkmadan önce ortaya çıkar.
birother practical habit involves gradual adjustment. When material characteristics change, small setting changes usually provide clearer results than large corrections. The reaction of elastic material often becomes easier to evaluate when only one condition changes at a time.
Sürekli Üretim Kesim Tutarlılığını Nasıl Etkiler?
Kısa bir üretim süreci ve tam bir çalışma vardiyası nadiren aynı çalışma koşullarını üretir. Sürekli çalışma sırasında hem makine hem de malzeme yavaş yavaş farklı bir çalışma durumuna geçer.
Tekrarlanan döngülerden sonra mekanik hareket daha düzgün hale gelir. Aynı zamanda çevre sıcaklığı yavaşça değişir ve makinenin yakınında depolanan malzeme üretim ortamına uyum sağlar. Bu değişikliklerin hiçbiri aniden gerçekleşmez ancak hepsi birlikte kesim tutarlılığını etkiler.
Elastik malzeme üretim alanında bir süre kaldıktan sonra da farklı davranışlar gösterebilir. Sıcaklık ve çevredeki nem, esnekliği biraz etkileyerek aynı malzemenin vardiyanın başlangıcına göre farklı tepki vermesine neden olabilir.
Bu kademeli değişim nedeniyle operatörler yalnızca ilk numuneye güvenmek yerine genellikle üretim boyunca kesim kalitesini kontrol ediyor. Günün erken saatlerinde doğru görünen bir profil, birçok tekrarlanan kesme işleminden sonra da benzer özellikler göstermeye devam etmelidir.
Makine durumu ile malzeme davranışı arasındaki ilişki sabit olmaktan ziyade sürekli kalır. Düzenli gözlem, bitmiş ürünlerde fark edilmeden önce kademeli değişimin belirlenmesine yardımcı olur.
Elastik Malzemeler İçin Otomatik Ultrasonik Kesim Makinesi Seçerken Nelere Dikkat Edilmelidir?
Otomatik Ultrasonik Kesim Makinesinin seçilmesi, temel kesme kapasitesinin ötesine bakmayı gerektirir. Elastik malzemeler sert ürünlerden farklı tepki verir, bu nedenle tüm üretim süreci boyunca dikkat sıklıkla stabiliteye kayar.
Malzeme özellikleri başlangıç noktalarından biri olarak kalmalıdır. Kalınlık, esneklik, yüzey dokusu ve geri kazanım davranışının tümü, makinenin malzemeyle nasıl etkileşime gireceğini etkiler. Ekipmanın gerçek üretim malzemesiyle eşleştirilmesi genellikle yalnızca genel spesifikasyonlara dayanmaktan daha istikrarlı bir iş akışı sağlar.
Üretim tarzı da dikkate alınmayı hak ediyor. Bazı atölyeler birçok malzeme türünü küçük partiler halinde işlerken, diğerleri aynı kesme modelini uzun süre tekrarlıyor. Günlük üretim rutinine uyan ekipmanlar normal çalışma sırasında genellikle daha az ayarlama gerektirir.
Rutin bakım başka bir pratik husustur. Temizleme erişimi, inceleme kolaylığı ve ayarlama kolaylığı, kesme performansının kendisi kadar uzun süreli çalışmayı da etkiler. Normal iş akışını kesintiye uğratmadan bakımı yapılabilen bir makine, uzun süreli kullanımda genellikle daha tutarlı kalır.
bir Ultrasonic Cutting Machine Manufacturer may provide different structural approaches, yet the final choice is usually guided by how closely the machine matches actual material characteristics, feeding conditions, maintenance habits, and production requirements. When those elements work together, elastic material cutting becomes more stable from one production cycle to the next.