

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Esneme ve toparlanmanın gerekli olduğu birçok tekstil ürününde elastik malzemeler kullanılmaktadır. Üretimde kesme, nihai ürünün daha sonra nasıl davranacağına sessizce karar veren adımlardan biridir. Kenar temiz çıkarsa sonraki işlemler genellikle daha sorunsuz ilerler. Kenar pürüzlü veya düzgün değilse, genellikle daha sonra ekstra iş ortaya çıkar.
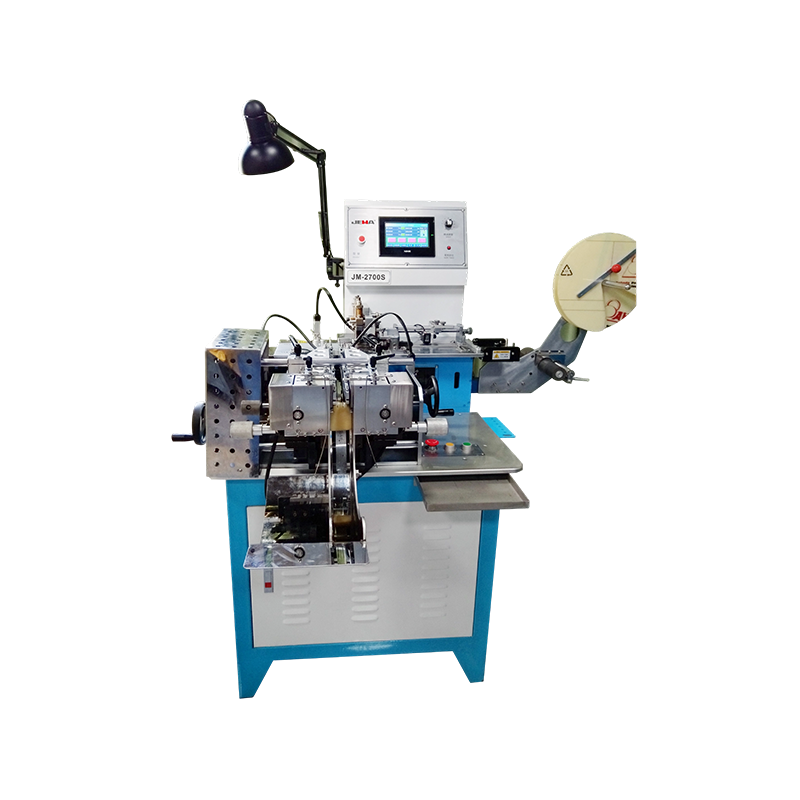
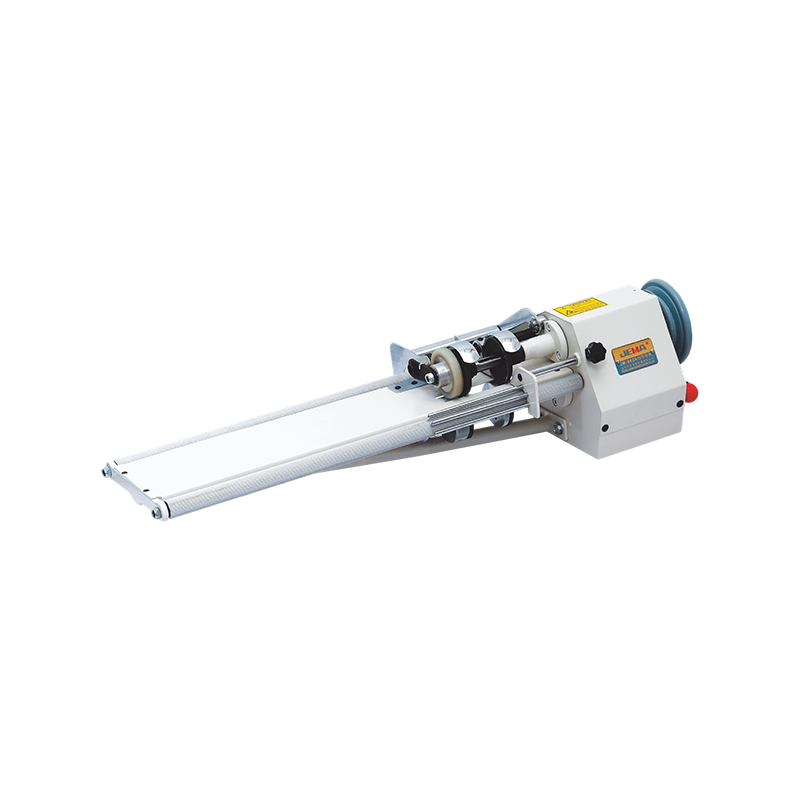
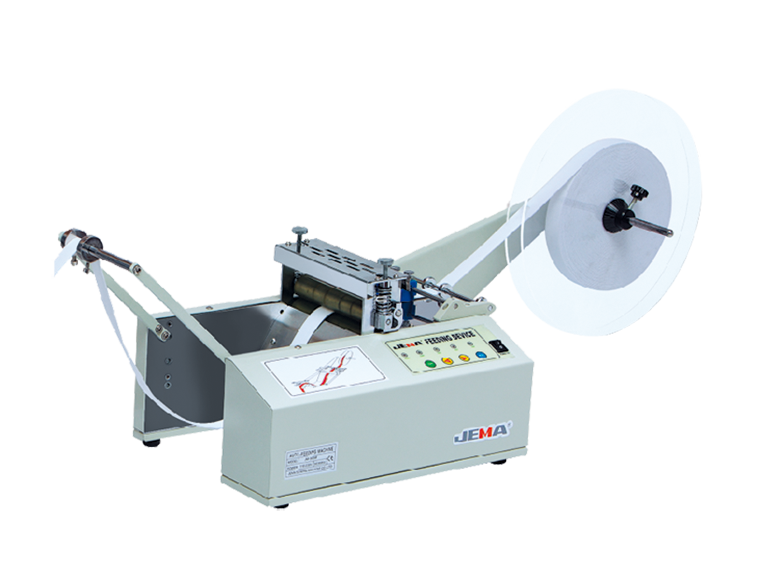
Pek çok atölyede, elastik kesme uzun malzeme rulolarının daha dar şeritlere veya gerekli uzunluklara dönüştürülmesine yardımcı olan bir bant kesme makinesi ile yapılır. Kesimi makine yapar ancak sonuç sadece makinenin kendisi ile ilgili değildir. Malzeme, bıçak ve hatta beslemedeki küçük değişiklikler bile kenarda iz bırakabilir.
Elastik kumaş sert malzeme gibi değildir. Eğilir, esner ve yavaş yavaş eski şekline döner. Bu nedenle işlem sırasında hareketsiz kalmaz.
Bazı tekstil ekipmanı tartışmalarında şirketler şöyle: Taizhou JEMA Dikiş Makinesi Co, Ltd Dikiş ve kesme hatlarında kullanılan makinelerle bağlantılı olarak sıklıkla bahsedilir.
Elastik kesme ne anlama gelir?
elastik kesim, basitçe gerilebilir malzemeleri daha sonra kullanılabilecek şeritler veya şekiller halinde kesme işlemidir. Bu malzemeler yumuşak, esnektir ve genellikle dokuma veya örme elyaflardan yapılır.
Daha sert malzemelerin aksine elastik kumaş işlenirken tepki verir. Çekildiğinde esneyebilir, besleme sırasında hafifçe kayabilir veya kesildiğinde kıvrılabilir. Bu da kesme işlemini göründüğünden daha hassas hale getiriyor.
Nerede Kullanılır
Elastik kesme, aşağıdakiler gibi birçok yaygın üretim alanında görülür:
- kemerler ve giysi kenarları
- spor aksesuarları
- tıbbi kumaş parçaları
- kayışlar ve bağlamalar
- günlük ürünlerdeki küçük tekstil bileşenleri
Her ürün tipinin biraz farklı işlenmesi gerekebilir. Bazıları yumuşak ve incedir, bazıları ise daha kalın ve daha sıkı bir yapıya sahiptir.
Hangi Üretim Genellikle Sabit Tutmaya Çalışır?
Bazı durumlarda işçiler birkaç basit şeye dikkat ederler:
- kenarlar yıpranmamalı
- genişlik eşit kalmalı
- malzeme yana doğru sürüklenmemelidir
- kesme çizgisi düz kalmalıdır
Bunlar kontrol altında kaldığında dikiş veya katlama gibi sonraki adımlar daha kolay olur.
Kenar Durumu Neden Önemlidir?
Kenar durumu yalnızca bir şeyin nasıl göründüğüyle ilgili değildir. Ayrıca malzemenin kesildikten sonra ve kullanım sırasında nasıl davranacağını da etkiler.
Kesim Sonrası Görünüm
Temiz bir kenar genellikle daha bitmiş bir görünüm sağlar. Kenar pürüzlü olduğunda dikiş veya katlama sonrasında fark edilmesi kolaylaşır.
Bazı yaygın kenar sorunları şunları içerir:
- gevşek lifler dışarı çıkıyor
- düzensiz kesme işaretleri
- kenarda hafif kıvrılma
- kaba veya yırtık görünümlü çizgiler
Bu sorunlar küçük görünebilir, ancak genellikle ürün monte edildikten sonra daha görünür hale gelirler.
Kullanım Sırasındaki Davranış
Elastik malzemelerin kullanım sırasında birçok kez esnemesi beklenir. Kenar sabit değilse yavaş yavaş gücünü kaybedebilir.
Bu şunları etkileyebilir:
- ne kadar iyi esniyor ve geri dönüyor
- dikişler nasıl bir arada tutulur
- şekil ne kadar süre sabit kalır
Dar elastik şeritler bile tekrarlanan hareketler sırasında yapılarını korumak için temiz kenarlara ihtiyaç duyar.
İş Akışına Etkisi
Kesim iyi gittiğinde, ondan sonraki her şey kesintisiz hareket etme eğilimindedir. Dikiş daha pürüzsüzdür ve ekstra düzeltmeye daha az ihtiyaç duyulur.
Kenar kalitesi kararsız olduğunda genellikle ekstra adımlar görünür:
- daha fazla denetim çalışması
- daha fazla reddedilen parça
- daha yavaş kullanım
- montajdan önce ek düzeltme
Dolayısıyla kenar durumu genellikle günlük üretim kontrolünde bir referans noktası haline gelir.
Kesim Sırasında Malzeme Davranışı
Elastik malzemelerin hepsi aynı değildir. Yapıdaki küçük farklılıklar bile bıçağın altındaki tepkilerini değiştirebilir.
Esneme ve Gerilme
Ana faktörlerden biri, malzemenin makineden çekildiğinde nasıl davrandığıdır.
Gerginlik dengeli değilse:
- malzeme kayabilir
- kesme çizgisi kayabilir
- genişlik biraz değişebilir
Çok sıkı çekilirse, kesmeden önce esneyebilir ve daha sonra geri çekilerek son boyutu değişebilir.
Çoğu durumda gerilimi sabit tutmak hızdan daha önemlidir.
Kalınlık ve Yapı
Elastik malzemeler kullanım amaçlarına göre ince, katmanlı veya güçlendirilmiş olabilir.
İnce malzemeler:
- Beslenme sırasında kolayca hareket edin
- basınç eşit değilse kırışabilir
Daha kalın malzemeler:
- daha güçlü kesme kuvvetine ihtiyaç var
- bıçak hareketine daha yavaş tepki verin
Bu nedenle ayarlar genellikle tek bir sabit koşul yerine malzeme türüne göre yapılır.
Fiber Düzeni
Elastik kumaşlar genellikle örme veya dokuma elyaflardan yapılır. Bu liflerin yönü ve yoğunluğu, kesildiğinde ne kadar temiz ayrılacaklarını etkiler.
Daha sıkı lifler genellikle kesilmeye daha fazla direnç gösterirken, daha gevşek yapılar kenarda daha fazla gevşek iplik bırakabilir.
Isı Tepkisi
Bazı elastik malzemeler kesme sırasında ısıya tepki verir. Bazı işlemlerde ısı, gevşek lifleri azaltarak kenarın hafifçe kapatılmasına yardımcı olur.
Ancak ısı dengeli değilse:
- kenarlar sertleşebilir
- yüzeyler hafifçe küçülebilir
- soğuduktan sonra kıvrılma görünebilir
Bu nedenle sıcaklık aniden değiştirmek yerine genellikle yavaş yavaş ayarlanır.
Bıçak Durumu ve Kesme Sonucu
Keskinlik
Keskin bir bıçak, lifleri sürüklemeden temiz bir şekilde keser. Bıçak köreldiğinde kesmeden önce malzemeyi çekmeye başlar.
Bu genellikle şunlara yol açar:
- pürüzlü kenarlar
- düzensiz çizgiler
- küçük fiber çekmeceler
- daha az temiz yüzey kalitesi
Düzenli kontrol, kesme kalitesinde ani değişikliklerin önlenmesine yardımcı olur.
Bıçak Hareketi
Sadece keskinlik önemli değildir. Bıçağın hareket şekli de bir rol oynar. Hafif bir titreşim veya yanlış hizalama varsa kesme hattı kayabilir.
Kararlı hareket aşağıdakilerin korunmasına yardımcı olur:
- düz kesme hatları
- tutarlı şerit genişliği
- daha pürüzsüz yüzey kenarları
- Zamanla Aşınma
Uzun süreli kullanımdan sonra bıçaklar doğal olarak aşınır. Bu her zaman hemen görülmez ancak kesim kalitesi yavaş yavaş değişebilir.
Bu nedenle, görünür hasarı beklemek yerine temizlik ve inceleme genellikle düzenli olarak yapılır.
Bant kesme makinesi Davranışı
Makinenin kendisi de malzemenin nasıl kesileceğini etkiler. İyi bir bıçak bile dengesiz beslemeyi veya zayıf basınç kontrolünü tamamen düzeltemez.
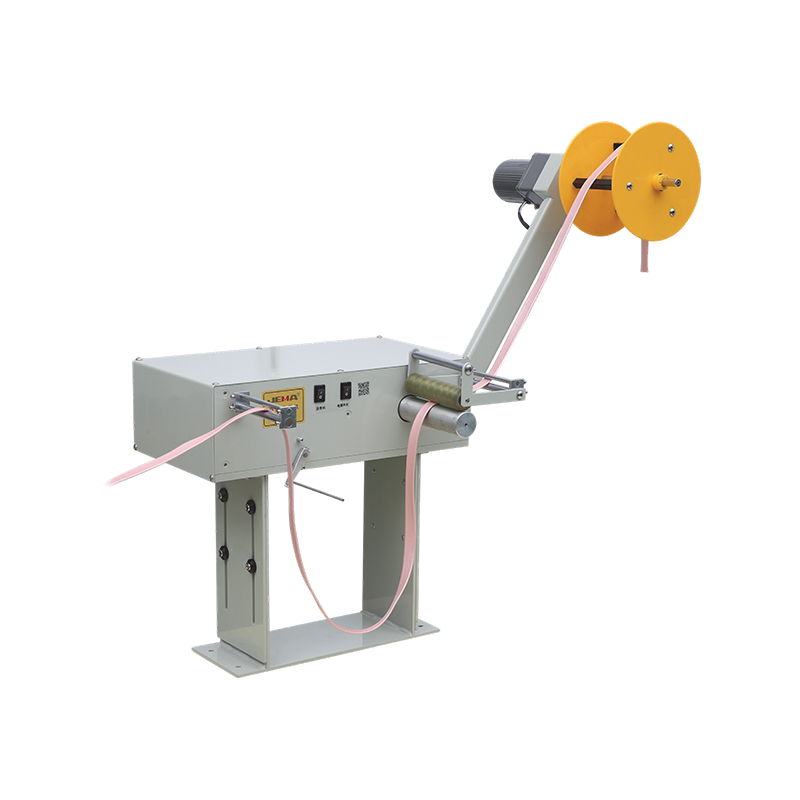
Besleme Hareketi
Malzeme beslemesi sabit kalmalıdır. Düzensiz hareket ederse kesme çizgisi hafifçe kayabilir veya bükülebilir.
Kararlı besleme şunları sağlar:
- kenarları düz tutun
- esneme farklılıklarından kaçının
- genişlik değişimini azaltın
Kesme Hızı
Hız, bıçağın malzemeyle etkileşimini değiştirir. Çok hızlı olursa kesim lifleri tam olarak ayırmayabilir. Çok yavaş olursa sürtünme artabilir.
Çoğu durumda hız aşağıdakilere göre ayarlanır:
- kalınlık
- lif yoğunluğu
- bıçak durumu
Tutma Basıncı
Kesmeden önce malzeme yerinde tutulur. Basınç eşit değilse malzeme kesme sırasında kayabilir.
İyi basınç dengesi aşağıdakilere yardımcı olur:
- kararlı konumlandırma
- tutarlı kenar şekli
- daha az hizalama sorunu
| Parça | Rol |
|---|---|
| Besleme Silindiri | Malzemeyi ileri doğru hareket ettirir |
| Kesme Bıçağı | Kesimi gerçekleştirir |
| Sıkıştırma Alanı | Malzemeyi sabit tutar |
| Kontrol Paneli | Ayarları düzenler |
| Sensör Bölümü | Konumu kontrol eder |
| Atık Alanı | Geriye kalan parçaları topluyor |
Elastik Kesim Sırasında Isı Etkisi
Elastik kesme sırasında bazen ısı kullanılır, ancak her zaman sürecin ana parçası değildir. Bazı malzemelerde bir miktar ısı, kesimden sonra kenarın daha temiz kalmasına yardımcı olur. Diğerleri için ise kumaşın davranışını kolayca değiştirebilir, dolayısıyla dikkatli kullanılmalıdır.
Isı uygulandığında kenar kesilirken hafifçe kapanabilir. Bu, özellikle sentetik elastik malzemelerde gevşek iplikleri azaltabilir. Ancak sonuç her zaman aynı değildir. Sıcaklıktaki küçük değişiklikler bile son kenarda kendini gösterebilir.
Isı Neleri Değiştirebilir?
Gerçek üretimde ısı etkisi genellikle birkaç basit yolla fark edilir:
- kenar normalden biraz daha sert geliyor
- kesim çizgisinin yakınında renk biraz koyulaşır
- soğuduktan sonra malzeme kıvrılıyor
- yüzey yumuşaklığını bir miktar kaybeder
Bu değişiklikler her zaman ciddi değildir ancak malzemenin dikiş veya kullanım sırasındaki hissini etkileyebilir.
Elastik Malzemede Yaygın Kesme Sorunları
Makine normal şekilde çalıştığında bile kenar sorunları ortaya çıkabilir.
Yıpranmış Kenar
Tipik nedenler şunları içerir:
- bıçak yeterince keskin değil
- kararsız besleme hızı
- kesme sırasında gevşek gerilim
Yumuşak ve gevşek dokunmuş elastik malzemeler daha kolay yıpranma eğilimindedir.
Düzensiz Kesme Hattı
Bazen kenar düz değildir. Şerit boyunca bir tarafa hafifçe kayabilir.
Bu genellikle şunlardan gelir:
- Besleme sırasında malzeme değişimi
- düzensiz sıkma kuvveti
- makinede küçük titreşim
Uzun bir kesme uzunluğu boyunca hafif bir hareket bile fark edilebilir.
Kesim Sonrası Kıvırma
Bazı elastik malzemeler gerilimden kurtulduktan sonra kıvrılırlar. Bu, malzemenin doğal iyileşmesinin bir parçasıdır.
Kıvrılma şu durumlarda daha belirgin hale gelir:
- Besleme sırasında gerginlik yüksekti
- kesme sırasında ısı kullanıldı
- lif yapısı güçlü esnekliğe sahiptir
Çoğu durumda kıvrılma bir kusur değildir ancak yine de daha sonraki dikiş adımlarını etkileyebilir.
Yanmış veya Sertleşmiş Kenar
Isı söz konusu olduğunda kenar bazen biraz koyu görünebilir veya malzemenin geri kalanından daha sert görünebilir.
Bu genellikle şu durumlarda olur:
- sıcaklık biraz fazla yüksek
- malzeme ısıya güçlü tepki verir
- kesme hızı ve ısı dengeli değil
Değişiklik genellikle küçüktür ancak kenara yakın yumuşaklığı etkileyebilir.
Elastik Kesme Çalışması Sırasında Muayene
Denetim genellikle sonunda tek bir adım değildir. Bu, özellikle elastik malzemelerin kolayca şekil değiştirebilmesi nedeniyle üretim boyunca meydana gelir.
Görsel Kontrol
Doğrudan yöntem basit görsel kontroldür. Operatörler genellikle şunlara bakar:
- kenarın pürüzsüz olup olmadığı
- liflerin dışarı çıkıp çıkmadığı
- çizginin düz kalıp kalmayacağı
- yüzeyin düzgün görünüp görünmediği
Bu tür kontroller hızlıdır ancak günlük işlerde çok yaygındır.
Boyut ve Genişlik Kontrolü
Elastik şeritlerin gerekli genişliğe yakın kalması gerekir. Kesim sırasında malzeme kayarsa genişlik biraz değişebilir.
Bu nedenle operatörler sıklıkla aşağıdakileri kontrol eder:
- şeridin her iki tarafı da eşit kalır
- uzunluk boyunca genişlik değişir
- kesim baştan sona tutarlı kalır
Basit Esneme Testi
Kesildikten sonra elastik şeritler genellikle elle hafifçe gerilir. Bu, kenarın şeklini koruyup korumadığını kontrol etmeye yardımcı olur.
Kenar çok kolay açılırsa veya gevşerse, bu genellikle kesme işleminde bir şeyin ayarlanması gerektiği anlamına gelir.
Kesim İşleminde Otomasyon
Bazı üretim hatlarında elastik kesim parçaları otomatik sistemlerle desteklenmektedir. Amaç insan emeğini tamamen ortadan kaldırmak değil, süreci daha istikrarlı tutmaktır.
Sabit Besleme Sistemi
Otomasyonun yararlı bir kısmı kontrollü beslemedir. Makine yalnızca manuel taşımaya güvenmek yerine malzemeyi daha stabil bir şekilde ileriye doğru yönlendirir.
Bu, aşağıdakilerin azaltılmasına yardımcı olur:
- ani çekme
- yanlara doğru kayma
- düzensiz gerilim
Pozisyon Kontrol Sensörleri
Bazı sistemlerde kesim sırasında malzemenin nerede olduğunu kontrol eden sensörler bulunur. Eğer hafif hareket ediyorsa makine çalışırken ayar yapılabilir.
Bu aşağıdakilerin korunmasına yardımcı olur:
- çizgileri daha düz kesmek
- şerit genişliği daha tutarlı
- daha az hizalama hatası
Tekrarlanan Kesme Kararlılığı
Kesim birçok kez tekrarlandığında küçük farklılıklar oluşabilir. Otomasyon, her çevrimin aynı duruma yakın tutulmasına yardımcı olur.
Yine de malzeme davranışı önemli bir faktör olmaya devam ediyor, dolayısıyla insan denetimi tamamen ortadan kaldırılmıyor.
Günlük İşlerde Proses Kontrolü
elastik kesim tek bir ayarla kontrol edilmez. Daha çok operasyon sırasında yapılan küçük ayarlamalarla ilgilidir.
Malzeme Hareketini İzleme
Operatörler genellikle malzemenin kesme öncesinde ve sırasında nasıl hareket ettiğini izler. Çok fazla kaymaya veya esnemeye başlarsa ayarlamalar erken yapılır.
Başlangıçta yapılan küçük düzeltmeler çoğu zaman daha sonra daha büyük sorunların önlenmesini sağlar.
Küçük Makine Ayarları
Her şeyi bir kerede değiştirmek yerine, ayarlamalar genellikle kademeli olarak yapılır:
- hafif gerginlik değişikliği
- küçük hız ayarı
- küçük basınç düzeltmesi
Bu, kesme davranışındaki ani değişikliklerin önlenmesine yardımcı olur.
Koşulları Sabit Tutmak
Kararlı kesme sonuçları genellikle hızlı değişimlerden ziyade sabit koşullardan gelir.
Besleme, bıçağın durumu ve gerginlik dengede kaldığında, kenar üretim boyunca daha tutarlı kalma eğilimindedir.
Elastik kesim basit gibi görünse de pratikte birçok küçük detayın birlikte çalışmasına bağlıdır. Malzeme davranışı, bıçağın durumu, besleme stabilitesi ve sıcaklığın tümü son kenarı etkiler.
Bu faktörler dengede kaldığında kesme işlemi daha yumuşak ve daha öngörülebilir olur. Bunlardan biri değiştiğinde, kenar genellikle bunu hızlı bir şekilde gösterir.
Bu nedenle günlük üretimde genellikle tek bir ayara değil, tüm süreç boyunca her şeyin sabit kalmasına dikkat edilir.