
 Dil Seçimi
 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
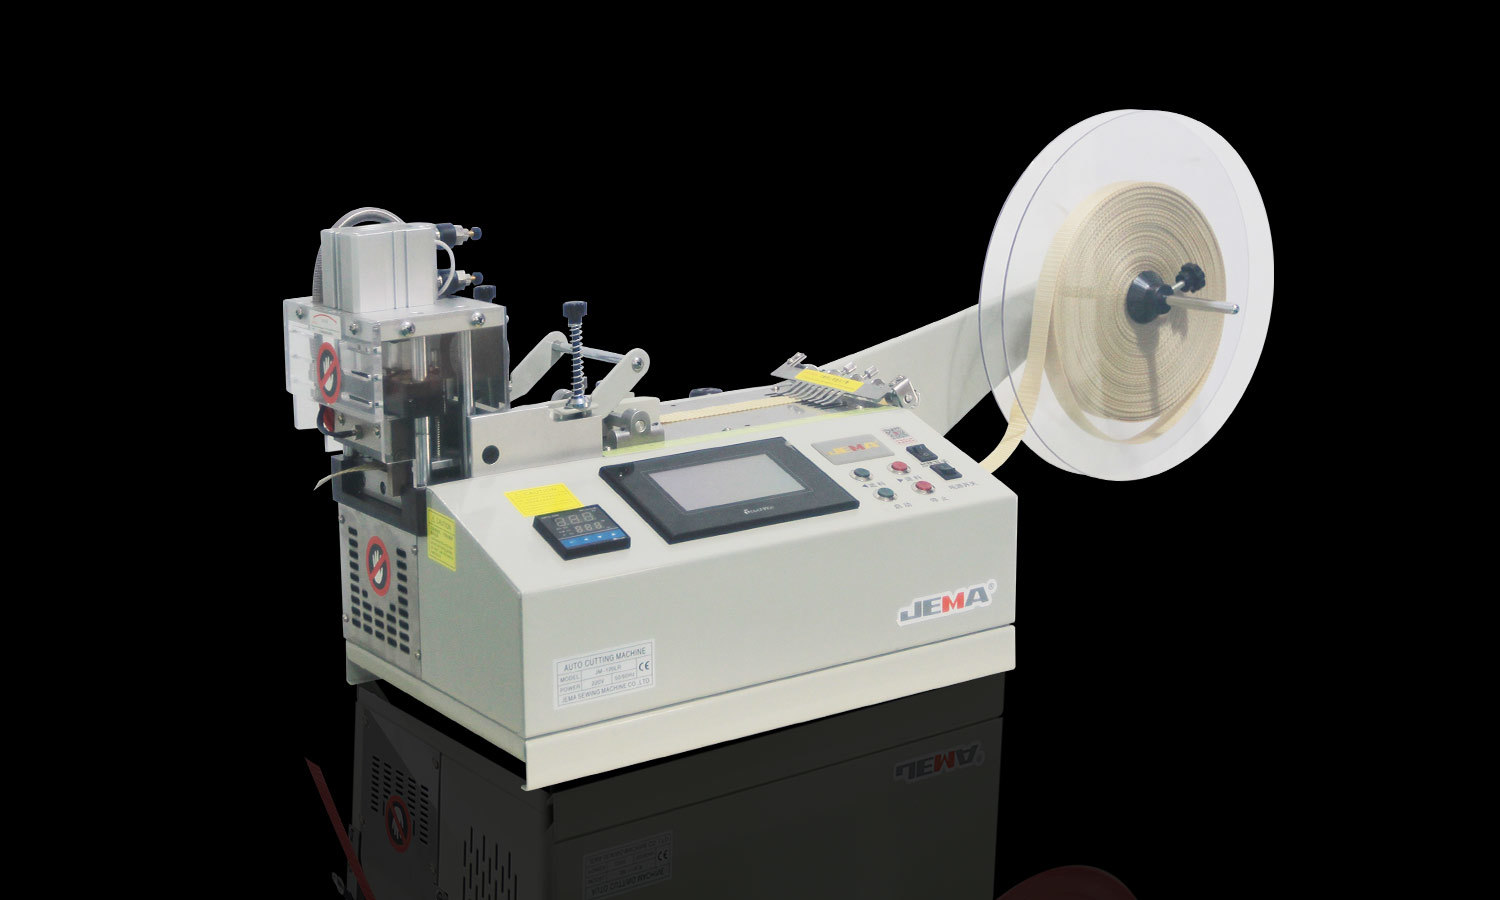
Mekanik Kesim Makinası imalat, metal işleme, inşaat ve diğer endüstriyel alanların temelini oluşturur. İster metal levhaların kesilmesi, isterse makine bileşenlerinin hazırlanması olsun, ham maddeleri belirlenmiş şekil ve boyutlara sahip parçalara dönüştürür. Bunun ne kadar iyi yapıldığı doğrudan ürün kalitesine ve üretim verimliliğine bağlıdır.
Kesmek her zaman bekleneni vermez. Kenarlar dengesizleşiyor, kesik çizgiler kayıyor, yüzeylerde istenmeyen izler oluşuyor veya bitmiş parçalar amaçlanan boyutlarını kaçırıyor. Bu sorunlara genellikle kesme hataları denir. Pek çok türde mekanik kesme ekipmanında ortaya çıkarlar ve çoğu zaman çeşitli faktörler bir araya gelerek bunlara neden olur.
Üreticiler bu hataların arkasında ne olduğunu bilmekten yararlanır. Operatörlerin üretim sırasındaki sorunları tespit etmelerine, ekipmanı daha iyi kullanmalarına ve daha az malzeme israfına yardımcı olur. Aynı zamanda üretimi daha tutarlı hale getirir. Bazı hatalar makinenin durumuna bağlıyken diğerleri malzeme özelliklerinden, takım seçiminden, iş parçası konumlandırmasından veya operatör alışkanlıklarından kaynaklanır.
Mekanik Kesim İşlemlerinde Kesim Hataları Nelerdir?
Kesme hatası, amaçlanan kesme sonucu ile bitmiş iş parçasının gerçek durumu arasındaki boşluktur. Boşluk boyutları, şekli, kenar kalitesini veya yüzey görünümünü etkileyebilir. Bazı hatalar barizdir. Diğerleri yalnızca inceleme veya montaj sırasında ortaya çıkar.
Boyutsal hatalar yaygın görülenler arasındadır. Kesilen parça gereğinden uzun, kısa, geniş veya dar çıkabilir. Parçanın diğer bileşenlerle uyum sağlaması gerektiğinde küçük bir fark bile sorun yaratır. Birkaç parçanın bir araya getirildiği durumlarda tutarlı boyutlar ürünün uyumlu olmasını sağlar.
Geometrik hatalar kesimin şeklini veya yönünü değiştirir. Düz bir çizgi açılı, kavisli veya düzensiz olabilir. Bu, kesme sırasında iş parçası hareket ettiğinde veya makine sabit bir kesme yolunu tutamadığında meydana gelebilir.
Kenar kusurları başka bir sık görülen biçimdir. Kesilen yüzeyde çapak, pürüzlü alanlar, çentikler veya düzensiz işaretler bulunabilir. Bir bileşenin görünümünü bozarlar ve ekstra bitirme işi gerektirebilirler.
Malzeme deformasyonu da hatalara neden olur. Isı, basınç veya uygun olmayan kesme koşulları iş parçasının bükülmesine, bükülmesine veya şeklinin değişmesine neden olabilir. Bu, en çok mekanik kuvvete veya sıcaklık değişimlerine duyarlı malzemelerde önemlidir.
Her hatanın nedeni aynı değildir. Boyut farkı yanlış konumlandırmadan kaynaklanabilir, pürüzlü kenar ise aletle veya malzemenin durumuyla ilgili olabilir. Hatanın türünü belirlemek, kaynağını bulmaya yönelik iyi bir ilk adımdır.
Tezgahın Durumu Kesim Hassasiyetini Nasıl Etkiler?
Bir kesme makinesinin durumu, kesme işleminin ne kadar stabil olacağı üzerinde doğrudan etkiye sahiptir. Hareketli parçalar, destekleyici yapılar ve kesici bileşenlerin hepsinin birlikte çalışması gerekir. Bir parça aşındığında, gevşediğinde veya ayarı bozulduğunda sonuçlar daha az tutarlı olur.
Titreşim yaygın bir suçludur. Çalışma sırasında çok fazla hareket eden bir makine, düzgün olmayan kenarlar veya tutarsız kesme yolları bırakabilir. Gevşek bileşenler, dengesiz montaj yüzeyi, aşınmış mekanik parçalar veya hareketli sistemdeki dengesizlik buna neden olabilir.
Makine çerçevesi de önemlidir. Sağlam bir yapı çalışma sırasında iş parçasını ve takımı destekler. Çerçeve hasar görmüşse veya bileşenleri yanlış hizalanmışsa, yük altında kesme konumu kayabilir.
Mekanik aşınma, her zaman görülemeyen kademeli değişiklikleri beraberinde getirir. Uzun süreli kullanımdan sonra hareketli parçalarda aşırı boşluk oluşabilir ve bu da kesme kafasının hareketini veya iş parçasının konumunu etkileyebilir. Operatörler, prosedür değişmemiş olmasına rağmen makinenin tutarsız sonuçlar verdiğini görebilir.
Konumlandırma ve kontrol bileşenleri başka bir konudur. Sistem istenilen yolda ilerlemiyorsa, tamamlanan parçada boyut veya şekil farklılıkları görülebilir. Bunun nedeni aşınma, ayar sorunları veya çok az muayene olabilir.
Düzenli bakım bu riskleri azaltır. Temizlemek, bağlantıları kontrol etmek, hareketli parçaları incelemek ve üreticinin bakım talimatlarını takip etmek, ekipmanın iyi çalışır durumda tutulmasına yardımcı olur. Bakım görünür hasarların onarılmasıyla sınırlı olmamalıdır. Rutin inceleme, birçok iş parçasını etkilemeden önce aşınmanın erken belirtilerini ortaya çıkarabilir.
Kesici Takım Sorunları Düzensiz Sonuçlara Neden Olabilir mi?
Kesici takım malzemenin asıl ayırma işlemini gerçekleştirir. Durumu, şekli ve malzemeye uygunluğu, bitmiş kenarı etkiler. Aşınmış, hasar görmüş veya uygun olmayan bir takım, makine normal çalışırken bile kesme hatalarına neden olabilir.
Aşınma tekrarlanan kullanımın doğal bir sonucudur. Kesici kenar yavaş yavaş şeklini kaybettikçe malzemeyi daha az etkili bir şekilde ayırır. Bu, kesme sırasındaki direnci artırır ve pürüzlü kenarlar, çapaklar veya düzensiz yüzeyler bırakabilir.
Hasarlı bir kenar daha belirgin sorunlara neden olur. Küçük talaşlar, çatlaklar veya eşit olmayan aşınma, aletin iş parçasıyla buluşma biçimini değiştirir ve kesim, yolu boyunca tekrarlanan işaretler veya farklılıklar gösterebilir.
Araç seçimi de önemlidir. Farklı malzemeler farklı kesme yaklaşımlarına ihtiyaç duyar ve bir malzeme için yapılmış bir takım diğerinde kötü performans gösterebilir. Bir takım seçerken malzemenin sertliğini, kalınlığını, yapısını ve yüzey durumunu göz önünde bulundurun.
Kurulum aynı zamanda sonucu da etkiler. Doğru şekilde sabitlenmeyen bir alet çalışma sırasında kayabilir ve yanlış takılmış bir alet iş parçasına dengesiz bir şekilde temas edebilir.
Alet bakımı için ekipman ve alet üreticisinin tavsiyelerine uyun. Operatörler kesici kenarları incelemeli, gözle görülür hasar olup olmadığına bakmalı ve takımların durumları işi artık desteklemediğinde değiştirmelidir. Hasarlı bir takımın çalıştırılması, üretim sorunlarını çoğaltabilir ve makineye ekstra yük getirebilir.
Kesim Sırasında İş Parçasının Konumlandırılması Neden Önemlidir?
Bir iş parçasının kesim boyunca sabit kalması gerekir. Hareket ederse, kayarsa veya hizadan çıkarsa kesme yolu artık istenilen konuma uymaz. Sonuç, hatalı boyutlar, açılı kenarlar veya tutarsız şekiller olabilir.
Yanlış konumlandırma makineden önce başlayabilir. Malzeme doğru referans noktasına yerleştirilmezse kesme çizgisi zaten kapalıdır. Makine programlanan veya ayarlanan yolu mükemmel bir şekilde takip etse bile, bitmiş parça gerekli boyutları kaçırabilir.
Sıkıştırma başka bir önemli faktördür. İş parçasının kesme kuvveti altındaki harekete direnebilmesi için yeterli desteğe ihtiyacı vardır. Gevşek bir kelepçe, çalışma sırasında malzemenin kaymasına izin verir. Çok fazla sıkma kuvveti, özellikle basınç altında bükülen ince veya esnek malzemelerde sorunlara da neden olur.
Malzeme şekli konumlandırmayı zorlaştırabilir. Büyük levhalar, uzun bölümler, kavisli bileşenler ve düzensiz iş parçaları farklı destek düzenlemelerine ihtiyaç duyabilir. Malzemenin desteklenmeyen herhangi bir kısmı kesme sırasında hareket edebilir veya titreyebilir.
Hazırlık da dikkati hak ediyor. Toz, yağ, yüzey artıkları veya düzgün olmayan kenarlar konumlandırmayı engelleyebilir. Düz durmayan bir iş parçası, düzgün şekilde desteklenen bir iş parçasından farklı şekilde kesilecektir.
Operatörler makineyi çalıştırmadan önce malzemenin konumunu kontrol etmelidir. Ayrıca bağlama sisteminin iş parçasına uygun olduğunu ve malzemenin parça boyunca sabit kaldığını da doğrulamaları gerekir. Bu temel kontroller, aksi takdirde makineye atfedilebilecek hataları önleyebilir.
Malzeme Özellikleri Kesme Hatalarını Nasıl Etkiler?
Malzemelerin hepsi kesmeye aynı şekilde tepki vermez. Fiziksel özellikleri basınç, sürtünme ve sıcaklık değişimi altında nasıl davranacaklarını belirler. Bir malzeme için işe yarayan yöntem diğerinde sorunlara neden olabilir.
Sertlik bir faktördür. Sert malzemeler uygun bir alete ve çalıştırma yaklaşımına ihtiyaç duyabilir. Yanlış takım kullanıldığında kesme direnci artar, bu da takımın aşınmasına veya düzgün olmayan kenarlara neden olur.
Yumuşak malzemeler farklı zorluklar doğurur. Basınç altında deforme olabilirler, kesme sırasında gerilebilirler veya alete yapışabilirler, bu da temiz bir kesme hattının korunmasını zorlaştırabilir.
Kalınlık kesme koşullarını da değiştirir. Kalın malzemeler daha fazla kesme kuvvetine ihtiyaç duyabilirken, ince malzemelerin bükülme veya titreme olasılığı daha yüksektir. Uygun destek olmadığında iş parçası amaçlanan konumundan uzaklaşabilir.
İç farklılıklar zorluk katar. Bazı malzemeler farklı sertlikte veya yapıda alanlar içerir. Bu değişiklikler, takımın iş parçasında nasıl hareket ettiğini etkiler ve kenar kalitesini değiştirebilir.
Yüzey durumunu göz ardı etmeyin. Pas, kaplamalar, kir ve diğer düzensizlikler aletin temasını etkileyebilir. Bazen yüzey aynı zamanda doğru konumlandırmayı da zorlaştırır.
Üreticiler bir kesme yöntemi seçmeden önce malzemenin özelliklerini anlamalıdır. Malzeme bilgisi, numune testi ve üretim denetimi potansiyel sorunların ortaya çıkarılmasına yardımcı olur; bu da özellikle yeni bir malzeme mevcut bir prosese girdiğinde faydalıdır.
Yanlış Çalıştırma Uygulamaları Kesim Hatalarına Yol Açabilir mi?
Makine ve alet iyi durumda olsa bile çalışma uygulamaları sonucu yine de değiştirebilir. Mekanik kesim, tutarlı bir kullanım ve sürece dikkat gerektirir. Küçük hatalar tekrarlanan kusurlara veya kesim kalitesinde ani düşüşlere neden olabilir.
Uygun olmayan bir kesme hızı, aletin malzemeyle etkileşimini değiştirir. İşlem malzeme ve alet kombinasyonu için çok hızlı ilerlerse kesim kaba veya eksik çıkabilir. Çok yavaş çalışırsa bazı uygulamalarda ekstra sürtünme veya ısı oluşabilir.
Kesme yolu aynı zamanda iş parçası gereksinimlerine de uygun olmalıdır. Yanlış ayarlar veya uygun olmayan bir başlangıç konumu, makineyi yanlış yola göndererek birçok parçada tekrarlanan boyutsal hatalara yol açabilir.
Tutarsız yöntemler operatörler veya vardiyalar arasında farklılıklar yaratır. Örneğin malzemeyi konumlandırma, sıkıştırma veya kontrol etme konusundaki farklı alışkanlıklar farklı sonuçlara yol açar. Açık çalışma prosedürleri bu farklılıkları azaltır.
Denetimi atlamak başka bir sorun kaynağıdır. İlk iş parçası kontrol edilmezse, yanlış ayar üretim boyunca devam edebilir ve pek çok kusurlu parça kimse fark etmeden birikebilir.
Eğitim, operatör kaynaklı hataların azaltılmasında büyük rol oynuyor. Operatörler makinenin işlevlerini, güvenlik gereksinimlerini, malzeme taşıma yöntemlerini ve kesme sorunlarının temel işaretlerini anlamalıdır. Ayrıca, uygun rehberlik olmadan düzeltme yapmaya çalışmak yerine, ne zaman durup olağandışı bir durumu bildirmeleri gerektiğini de bilmelidirler.
Tutarlı bir rutin, kesme işini daha öngörülebilir hale getirir. Bu, iş parçasının kontrol edilmesini, makine ayarlarının onaylanmasını, takımın incelenmesini ve bitmiş kenarın gözden geçirilmesini içermelidir.
Üreticiler Yaygın Kesme Hatalarını Nasıl Tanımlayabilir ve Azaltabilir?
Bir kesme hatasının kaynağını bulmak, bitmiş iş parçasını incelemekten daha fazlasını gerektirir. Üreticiler makineye, alete, malzemeye, konumlandırma yöntemine ve çalıştırma prosedürüne birlikte bakmalıdır. Bu, tek bir ekipman arızasını genel süreçteki bir sorundan ayırmayı kolaylaştırır.
Pratik bir inceleme kusurun türünden başlayabilir.
| Kesme Sorunu | Olası Neden | Denetim Odağı |
|---|---|---|
| Yanlış boyutlar | Konumlandırma hataları veya uygun olmayan makine ayarları | Referans noktaları ve iş parçası ölçümleri |
| Düzensiz kesme kenarları | Takım aşınması veya dengesiz kesme koşulları | Kesici takımın durumu ve makine hareketi |
| Açılı kesme hatları | Yanlış hizalama veya iş parçası hareketi | Makine hizalama ve bağlama |
| Çapaklar veya pürüzlü yüzeyler | Takım durumu veya malzeme özellikleri | Takım kenarı ve malzeme uygunluğu |
| İş parçası deformasyonu | Aşırı basınç veya ısı | Destek düzenlemesi ve kesme yöntemi |
| Tekrarlanan tutarsız sonuçlar | Makine aşınması veya çalışma uygulamalarının değiştirilmesi | Ekipman durumu ve üretim prosedürleri |
Bu tabloyu sabit bir teşhis olarak değil, bir başlangıç noktası olarak değerlendirin. Bir kusurun birçok olası nedeni olabilir. Üreticiler hangi ayarlamanın gerekli olduğuna karar vermeden önce gerçek çalışma koşullarını incelemelidir.
İlk biten iş parçasının kontrol edilmesi sorunları erkenden yakalar. Sonuç gereksinimleri karşılamıyorsa devam etmeden önce üretim ayarlarını ve malzeme konumlandırmasını gözden geçirin. Bu basit adım, daha uzun vadede kusurlu parçaların sayısını azaltabilir.
Denetim kayıtları tekrarlanan kalıpların ortaya çıkarılmasına da yardımcı olur. Belirli işlemlerde, malzeme partilerinde veya makine kurulumlarında benzer hatalar ortaya çıkarsa üreticiler ortak bir neden bulabilirler. Kayıtlar en çok birden fazla makinenin veya operatörün dahil olduğu durumlarda önemlidir.
Önleyici bakım, hata azaltmanın bir diğer dayanağıdır. Düzenli denetimler aşınmış aletleri, gevşek bileşenleri ve hizalama sorunlarını ortaya çıkarabilir ve planlı bir rutin, ekipmanın durumunun izlenmesini kolaylaştırır.
Etkilerini kontrol etmeden aynı anda birkaç ayarlama yapmaktan kaçının. Tek seferde ilgili bir faktörü değiştirmek, kesme sonucunun iyileşip iyileşmediğini görmeyi kolaylaştırır.
Kesim Hataları Oluşurken Hangi Güvenlik Konularına Dikkat Edilmelidir?
Kesim hataları yalnızca kaliteyle ilgili bir sorun değildir. Bazı sorunlar güvensiz çalışma koşullarına işaret edebilir. Olağandışı titreşim, alet hasarı, dengesiz iş parçaları veya beklenmeyen makine hareketinin tümü kaza riskini artırır.
Hasarlı bir kesme aletini asla göz ardı etmeyin. Çalışma sırasında kırılabilir veya gevşek parçalar fırlayabilir. Operatörler kesme bileşenlerini incelerken, değiştirirken veya kullanırken makine üreticisinin talimatlarına uymalıdır.
Dengesiz bir iş parçası aynı zamanda güvenlik riskleri de yaratır. Malzeme beklenmedik bir şekilde hareket ederse kesme yolunu bozabilir veya makine bileşenlerine istenmeyen şekillerde dokunabilir. Ürün doğruluğu kadar operatör güvenliği için de uygun destek ve sıkıştırma maddesi.
Ekipman özellikle bunun için tasarlanmamışsa, operatörler asla makine çalışırken sıkışan malzemeyi çıkarmaya veya hareketli bileşenleri ayarlamaya çalışmamalıdır. İnceleme veya bakımdan önce makineyi durdurun ve ilgili güvenlik talimatlarına göre izole edin.
Normal çalışma sırasında koruyucu ekipman ve makine korumaları yerinde kalmalıdır. Operatörler ayrıca işyeri güvenlik prosedürlerini takip etmeli ve acil durdurma, güvenli malzeme taşıma ve ekipman denetimi konularında eğitim almalıdır.
Olağandışı gürültü, titreşim, ısı veya hareketin yanı sıra bir kesme hatası göründüğünde işlemi durdurun ve inceleyin. Sebebini bilmeden basmak, daha fazla ekipman hasarına veya tehlikeli çalışma koşullarına yol açabilir.
Operatörler, bakım personeli ve üretim denetçileri arasındaki açık iletişim, kesme sorunlarının rapor edilmesini ve düzgün bir şekilde ele alınmasını sağlar. Bir kusuru yalnızca iş parçasını atmanın bir nedeni olarak değil, süreçle ilgili yararlı bir bilgi olarak değerlendirin.



 +86-576-88177528
 +86-576-88172167

 367# Guangxing Yolu, Xiachen Caddesi, Jiaojiang Bölgesi, Taizhou Şehri, Çin.

